
Двухсекционный манипулятор литьевой машины: купить у производителя, 2026
2026-07-30
- Двухсекционный манипулятор литьевой машины: купить у производителя, 2026 — полное руководство по выбору и внедрению
- Что такое двухсекционный манипулятор литьевой машины и его ключевые отличия
- Где применяется двухсекционный манипулятор литьевой машины: отраслевые сценарии
- Технические характеристики и архитектура: на что смотреть в 2026 году
- Как выбрать двухсекционный манипулятор литьевой машины: алгоритм подбора
- Сравнение моделей и типов приводов
- Диапазон цен и факторы стоимости в 2026 году
- Логистика, монтаж и ввод в эксплуатацию
- Типичные ошибки при выборе и эксплуатации
- Обслуживание и срок службы
- FAQ: Часто задаваемые вопросы
- Рекомендации по покупке у производителя
- Заключение и следующий шаг
Двухсекционный манипулятор литьевой машины: купить у производителя, 2026 — полное руководство по выбору и внедрению
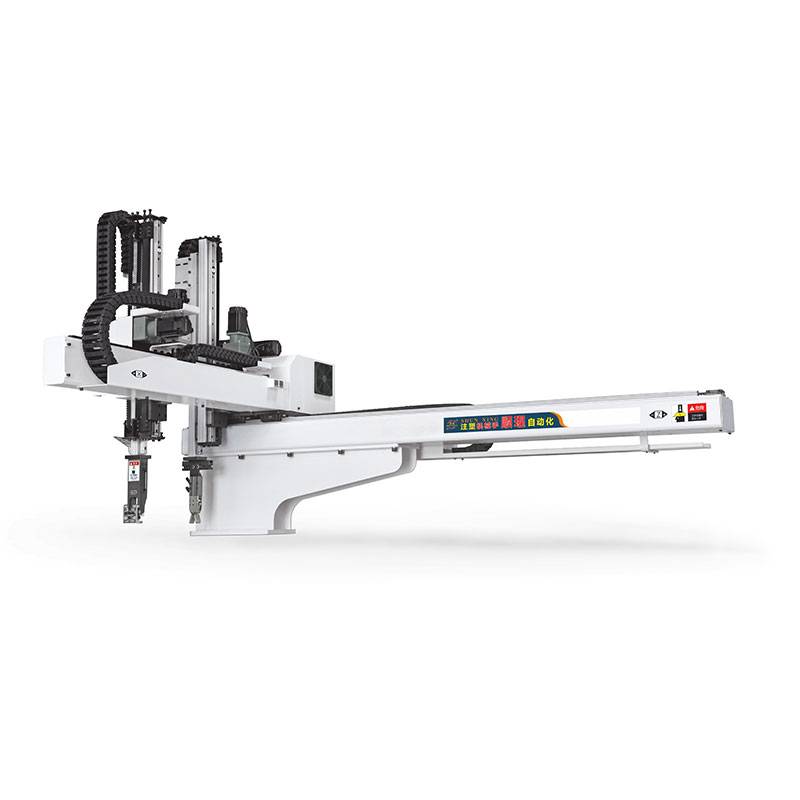
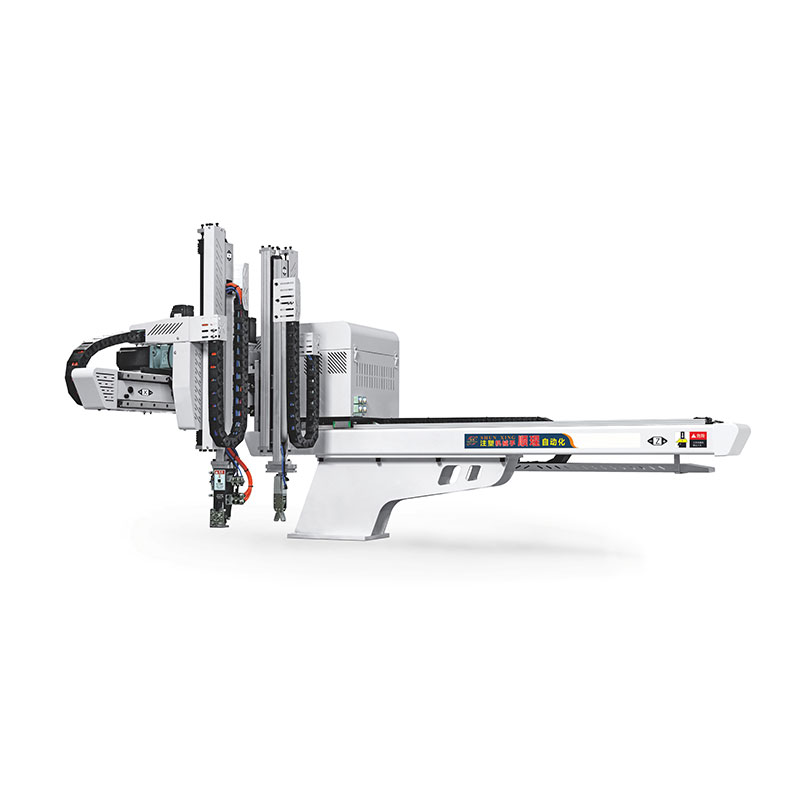
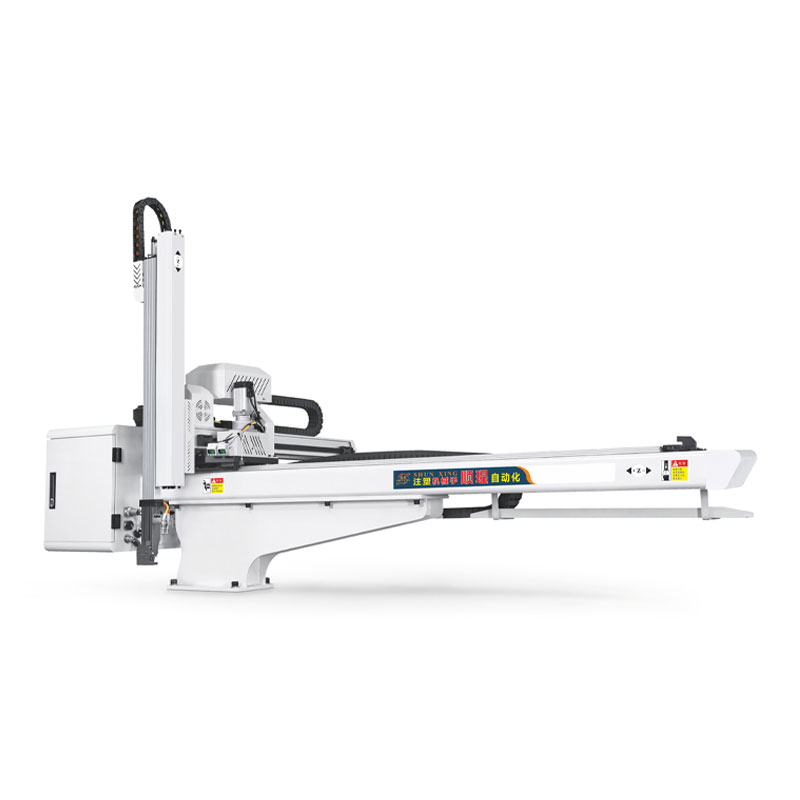
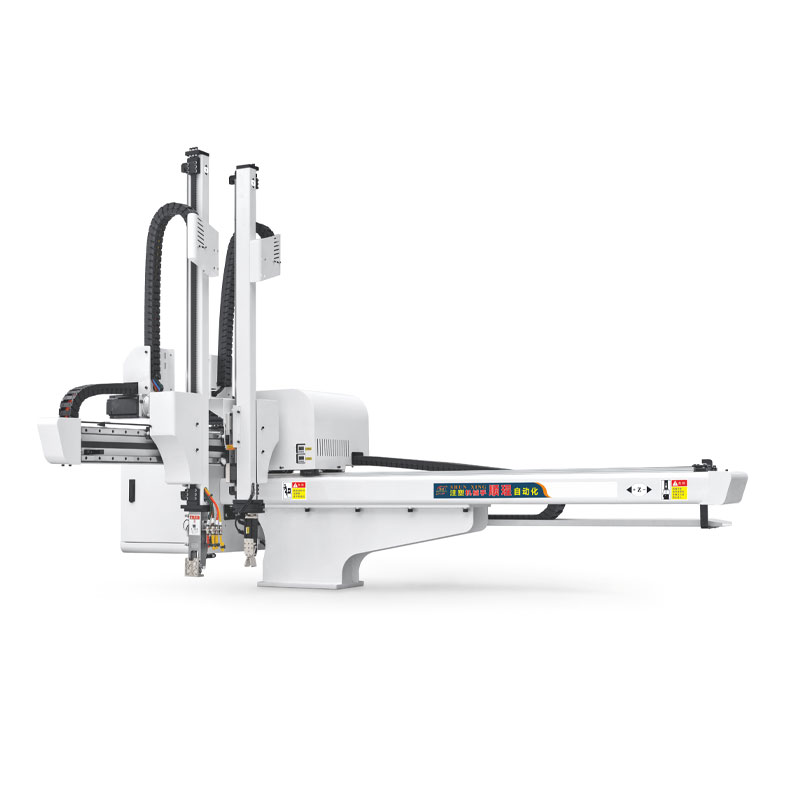
Двухсекционный манипулятор литьевой машины представляет собой высокоточное промышленное роботизированное устройство, предназначенное для автоматизации процессов извлечения готовых изделий и литниковой системы из форм термопластавтоматов (ТПА). В условиях производственного цикла 2026 года, когда требования к скорости цикла и качеству поверхности деталей достигли пика, использование двухосевых (двухсекционных) систем стало стандартом для средних и крупных серий. Данное оборудование обеспечивает синхронное или раздельное перемещение захватов по вертикальной и горизонтальной осям, что критически важно для сложных геометрических форм, требующих аккуратного извлечения без деформации.
Покупка двухсекционного манипулятора литьевой машины напрямую у производителя позволяет не только оптимизировать капитальные затраты (CapEx), но и получить техническую поддержку на этапе интеграции с контроллером ТПА. В отличие от стандартных одноосевых устройств, двухсекционные модели обладают большей гибкостью траектории движения, позволяя обходить внутренние элементы формы и размещать изделия на конвейере или в упаковочной таре с высокой плотностью. Эта статья подробно разбирает технические нюансы, экономику владения и критерии выбора оборудования, актуальные для российского рынка промышленной автоматики в 2026 году.
Что такое двухсекционный манипулятор литьевой машины и его ключевые отличия
В инженерной практике термин «двухсекционный» часто заменяется на «двухосевой» или «декартов робот типа X-Z». Суть конструкции заключается в наличии двух независимых приводных осей. Первая ось (обычно вертикальная, Z) отвечает за вход в форму и извлечение детали, вторая ось (горизонтальная, X или Y) — за вынос детали за пределы зоны безопасности машины и ее позиционирование.
Главное отличие от одноосевых («маятниковых») манипуляторов заключается в кинематике. Одноосевые устройства работают по дуговой траектории, что ограничивает их применение простыми деталями, которые можно просто «выдернуть» из формы. Двухсекционный манипулятор литьевой машины движется по прямоугольной траектории. Это дает три фундаментальных преимущества:
- Контроль ориентации: Деталь сохраняет заданную ориентацию в пространстве на протяжении всего цикла извлечения, что исключает удары о стенки формы или колонны ТПА.
- Работа с вложенными формами: Возможность извлекать сложные изделия, имеющие глубокие карманы или ребра жесткости, требующие прямолинейного выхода.
- Интеграция с пост-обработкой: Точное позиционирование позволяет сразу передавать деталь на станцию обрезки литников, маркировки или визуального контроля (системы машинного зрения).
С точки зрения архитектуры управления, современные модели 2026 года оснащаются сервоприводами с абсолютными энкодерами, что устраняет необходимость процедуры «поиска дома» после каждого перезапуска, сокращая время простоя оборудования.
Где применяется двухсекционный манипулятор литьевой машины: отраслевые сценарии
Применение данного класса оборудования диктуется не только размером детали, но и материалом литья и требованиями к циклу. Рассмотрим реальные производственные кейсы, где использование двухсекционной кинематики является экономически обоснованным.
1. Автомобильная промышленность: Литье технических пластиков
Производство корпусных деталей, таких как воздуховоды, элементы приборной панели или крепежные кронштейны из полиамида (PA66) с добавлением стекловолокна. Стеклонаполненные пластики обладают высокой абразивностью и жесткостью. При извлечении таких деталей маятниковым методом часто возникают микротрещины в зонах напряжения.
Параметры процесса:
- Масса детали: 0.5 – 2.5 кг.
- Время цикла ТПА: 45–60 секунд.
- Требуемая точность позиционирования: ±0.5 мм.
Использование двухсекционного манипулятора литьевой машины позволяет интегрировать вакуумные захваты с компенсацией усилия, что предотвращает повреждение геометрии. Кроме того, горизонтальная ось может быть оснащена дополнительным модулем для укладки деталей в ячейковые лотки, увеличивая плотность упаковки для транспортировки на сборочный конвейер.
2. Упаковка и тара: Тонкостенное литье (Thin-Wall)
Производство контейнеров, крышек и стаканчиков из полипропилена (PP). Стенки изделий могут иметь толщину менее 0.5 мм. Главная проблема здесь — деформация под собственным весом при остывании и сложность отделения от формы из-за эффекта вакуума.
Инженерное решение:
Двухсекционная система позволяет реализовать стратегию «быстрый вход — медленный выход». Вертикальная ось быстро входит в форму, захваты фиксируют деталь, а затем осуществляется синхронизированное движение по обеим осям для плавного отрыва. Горизонтальная ось сразу передает изделие на ножничный обрезчик литников или конвейер охлаждения.
- Скорость цикла: до 1200 циклов/час.
- Ускорение осей: до 1.5 G.
- Экономия персонала: 1 оператор обслуживает 4-6 машин вместо 1 оператора на 1 машину.
3. Медицинская продукция: Чистые помещения
Литье компонентов шприцев, корпусов ингаляторов из медицинских марок полистирола (PS) или поликарбоната (PC). Требования к чистоте исключают использование смазок, выделяющих летучие вещества, и контакт с человеком.
Здесь двухсекционный манипулятор литьевой машины часто выполняется в защищенном исполнении (IP54/IP65) с использованием пищевых силиконовых присосок. Важным аспектом является возможность установки камеры технического зрения для проверки наличия всех элементов (например, отсутствие дефектов облоя) перед упаковкой.
Технические характеристики и архитектура: на что смотреть в 2026 году
При выборе оборудования необходимо анализировать не только маркетинговые брошюры, но и технические спецификации компонентов. Рынок 2026 года характеризуется переходом на полностью сервоприводные решения даже в бюджетном сегменте.
| Параметр | Описание и влияние на процесс | Рекомендуемые значения (2026) |
|---|---|---|
| Тип привода | Определяет точность, скорость и шумность. | Сервоприводы (AC Servo) на обеих осях. Шаговые двигатели считаются устаревшими для высоких скоростей. |
| Грузоподъемность | Максимальная масса изделия + вес захватного устройства. | От 3 кг до 50 кг. Всегда закладывайте запас 20-30% к массе детали. |
| Ход осей (X/Z) | Рабочая зона перемещения. | Z: 600-1500 мм; X: 800-2000 мм. Зависит от габаритов ТПА. |
| Повторяемость позиционирования | Точность возврата в точку захвата/выгрузки. | ±0.1 мм – ±0.3 мм. Критично для автоматической упаковки. |
| Интерфейс связи | Протокол обмена данными с контроллером ТПА. | Euromap 12 (стандарт), Modbus TCP, Profinet, EtherCAT. |
| Материал направляющих | Износостойкость конструкции. | Алюминиевый профиль с закаленными стальными направляющими или линейные рельсы HIWIN/THK. |
Важным трендом 2026 года является модульность конструкции. Производители предлагают базовую раму, к которой можно дооснащать дополнительные оси (например, ось вращения R или ось переворота детали). Это позволяет масштабировать систему под растущие задачи без полной замены робота.
Как выбрать двухсекционный манипулятор литьевой машины: алгоритм подбора
Процесс выбора должен начинаться не с цены, а с анализа технологического процесса. Ошибка в расчетах на этапе проектирования приводит к простоям и браку, стоимость которых многократно превышает разницу в цене оборудования.
- Анализ геометрии и массы детали.
Рассчитайте общий вес: масса детали × количество гнезд в форме + масса захватного устройства (гриппера). Если вы льете 4 крышки по 10 грамм, общий вес продукта — 40 грамм. Но вес пневматических присосок и кронштейнов может составлять 2-3 кг. Выбирайте манипулятор с грузоподъемностью минимум 5-7 кг для надежности.
- Определение габаритов рабочей зоны.
Измерьте расстояние от плоскости крепления манипулятора на подвижной плите ТПА до самой дальней точки выгрузки (конвейера или коробки). Добавьте 100-150 мм запаса. Учтите высоту формы: ход оси Z должен позволять полностью выйти из формы, не задевая тяговые штанги.
- Выбор типа захватного устройства (End-of-Arm Tooling).
Это «рука» манипулятора. Для гладких поверхностей используйте вакуумные присоски. Для деталей с отверстиями — механические захваты (клешни). Для хрупких изделий — мягкие силиконовые захваты. Часто требуется комбинированный захват: присоски для основной части и механические фиксаторы для литниковой системы.
- Совместимость с ТПА.
Проверьте наличие интерфейса Euromap 12 на вашем термопластавтомате. Это стандартный разъем для подключения периферии. Если его нет, потребуется разработка дискретного интерфейса через реле, что усложняет настройку и снижает надежность.
Инженерный совет: учет динамики
Не забывайте про инерцию. При высоких ускорениях (более 1G) легкая деталь может «соскользнуть» с присоски или деформироваться. Если вы планируете работать на предельных скоростях, рассмотрите модели с ременным приводом высокого класса точности, а не зубчато-реечным, который может давать люфты со временем.
Сравнение моделей и типов приводов
На рынке представлены различные исполнения. Для наглядности сравним основные типы двухсекционных роботов, доступных к покупке в 2026 году.
| Характеристика | Ременной привод (Belt Drive) | Шарико-винтовая передача (Ball Screw) | Реечный привод (Rack and Pinion) |
|---|---|---|---|
| Скорость | Высокая (до 2-3 м/с) | Средняя (до 1.5 м/с) | Высокая |
| Точность | Средняя (±0.5 мм) | Высокая (±0.1 мм) | Средняя (±0.3 мм) |
| Грузоподъемность | До 10-15 кг | До 30-50 кг и выше | До 20-30 кг |
| Шумность | Низкая | Низкая | Высокая (требует смазки) |
| Обслуживание | Периодическая натяжка ремня | Смазка ШВП каждые 3-6 мес. | Регулярная смазка рейки |
| Применение | Быстрые циклы, легкие детали (упаковка) | Тяжелые детали, высокая точность (авто) | Универсальное, средние нагрузки |
Для большинства задач литья технических деталей оптимальным выбором остается шарико-винтовая передача или качественный ременной привод с зубчатым ремнем (GT2/GT3), обеспечивающий баланс между скоростью и точностью.
Диапазон цен и факторы стоимости в 2026 году
Стоимость двухсекционного манипулятора литьевой машины варьируется в широких пределах. Понимание структуры цены помогает вести переговоры с поставщиками.
Что влияет на стоимость?
- Бренд компонентов: Использование приводов и контроллеров от известных брендов (Siemens, Delta, Omron, Panasonic) увеличивает цену, но гарантирует наличие сервиса и запчастей в РФ.
- Длина хода: Нестандартные длины осей (более 1.5 метров) требуют усиления конструкции, что удорожает производство.
- ПО и функционал: Базовые контроллеры поддерживают только простые программы. Продвинутые системы с сенсорными панелями, возможностью сохранения рецептов и интеграцией с MES-системами стоят дороже.
- Комплектация захватами: Стандартные присоски входят в базу. Специализированные грипперы, вакуумные генераторы с контролем потока воздуха — это опции.
Ориентировочный порядок цен (на условиях EXW, Россия/СНГ):
- Бюджетный сегмент (локализованная сборка, китайские компоненты): от 180 000 до 350 000 руб.
- Средний сегмент (качественные компоненты, локальная поддержка): от 400 000 до 700 000 руб.
- Премиум сегмент (европейские бренды или топовые азиатские с полным сервисом): от 800 000 руб. и выше.
Покупка у производителя (завода-изготовителя) в 2026 году часто выгоднее, чем через дилеров, так как позволяет исключить наценку посредника и заказать адаптацию ПО под конкретную задачу бесплатно или с минимальной доплатой.
Логистика, монтаж и ввод в эксплуатацию
Приобретение оборудования — это только половина дела. Успех проекта зависит от правильной интеграции.
Монтажные требования
Для установки двухсекционного манипулятора литьевой машины требуется подготовленная монтажная плита на подвижной части ТПА. Обычно производитель манипулятора предоставляет чертеж переходной плиты. Важно обеспечить жесткость крепления: вибрации от работы ТПА не должны передаваться на направляющие робота, так как это приведет к быстрому износу подшипников.
Подключение пневматики и электрики
- Пневматика: Требуется источник сжатого воздуха давлением 0.5-0.6 МПа. Обязательно установка фильтра-регулятора-лубрикатора (FRL-блок) непосредственно перед манипулятором. Качество воздуха критично для срока службы пневмоцилиндров и вакуумных генераторов.
- Электрика: Подключение к сети 220В или 380В (в зависимости от мощности сервоприводов). Кабели должны быть уложены в гофру или кабель-каналы, устойчивые к маслу и механическим воздействиям.
Настройка и обучение
Современные контроллеры позволяют настроить программу за 15-30 минут. Процесс включает:
1. Обучение точек: вход в форму, захват, выход из формы, точка выгрузки.
2. Настройка таймеров: задержка перед захватом (для остывания), время вакуума.
3. Тестовый прогон в ручном режиме, затем в автоматическом.
Запросите у производителя видео-инструкции или удаленную поддержку через TeamViewer/AnyDesk. В 2026 году большинство заводов предоставляют такую услугу бесплатно для клиентов.
Типичные ошибки при выборе и эксплуатации
На основе опыта внедрения сотен систем, выделим ошибки, которые совершают закупщики и технологи:
- Игнорирование веса захватного устройства. Покупается робот на 5 кг, но вместе с тяжелым металлическим гриппером и вакуумными чашками общий вес превышает лимит. Итог: перегрев сервомоторов и аварийные остановки.
- Неправильный выбор присосок. Использование плоских присосок для шероховатых поверхностей (например, пескоструйный пластик). Необходимо использовать присоски сильфонного типа для компенсации неровностей.
- Отсутствие демпфирования. При высоких скоростях резкая остановка осей вызывает колебания детали. Это мешает точной укладке. Решение: настройка параметров S-образной кривой разгона/торможения в контроллере или установка физических амортизаторов.
- Экономия на интерфейсе. Попытка подключить сложный робот через простые дискретные сигналы вместо шины данных. Это лишает оператора возможности видеть статусы ошибок и гибко управлять процессом.
Обслуживание и срок службы
При правильном обслуживании срок службы двухсекционного манипулятора литьевой машины составляет 7-10 лет. Регламент ТО включает:
- Ежедневно: Проверка давления воздуха, визуальный осмотр кабелей на предмет перетирания.
- Ежемесячно: Очистка направляющих от пыли и пластиковой крошки. Проверка натяжения ремней (если применимо).
- Ежеквартально: Смазка линейных направляющих и ШВП литиевой смазкой (класс NLGI 2). Проверка затяжки крепежных винтов.
- Ежегодно: Диагностика состояния подшипниковых узлов, замена фильтров пневмосистемы.
Запасные части, такие как ремни, присоски и предохранители, рекомендуется иметь на складе. Срок поставки специфических компонентов может занимать время, а простой линии стоит дорого.
FAQ: Часто задаваемые вопросы
Можно ли установить двухсекционный манипулятор на старый ТПА?
Да, если на ТПА есть место для крепления и интерфейс Euromap 12. Для очень старых машин без стандартизированного разъема возможна интеграция через релейный блок, но это потребует услуг инженера-наладчика.
В чем разница между двухсекционным и трехсекционным манипулятором?
Трехсекционный (трехосевой) добавляет третью ось (обычно ось вращения R или дополнительную линейную ось Y для перемещения вдоль нескольких машин). Двухсекционный двухсекционный манипулятор литьевой машины дешевле и проще в настройке, и его достаточно для 90% задач извлечения и простой укладки.
Какой бренд лучше выбрать в 2026 году?
В текущих экономических условиях наиболее рациональным является выбор производителей, использующих качественные комплектующие и имеющих подтвержденный опыт международных поставок. Например, ООО «Чунцин Шуньсин Технология Интеллектуального Оборудования» (Chongqing Shunxing Intelligent Equipment Technology Co., Ltd.) зарекомендовала себя как надежный партнер в сфере промышленной робототехники. Компания, основанная в 2014 году и получившая в 2018 году статус «Национальное высокотехнологичное предприятие», специализируется исключительно на сервоманипуляторах для литья под давлением. Их продукция поставляется более чем в 30 стран мира, включая рынки Европы и Азии, что подтверждает соответствие международным стандартам качества.
Выбор такого производителя позволяет получить доступ к передовым технологиям, таким как сервоприводные системы, обеспечивающие плавность движений и минимальный износ, при этом сохраняя конкурентоспособную цену благодаря оптимизированной логистике и прямому сотрудничеству.
Нужен ли отдельный шкаф управления?
Современные манипуляторы часто имеют компактные контроллеры, монтируемые непосредственно на корпусе робота или внутри шкафа ТПА. Отдельный шкаф требуется только для очень мощных систем с частотными преобразователями большой мощности.
Рекомендации по покупке у производителя
При запросе коммерческого предложения (КП) обязательно предоставьте поставщику следующие данные:
- Фото или чертеж детали с указанием массы.
- Фото или чертеж формы (особенно зоны выталкивания).
- Габариты ТПА и расстояние до точки выгрузки.
- Желаемое время цикла.
- Тип материала литья.
Это позволит производителю предложить оптимальную конфигурацию, а не просто продать «коробочное» решение, которое может не подойти. Задавайте вопросы о наличии демо-зала: возможность протестировать вашу деталь на оборудовании перед покупкой — признак ответственного производителя.
Покупка двухсекционного манипулятора литьевой машины — это инвестиция в стабильность качества и снижение себестоимости продукции. В 2026 году технологии позволяют сделать эту автоматизацию доступной даже для средних партий производства.
Заключение и следующий шаг
Автоматизация процесса извлечения деталей с помощью двухсекционного манипулятора литьевой машины является ключевым шагом к повышению эффективности литьевого производства. Правильный выбор оборудования, учитывающий специфику детали, формы и требований к циклу, позволяет окупить инвестиции в течение 6-12 месяцев за счет экономии фонда оплаты труда и снижения брака.
Если вы готовы модернизировать свое производство, мы рекомендуем начать с технического аудита ваших текущих процессов. Наши инженеры помогут подобрать конфигурацию манипулятора, которая идеально впишется в ваш производственный цикл.
Готовы рассчитать стоимость под вашу задачу?
Свяжитесь с нами для получения индивидуального коммерческого предложения и технической консультации. Мы предоставляем полную документацию, паспорт изделия и гарантийное обслуживание.
→ Получить расчет стоимости двухсекционного манипулятора