
Высокоэффективный роботизированный манипулятор 2026: купить у производителя
2026-07-30
- Высокоэффективный роботизированный манипулятор: определение, рыночный контекст 2026 года и критерии выбора
- Техническая архитектура и ключевые компоненты современного манипулятора
- Применение в ключевых отраслях промышленности: кейсы и метрики
- Как выбрать высокоэффективный роботизированный манипулятор: пошаговый алгоритм
- Сравнительный анализ технологий: традиционные vs. современные решения
- Ценообразование и факторы стоимости: прозрачность рынка
- Логистика, монтаж и ввод в эксплуатацию
- Типичные ошибки при выборе и эксплуатации
- Тренды развития робототехники: взгляд в будущее
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Высокоэффективный роботизированный манипулятор: определение, рыночный контекст 2026 года и критерии выбора
Высокоэффективный роботизированный манипулятор в условиях промышленного производства 2026 года представляет собой не просто механическую руку, а интегрированную киберфизическую систему, способную выполнять сложные технологические операции с точностью до микрон и адаптивностью к изменяющимся условиям среды. Для инженеров-технологов и директоров по закупкам ключевым вопросом становится не наличие автоматизации как таковой, а её способность генерировать измеримый экономический эффект за счет снижения цикла обработки, минимизации брака и интеграции в единую цифровую экосистему предприятия (IIoT). Покупка у производителя напрямую обеспечивает доступ к кастомизации кинематики, программному обеспечению второго уровня и постпродажной инженерной поддержке, что критически важно для отраслей с высокими требованиями к надежности, таких как аэрокосмическая промышленность, тяжелое машиностроение и электроника.
В отличие от стандартных решений масс-маркета, высокопроизводительные системы 2026 года оснащаются предиктивными алгоритмами обслуживания на базе нейросетей, работающих локально (Edge Computing), что исключает задержки при передаче данных в облако. Это позволяет манипулятору самостоятельно корректировать траекторию движения при обнаружении вибраций или температурных деформаций конструкции. При выборе оборудования необходимо учитывать не только заявленную грузоподъемность, но и динамические характеристики приводов, совместимость с протоколами обмена данными (OPC UA, MQTT) и соответствие обновленным стандартам безопасности ГОСТ Р ИСО 10218-2-2025. Данный материал структурирован как техническое руководство для специалистов, принимающих решения о капитальных инвестициях в автоматизацию, и содержит анализ реальных кейсов, расчет окупаемости и сравнительные характеристики современных промышленных решений.
Техническая архитектура и ключевые компоненты современного манипулятора
Понимание внутренней архитектуры устройства является фундаментом для грамотной спецификации требований. Высокоэффективный роботизированный манипулятор состоит из нескольких взаимосвязанных подсистем, каждая из которых влияет на итоговую производительность линии. В 2026 году произошел существенный сдвиг от чисто механической прочности к интеллектуальному управлению энергопотреблением и тепловыделением.
Кинематическая схема и приводы
Большинство промышленных задач решаются с помощью шарнирных роботов (articulated robots) с 6 степенями свободы. Однако для специфических задач все чаще применяются SCARA-роботы для высокоскоростной сборки и дельта-роботы для сортировки. Ключевым элементом являются сервоприводы нового поколения. В топовых моделях используются двигатели с прямым приводом (Direct Drive), исключающие люфты редукторов, что повышает позиционную точность до ±0.02 мм. Важно отметить, что использование гармонических редукторов в осях запястья остается стандартом для обеспечения компактности, но требует строгого контроля момента инерции нагрузки.
- Тип привода: Синхронные серводвигатели с постоянными магнитами (PMSM) высокой плотности мощности.
- Система охлаждения: Жидкостное охлаждение обмоток двигателя позволяет перегружать оси на 15-20% в пиковых режимах без риска термического отключения.
- Энергорекуперация: Современные контроллеры возвращают до 30% энергии торможения обратно в сеть, что существенно снижает операционные расходы (OPEX).
Система управления и сенсорика
Контроллер 2026 года — это не просто ПЛК, а вычислительный узел с поддержкой машинного обучения. Интеграция датчиков усилия (force-torque sensors) на конце эффектора позволяет реализовывать технологии “слепой сборки”, где робот чувствует сопротивление материала и адаптирует усилие в реальном времени. Это критически важно для задач полировки, шлифовки и вставки деталей с жесткими допусками.
Визуальная система, базирующаяся на 3D-камерах времени пролета (ToF) или стереозрении, обрабатывает данные со скоростью более 60 кадров в секунду. Алгоритмы компьютерного зрения компенсируют неточность позиционирования заготовок на конвейере, позволяя отказаться от дорогих прецизионных фиксаторов. Таким образом, высокоэффективный роботизированный манипулятор становится автономным агентом, способным принимать решения в неструктурированной среде.
Применение в ключевых отраслях промышленности: кейсы и метрики
Абстрактные характеристики мало о чем говорят без привязки к производственным процессам. Рассмотрим, как внедрение передовых роботизированных систем меняет экономику конкретных отраслей. Данные основаны на агрегированной статистике внедрений за 2024-2025 годы.
Автомобилестроение и сварочные комплексы
В цехах кузовной сварки требования к скорости и повторяемости максимальны. Традиционные сварочные роботы часто страдали от дрейфа калибровки из-за нагрева. Новые модели оснащены термокомпенсацией в программном ядре.
Инженерный кейс: На заводе крупного автопроизводителя замена парка из 40 устаревших единиц на новые 6-осевые манипуляторы позволила сократить цикл точечной сварки с 4.2 секунды до 3.1 секунды на одну точку. При среднем количестве 3000 точек на кузов это дает экономию времени около 45 минут на автомобиль. Учитывая такт линии в 60 секунд, это высвобождает возможность для увеличения выпуска на 15% без расширения площадей. Потребление электроэнергии снизилось на 18% благодаря системе рекуперации и оптимизации траекторий (smooth path planning).
Металлообработка и паллетизация тяжелых грузов
Для работы с заготовками весом от 50 до 300 кг требуются манипуляторы с усиленной конструкцией wrists (запястья). Здесь ключевым параметром является не только грузоподъемность, но и момент инерции. Ошибки в расчетах инерции приводят к быстрому износу редукторов второй и третьей осей.
В литейном производстве, где температуры достигают 40-50°C в рабочей зоне, стандартная электроника выходит из строя. Специализированные версии с защитой IP67 и внутренним избыточным давлением предотвращают попадание металлической пыли и охлаждающей эмульсии внутрь корпуса. Внедрение таких систем на участке обработки чугунных блоков позволило снизить процент брака из-за человеческой фактора (недолив, неправильная установка) с 3.5% до 0.2%.
Электроника и точная сборка
Здесь доминируют коллаборативные роботы (cobots) и высокоскоростные SCARA. Требование к чистоте помещения (Clean Room Class 100/1000) обязывает использовать специальные смазки, не выделяющие летучих соединений. Скорость перемещения достигает 2-3 м/с, а ускорение — до 1.5G. Основная ценность здесь — гибкость переналадки. Если раньше линия под один продукт строилась на месяцы, то теперь смена инструмента (EOAT) и программы занимает менее 15 минут.
Как выбрать высокоэффективный роботизированный манипулятор: пошаговый алгоритм
Процесс закупки промышленного робота отличается от покупки станка с ЧПУ. Здесь важнее программная экосистема и сервисная поддержка, чем “железо” само по себе. Ниже приведен алгоритм, который используют технические директора для формирования ТЗ.
- Аудит задачи и карты нагрузок. Необходимо построить диаграмму рабочих зон (reach diagram). Часто оказывается, что робот с большим радиусом действия имеет меньшую полезную нагрузку на краю зоны досягаемости. Всегда оставляйте запас по грузоподъемности 20-25% для учета веса схвата (gripper) и динамических усилий.
- Анализ точности и повторяемости. Различайте абсолютную точность (accuracy) и повторяемость (repeatability). Для большинства сборочных операций достаточно повторяемости ±0.05 мм. Абсолютная точность важна только при работе с CAD-моделями без обучения “с руки”.
- Оценка интерфейсов интеграции. Поддерживает ли контроллер необходимые вам промышленные шины (Profinet, EtherCAT, Modbus TCP)? Есть ли готовые драйверы для вашего vision-системы или PLC? Открытость API для написания собственных скриптов на Python или C++ становится стандартом для сложных задач.
- Сервисная доступность. Каков срок поставки запасных частей? Наличие склада запчастей в регионе эксплуатации критично. Среднее время восстановления (MTTR) не должно превышать 4-8 часов.
При выборе поставщика обращайте внимание на наличие референс-листа в вашей отрасли. Универсальные интеграторы часто не знают нюансов, например, поведения алюминиевой стружки или специфики сварки нержавейки. Производитель, предлагающий высокоэффективный роботизированный манипулятор, должен предоставлять симуляцию процесса в цифровом двойнике перед заключением контракта.
Сравнительный анализ технологий: традиционные vs. современные решения
Чтобы обосновать инвестиции, необходимо четко понимать разницу между оборудованием предыдущего поколения и флагманскими моделями 2026 года. Таблица ниже демонстрирует ключевые отличия, влияющие на TCO (Total Cost of Ownership).
| Параметр | Традиционный промышленный робот (2018-2020) | Высокоэффективный манипулятор (2024-2026) | Влияние на бизнес |
|---|---|---|---|
| Точность позиционирования | ±0.1 – 0.2 мм | ±0.02 – 0.05 мм | Снижение брака, отказ от вторичной обработки |
| Энергоэффективность | Низкая, постоянное потребление | Высокая, рекуперация энергии, спящий режим | Экономия до 30% на электроэнергии |
| Программирование | Teach pendant (кодирование каждой точки) | No-code, Drag-and-drop, Обучение демонстрацией | Сокращение времени наладки с дней до часов |
| Предиктивное обслуживание | Отсутствует или по моточасам | AI-анализ вибрации и тока двигателей | Предотвращение незапланированных простоев |
| Безопасность | Физические ограждения обязательны | Функциональная безопасность (PL d/cat 3), работа рядом с человеком | Экономия пространства цеха, гибкость линии |
Из таблицы видно, что первоначальная высокая стоимость современного оборудования компенсируется снижением эксплуатационных расходов и повышением гибкости производства. Инвестиции в “умного” робота окупаются быстрее за счет возможности быстро перепрофилировать его под новый продукт.
Ценообразование и факторы стоимости: прозрачность рынка
Вопрос цены всегда стоит остро. Стоимость роботизированного комплекса варьируется в широких пределах. Базовая цена самого манипулятора (body + controller) составляет лишь 40-50% от общей стоимости проекта “под ключ”.
Структура затрат
- Робот-манипулятор: Зависит от грузоподъемности и радиуса. Малые роботы (до 10 кг) стоят дешевле, тяжелые (свыше 100 кг) значительно дороже из-за стоимости материалов и сложных редукторов.
- Концевой эффектор (EOAT): Схваты, вакуумные присоски, сварочные горелки, шпиндели. Часто стоимость сложного схвата с сенсором усилия превышает стоимость самого робота.
- Периферия и безопасность: Защитные кожухи, световые барьеры, сканеры безопасности, системы подачи воздуха.
- Инжиниринг и программирование: Разработка логики, интеграция с ERP/MES системами, отладка на месте.
Покупка у производителя позволяет избежать наценок дистрибьюторов (которые могут составлять 15-25%) и получить прямую гарантию. Кроме того, производители часто предлагают лизинговые схемы или модели “Robot-as-a-Service” (RaaS), где оплата производится за количество циклов или отработанных часов, что снижает порог входа для малых и средних предприятий.
Логистика, монтаж и ввод в эксплуатацию
Процесс поставки промышленного робота требует тщательного планирования. Габариты упаковки манипулятора с основанием могут требовать использования погрузчиков повышенной грузоподъемности. Важно заранее подготовить фундамент: виброизоляция основания критична для сохранения точности. Производители предоставляют подробные чертежи установочных размеров и требования к анкерному креплению.
Этап ввода в эксплуатацию (commissioning) включает:
- Механическую установку и выравнивание по уровню.
- Подключение электрических и пневматических коммуникаций.
- Калибровку нулевых положений осей.
- Загрузку программного обеспечения и настройку параметров связи.
- Тестовый прогон на холостом ходу и под нагрузкой.
Обучение персонала заказчика является неотъемлемой частью поставки. Инженеры производителя проводят тренинги по безопасной эксплуатации, базовому программированию и устранению типовых неисправностей. Наличие квалифицированного оператора на стороне заказчика сокращает зависимость от сервисной службы поставщика.
Типичные ошибки при выборе и эксплуатации
Даже опытные инженеры иногда допускают просчеты. Анализ сервисных обращений выявляет следующие распространенные проблемы:
Игнорирование момента инерции. Выбор робота только по весу груза, без учета геометрии схвата. Длинный хват с легким грузом может создавать больший момент на ось, чем тяжелый компактный груз. Это приводит к перегреву двигателей и ошибкам следования траектории.
Недостаточная защита окружающей среды. Установка робота с классом защиты IP54 в зоне с активным образованием абразивной пыли. Частицы попадают в уплотнения осей, вызывая быстрый износ. Решение: использование защитных чехлов (robot suits) или выбор моделей с IP67/IP69K.
Отсутствие резервного копирования программ. Потеря настроек при сбое контроллера может остановить производство на дни. Регулярный бэкап образов системы и программных модулей — обязательная процедура регламента ТО.
Тренды развития робототехники: взгляд в будущее
Рынок не стоит на месте. Уже сегодня формируются тренды, которые станут стандартом в ближайшие 3-5 лет. Во-первых, это полная интеграция с цифровыми двойниками (Digital Twins). Инженер сможет смоделировать весь производственный процесс в виртуальной среде, оптимизировать траектории и выявить коллизии до физической установки оборудования.
Во-вторых, развитие мягких захватов (soft robotics) и адаптивной графики позволит работать с хрупкими и нестандартными объектами (фрукты, ткани, провода) без сложной предварительной ориентации.
В-третьих, стандартизация модульных интерфейсов сделает замену роботов разных брендов бесшовной процедурой. Однако на текущий момент, покупая высокоэффективный роботизированный манипулятор, вы делаете ставку на проверенные технологии с элементами инноваций, что гарантирует надежность и предсказуемость результата.
Часто задаваемые вопросы (FAQ)
Какой срок службы у промышленного робота?
При соблюдении регламента технического обслуживания средний срок службы составляет 10-15 лет. Ключевые компоненты, такие как редукторы и подшипники, могут потребовать замены через 7-10 лет интенсивной эксплуатации (24/7).
Сложно ли перепрограммировать робота под новую задачу?
Современные контроллеры позволяют менять задачи относительно быстро. Если используется визуальное программирование или обучение путем ведения руки (lead-through), переналадка занимает от нескольких часов до одного дня. Сложные алгоритмы требуют участия инженера-программиста.
Нужны ли специальные разрешения для установки робота?
Требуется разработка паспорта безопасности машины и оценка рисков в соответствии с местными нормами охраны труда (в РФ — ГОСТ ЕН ИСО 10218). Если робот работает в клетке, требования проще. Если предполагается совместная работа с человеком (cobots), требуется сертификация функциональной безопасности.
Можно ли интегрировать робота с существующей линией?
Да, большинство современных манипуляторов поддерживают стандартные промышленные протоколы. Интеграция возможна с PLC Siemens, Allen-Bradley, Omron и другими контроллерами верхнего уровня. Производитель предоставляет библиотеки драйверов для упрощения настройки.
Почему стоит купить высокоэффективный роботизированный манипулятор именно у производителя?
Покупка у производителя гарантирует оригинальность комплектующих, доступ к обновлениям ПО, приоритетную техническую поддержку и возможность кастомизации под специфические задачи. Дилеры часто не обладают компетенциями для глубокой инженерной доработки системы.
Заключение и рекомендации по закупке
Выбор автоматизированного решения — это стратегический шаг. Высокоэффективный роботизированный манипулятор 2026 года — это инструмент, который требует не просто покупки, а партнерства с поставщиком. Мы рекомендуем начинать процесс с детального технического аудита ваших процессов. Не гонитесь за максимальными характеристиками “на бумаге”; выбирайте систему, которая оптимально решает вашу конкретную задачу с учетом запаса надежности.
Обратите внимание на наличие сервисной инфраструктуры в вашем регионе. Время реакции службы поддержки в случае аварии важнее, чем разница в цене в 5-10%. Требуйте проведения пилотного проекта или демонстрации работы аналогичного оборудования на реальных задачах.
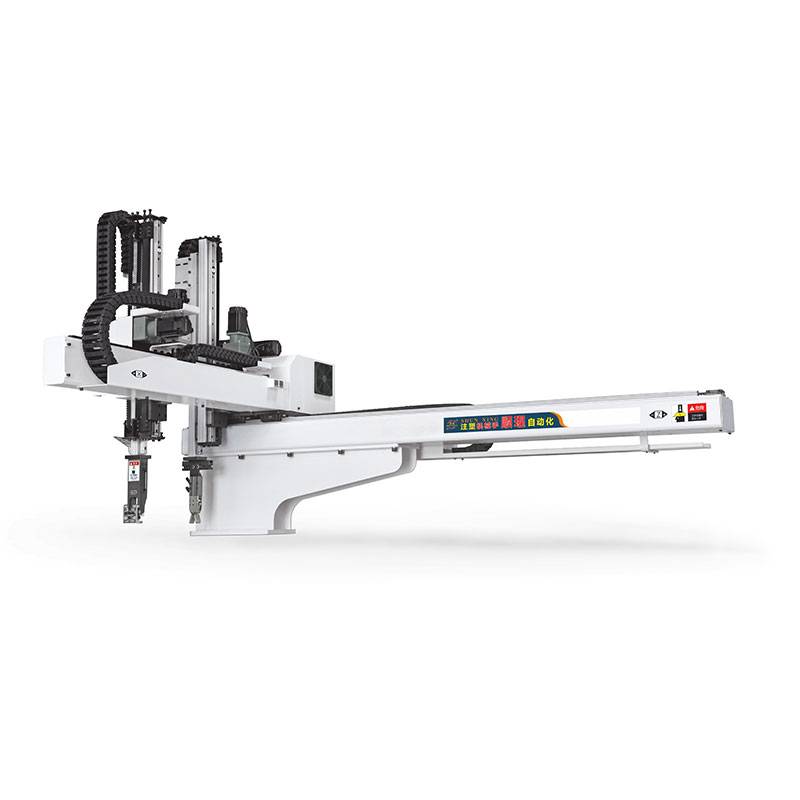
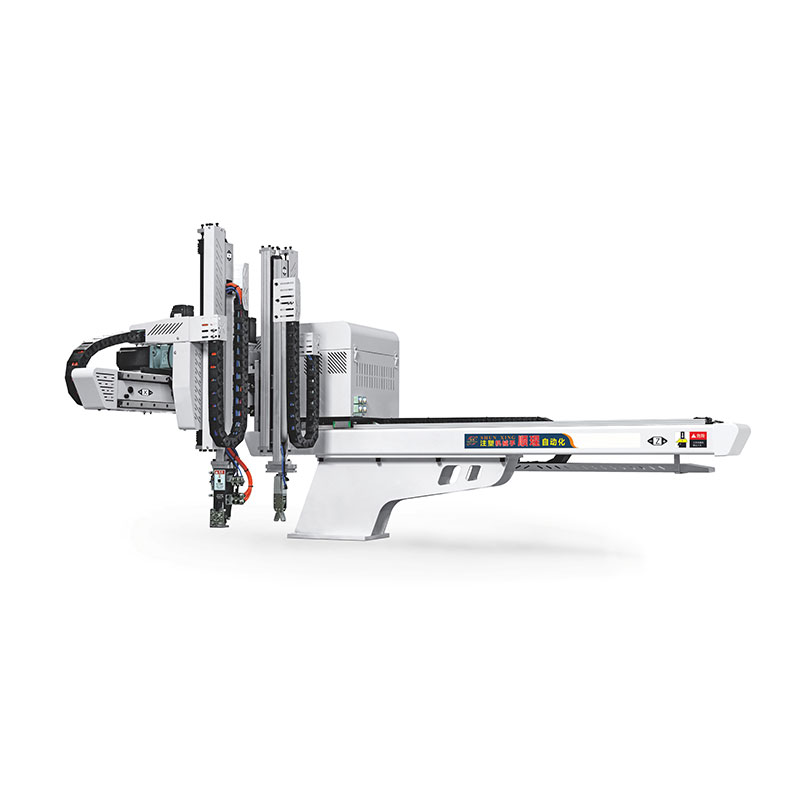
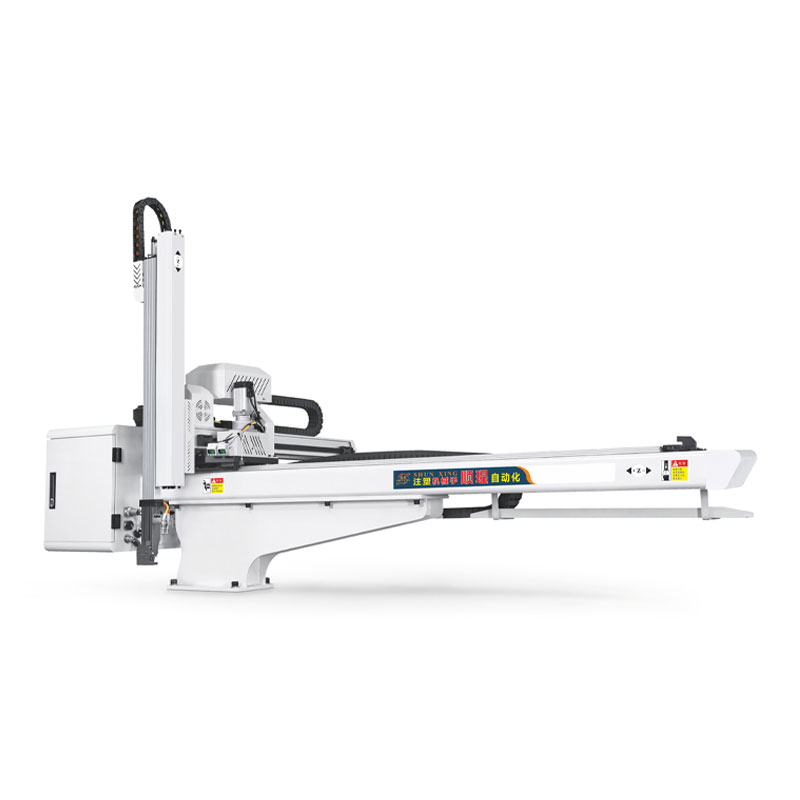
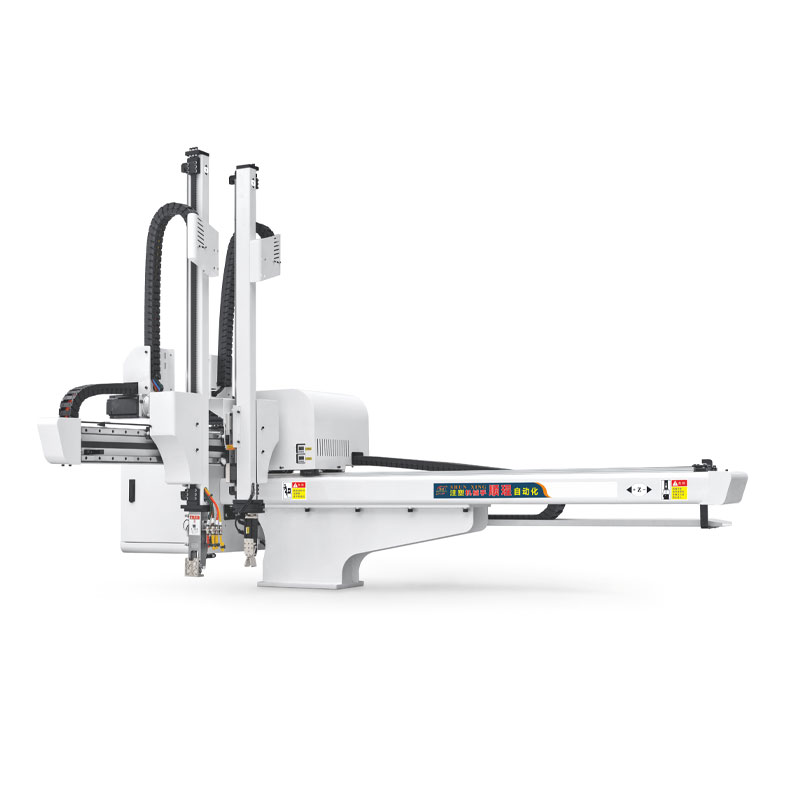
Ярким примером такого партнерского подхода является деятельность компании ООО «Чунцин Шуньсин Технология Интеллектуального Оборудования». Основанная в 2014 году и получившая статус «Национального высокотехнологичного предприятия» в 2018 году, эта компания специализируется на разработке и производстве промышленных манипуляторов для инжекционного литья, поставляя продукцию более чем в 30 стран мира. Их опыт демонстрирует, как фокус на конкретной нише — в данном случае, на 5-осевых сервоманипуляторах серий SX5 и SX800 — позволяет достичь выдающихся результатов в точности и энергоэффективности. Благодаря полному циклу контроля качества (с показателем соответствия 95%) и развитой международной логистике, такие производители обеспечивают не просто поставку «железа», а комплексное решение, включающее предпродажный инжиниринг, обучение персонала и послепродажное сопровождение с уровнем удовлетворенности клиентов 90%.
Если вы готовы модернизировать производство и повысить его конкурентоспособность, свяжитесь с нашими инженерами для получения индивидуального технико-коммерческого предложения. Мы проведем бесплатный аудит вашей задачи, подготовим 3D-модель интеграции и рассчитаем срок окупаемости инвестиций.
Готовы обсудить ваш проект?
Запросить консультацию инженера
Посмотреть каталог промышленных решений