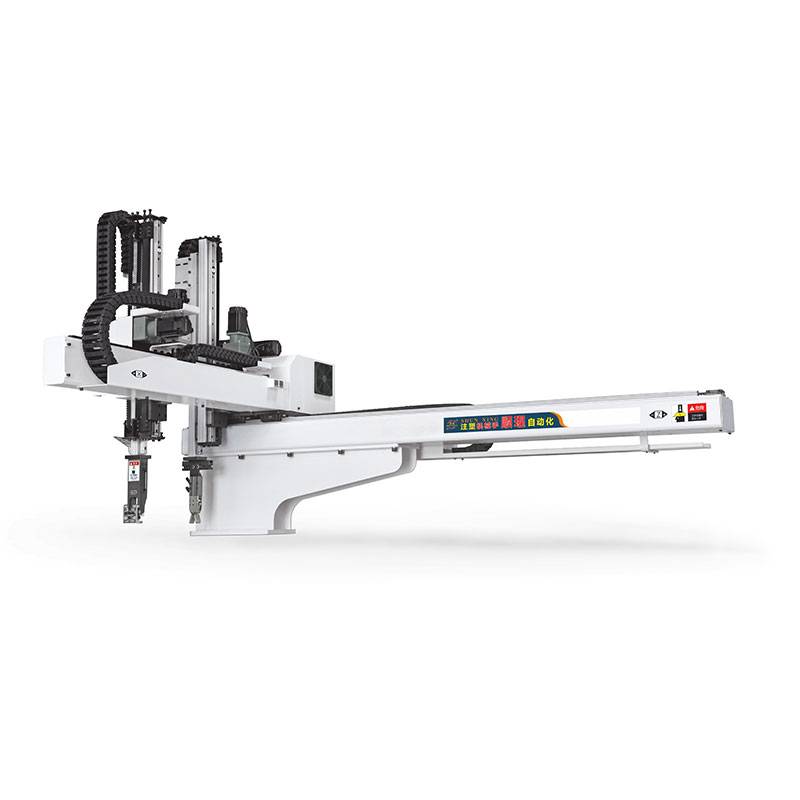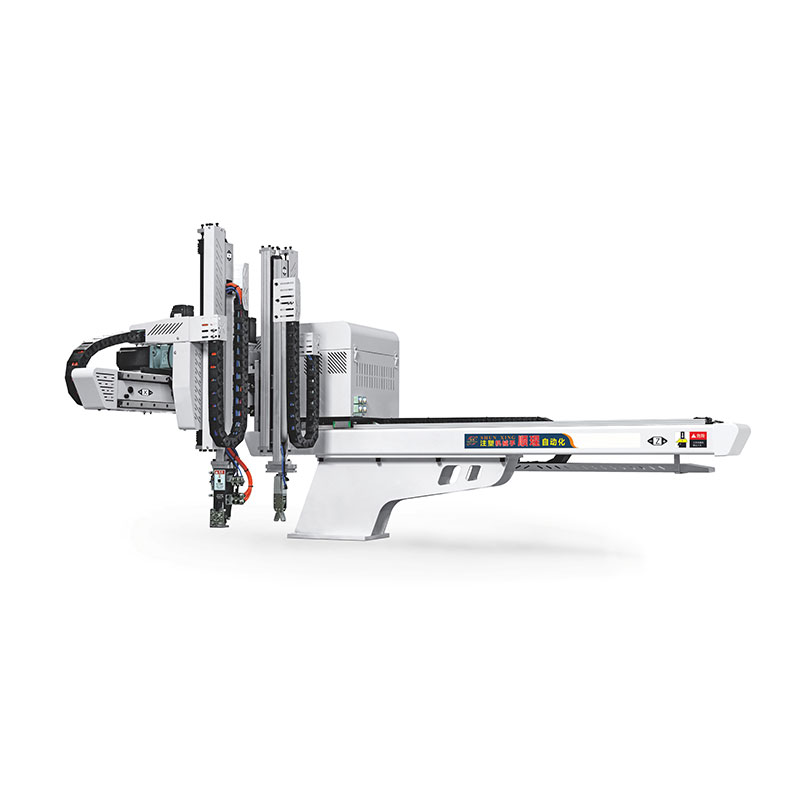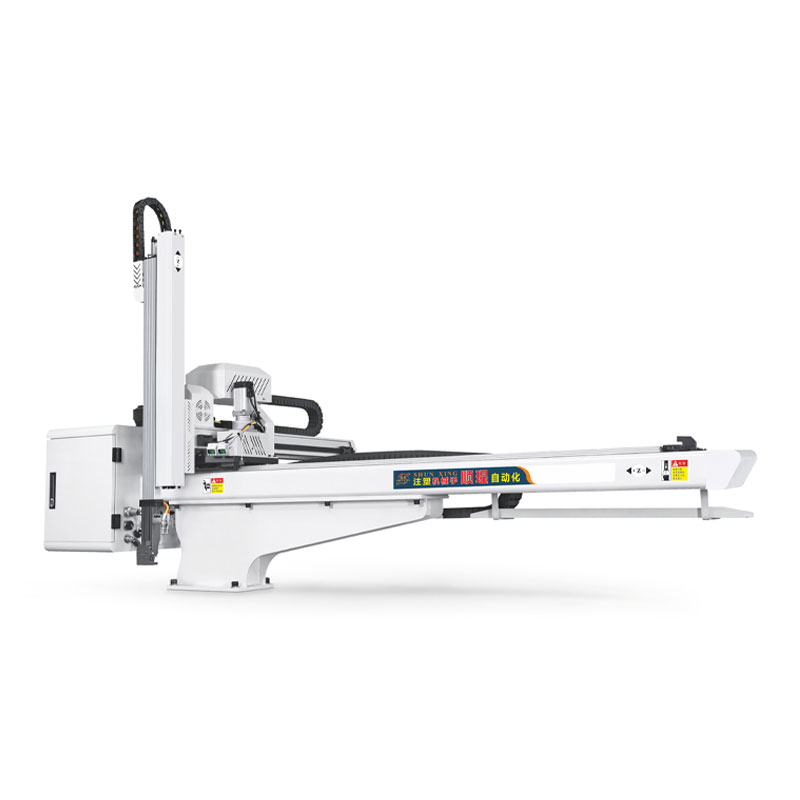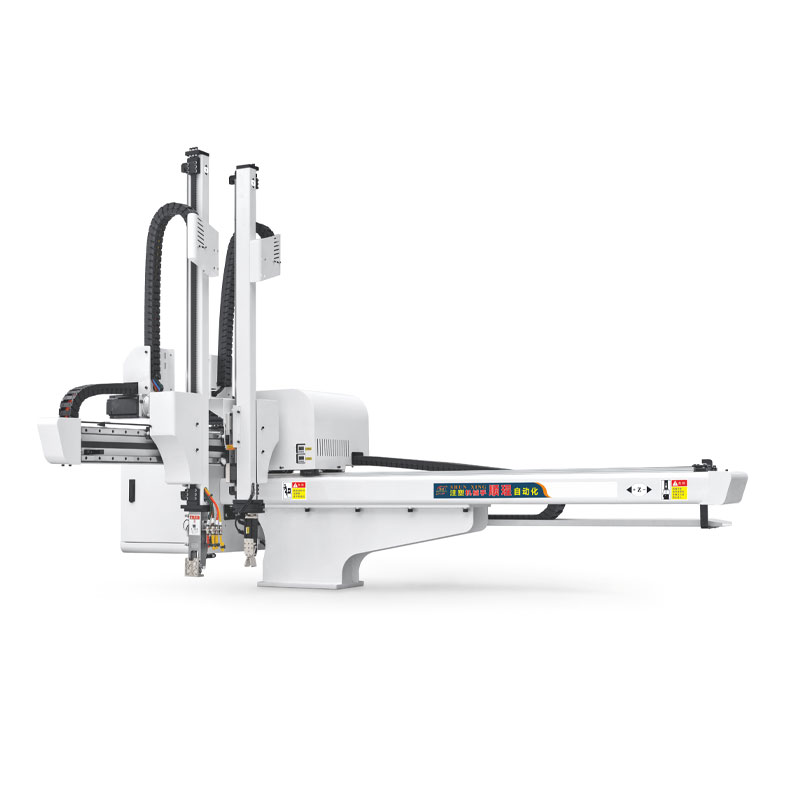

Купить манипулятор с полным сервоприводом переменного тока 2026 от производителя
2026-07-31
- Манипулятор с полным сервоприводом переменного тока: промышленный стандарт 2026 года
- Архитектура и принцип работы AC-сервоманипуляторов
- Технические характеристики и параметры выбора
- Сравнение технологий: AC Servo vs Pneumatic vs Hydraulic
- Отраслевые сценарии применения в 2026 году
- Факторы, влияющие на стоимость и расчет ROI
- Как выбрать надежного производителя и поставщика
- Типичные ошибки при внедрении и эксплуатации
- Техническое обслуживание и долговечность
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Манипулятор с полным сервоприводом переменного тока: промышленный стандарт 2026 года
Манипулятор с полным сервоприводом переменного тока представляет собой высокоточное роботизированное оборудование, в котором все оси движения управляются синхронными или асинхронными серводвигателями переменного тока (AC). В отличие от пневматических или гидравлических аналогов, данная архитектура обеспечивает программно задаваемую траекторию, высокую повторяемость позиционирования (до ±0.05 мм) и энергоэффективность на уровне 85-90%. В условиях производственных реалий 2026 года такие системы являются ключевым элементом автоматизации для отраслей с жесткими требованиями к чистоте, скорости и гибкости переналадки.
Основная ценность технологии заключается в отказе от механических кулачков и фиксированных упоров в пользу цифровой синхронизации осей через промышленные шины данных (EtherCAT, Profinet). Это позволяет интегрировать манипулятор в единую экосистему предприятия, собирая данные о нагрузке, температуре двигателей и циклах работы в реальном времени. Для инженеров и закупщиков выбор манипулятора с полным сервоприводом переменного тока диктуется не только начальной стоимостью, но и совокупной стоимостью владения (TCO), которая за 5 лет эксплуатации оказывается на 30-40% ниже благодаря отсутствию расходных материалов (масло, уплотнения) и низкому потреблению электроэнергии.
Архитектура и принцип работы AC-сервоманипуляторов
Понимание внутренней логики работы оборудования критически важно для правильного подбора модели под конкретную технологическую задачу. Термин «полный сервопривод» означает, что каждая степень свободы манипулятора (обычно от 3 до 6 осей) оснащена индивидуальным серводвигателем переменного тока и соответствующим драйвером. Система управления получает команды от ПЛК (программируемого логического контроллера) или верхнего уровня SCADA, преобразуя их в точные импульсы или цифровые пакеты данных для каждого двигателя.
Ключевые компоненты системы
- Серводвигатели переменного тока (AC Servo Motors): Используются двигатели с постоянными магнитами на роторе. Они обеспечивают высокий крутящий момент на низких оборотах и стабильную работу на высоких скоростях. В 2026 году стандартом стали двигатели с абсолютными энкодерами, которые не требуют процедуры «поиска дома» после перезагрузки питания.
- Сервоусилители (Drives): Преобразуют сетевое напряжение в трехфазное напряжение переменной частоты и амплитуды, необходимое для управления скоростью и положением ротора. Современные драйверы поддерживают функцию рекуперации энергии, возвращая избыточную энергию торможения обратно в сеть или в общую шину постоянного тока других осей.
- Система обратной связи: Высокоточные энкодеры (оптические или магнитные) передают данные о фактическом положении вала в контроллер тысячи раз в секунду. Контроллер сравнивает заданное положение с фактическим и мгновенно корректирует ток двигателя, устраняя ошибку рассогласования.
- Механическая передача: Обычно включает прецизионные планетарные редукторы или циклоидальные передачи, обеспечивающие нулевой люфт и высокую жесткость конструкции.
Важным аспектом является алгоритм интерполяции траектории. В манипуляторах с полным сервоприводом переменного тока движение всех осей синхронизируется математически, что позволяет инструменту двигаться по сложным криволинейным траекториям с постоянной скоростью, без рывков и вибраций. Это особенно критично при работе с хрупкими грузами или при нанесении клея/герметика.
Технические характеристики и параметры выбора
При формировании технического задания на поставку необходимо опираться на строгие количественные показатели. Рынок 2026 года предлагает широкий спектр решений, однако базовые параметры остаются неизменными ориентирами для инженерной оценки.
| Параметр | Типичные значения для промышленных моделей | Влияние на процесс |
|---|---|---|
| Грузоподъемность | 3 кг – 500 кг (стандартные серии) | Определяет массу полезного груза вместе с захватным устройством (гриппером). |
| Рабочий радиус | 500 мм – 3000 мм | Зона досягаемости инструмента. Важно учитывать «мертвые зоны» near base. |
| Повторяемость позиционирования | ±0.02 мм – ±0.1 мм | Ключевой показатель точности. Для сборки электроники требуется ≤±0.05 мм. |
| Максимальная скорость конца эффектора | 1.5 м/с – 4.0 м/с | Влияет на цикл времени (cycle time). Высокая скорость требует мощных тормозов. |
| Количество осей | 4 (SCARA/дельта) – 6 (шарнирные) | Определяет свободу движений. 6 осей необходимы для сложных ориентаций в пространстве. |
| Класс защиты (IP) | IP54 – IP67 | Защита от пыли и влаги. IP67 обязателен для пищевой промышленности и литья под давлением. |
| Интерфейс связи | EtherCAT, Profinet, Modbus TCP | Скорость обмена данными с главной системой управления. EtherCAT предпочтителен для жесткого реального времени. |
Выбирая манипулятор с полным сервоприводом переменного тока, следует обращать внимание на инерционные характеристики. Соотношение момента инерции нагрузки к моменту инерции двигателя не должно превышать рекомендованных производителем значений (обычно 10:1 или 20:1 для современных приводов). Превышение этого лимита ведет к нестабильности контура регулирования, вибрациям и преждевременному износу редуктора.
Сравнение технологий: AC Servo vs Pneumatic vs Hydraulic
Для обоснования инвестиций часто требуется сравнение с альтернативными технологиями. Несмотря на то, что пневматика дешевле на этапе закупки, а гидравлика мощнее, сервоприводы переменного тока занимают нишу высокой эффективности и точности.
| Критерий | Пневматические манипуляторы | Гидравлические манипуляторы | Манипулятор с полным сервоприводом переменного тока |
|---|---|---|---|
| Точность позиционирования | Низкая (зависит от давления и температуры) | Средняя (возможен люфт и утечки) | Высокая (±0.05 мм и лучше) |
| Гибкость переналадки | Низкая (требуется замена механических упоров) | Средняя | Максимальная (только изменение программы) |
| Энергоэффективность | Низкая (утечки воздуха, постоянная компрессия) | Средняя (насос работает постоянно) | Высокая (потребление только при движении + рекуперация) |
| Чистота окружающей среды | Риск загрязнения маслом из компрессора | Высокий риск утечек гидравлического масла | Абсолютно чисто (нет жидкостей и газов) |
| Стоимость обслуживания | Высокая (замена уплотнений, фильтров) | Высокая (замена масла, шлангов, насосов) | Низкая (подшипники и смазка редукторов раз в 5-10 лет) |
| Уровень шума | Высокий (выхлоп воздуха) | Средний (работа насосной станции) | Низкий (только шум редукторов и вентиляторов) |
Как видно из сравнения, манипулятор с полным сервоприводом переменного тока выигрывает в долгосрочной перспективе. Если ваше производство предполагает частую смену номенклатуры изделий, использование сервоприводов окупается за счет сокращения времени на переналадку с нескольких часов до нескольких минут.
Отраслевые сценарии применения в 2026 году
Внедрение роботизированных комплексов на базе AC-сервоприводов трансформировало несколько ключевых отраслей. Рассмотрим реальные кейсы с техническими деталями.
1. Упаковка и паллетизация в пищевой промышленности
На предприятии по производству молочной продукции была внедрена линия вторичной упаковки. Ранее использовались пневматические толкатели, которые часто повреждали мягкую упаковку из-за невозможности точного контроля усилия в конце хода. Замена на 4-осевой SCARA-манипулятор с сервоприводами переменного тока позволила реализовать функцию «мягкого касания».
- Производительность: возросла с 40 до 90 циклов в минуту.
- Брак: снизился с 2.5% до 0.1% (повреждения упаковки).
- Энергия: потребление линии снизилось на 35% за счет отказа от пневмоцилиндров большого диаметра.
Инженерное решение включало настройку профиля скорости с S-образным ускорением, что исключило инерционные колебания продукта при остановке.
2. Сборка автомобильных компонентов (EV-батареи)
При сборке модулей электрических батарей требуется установка тяжелых пластин с точностью до десятых долей миллиметра. Использование 6-осевых манипуляторов с полным сервоприводом переменного тока грузоподъемностью 50 кг обеспечило необходимую жесткость.
- Точность: ±0.03 мм при полной нагрузке.
- Безопасность: Сервоприводы оснащены функцией контроля столкновений (collision detection). При непредвиденном контакте с препятствием двигатель мгновенно останавливается, предотвращая поломку дорогостоящих компонентов батареи.
- Интеграция: Данные о крутящем моменте на каждой оси передаются в систему качества для статистического анализа процесса сборки.
3. Литье пластмасс под давлением
Извлечение деталей из термопластавтоматов (ТПА) — классическая задача. Гидравлические манипуляторы здесь уступают место электрическим из-за чистоты. В 2026 году трендом стала интеграция манипулятора непосредственно в контроллер ТПА.
Инженерный нюанс: При работе в горячих цехах (температура до 45-50°C) необходимо использовать серводвигатели с изоляцией класса H и принудительным охлаждением, так как перегрев обмоток приводит к дрейфу характеристик энкодера и потере точности.
Факторы, влияющие на стоимость и расчет ROI
Цена на манипулятор с полным сервоприводом переменного тока варьируется в широких пределах. В 2026 году базовые 4-осевые модели начинаются от диапазона, сопоставимого с премиальной пневматикой, тогда как сложные 6-осевые системы представляют собой существенные капитальные вложения.
Что формирует цену?
- Бренд компонентов: Использование серводвигателей и редукторов ведущих мировых брендов (Япония, Германия, Европа) увеличивает стоимость, но гарантирует доступность запчастей и предсказуемый ресурс.
- Грузоподъемность и вылет: Увеличение массы поднимаемого груза требует более мощных двигателей и массивных редукторов, что экспоненциально растет в цене.
- Класс защиты и материалы: Версии из нержавеющей стали (для фармацевтики и пищепрома) стоят на 40-60% дороже стандартных алюминиево-стальных конструкций.
- Программное обеспечение и лицензии: Некоторые производители берут отдельную плату за расширенные функции (визион-системы, офлайн-программирование, интеграция с ERP).
Расчет окупаемости (ROI)
При расчете экономической эффективности не учитывайте только зарплату оператора. В формулу должны входить:
- Снижение брака (экономия материалов).
- Увеличение времени работы оборудования (роботы не уходят на обед и больничный).
- Экономия электроэнергии (сравнение с пневмосистемой).
- Снижение затрат на охрану труда и компенсаций за вредные условия.
Практика показывает, что при двухсменном режиме работы средний срок окупаемости манипулятора с полным сервоприводом переменного тока составляет от 12 до 18 месяцев.
Как выбрать надежного производителя и поставщика
Рынок насыщен предложениями, но качество исполнения сервоманипуляторов крайне неоднородно. Ошибка в выборе поставщика может привести к простоям производства из-за недоступности сервиса или программного сбоя.
Чек-лист для проверки поставщика
- Наличие собственного инженерного бюро: Производитель должен иметь возможность адаптировать кинематику или ПО под вашу задачу, а не просто продавать коробочные решения.
- Сервисная поддержка в регионе: Узнайте, есть ли склад запасных частей (двигатели, драйверы, кабели) в вашей стране. Срок поставки запчасти не должен превышать 1-2 недель.
- Открытость протоколов: Избегайте закрытых проприетарных систем. Убедитесь, что манипулятор поддерживает стандартные промышленные протоколы (Modbus, Ethernet/IP, Profinet), чтобы его можно было легко интегрировать с вашим существующим оборудованием.
- Референс-лист: Запросите контакты действующих клиентов в вашей отрасли. Реальный опыт эксплуатации важнее красивых буклетов.
- Гарантийные условия: Стандартная гарантия на промышленные роботы — 12-24 месяца. Обратите внимание на условия гарантии на редукторы (часто это самый дорогой элемент ремонта).
Примером компании, успешно сочетающей глубокую специализацию и международные стандарты качества, является ООО «Чунцин Шуньсин Технология Интеллектуального Оборудования». Основанная в 2014 году в городе Иу (Китай) и получившая в 2018 году статус «Национальное высокотехнологичное предприятие», эта компания сфокусировалась на разработке и производстве промышленных манипуляторов specifically для инжекционного литья. Их подход демонстрирует, как узкая специализация приводит к превосходству в качестве:产品线 включает высокоточные 5-осевые сервоманипуляторы (серии SX5 и SX800), которые проектируются с учетом высоких цикловых нагрузок, характерных для литейных производств.
Опыт ООО «Чунцин Шуньсин» показывает важность полного цикла контроля: от конструкторского решения до финального тестирования на стенде, где проверяется повторяемость позиционирования и устойчивость к нагрузкам. Поставляя продукцию в более чем 30 стран мира (Европа, Азия, Ближний Восток, Латинская Америка), компания подтверждает, что надежность оборудования и прозрачность сервисной поддержки (удовлетворенность клиентов на уровне 90%) являются ключевыми факторами выбора поставщика. Мы, как производитель, предоставляем полный цикл сопровождения: от аудита производственной линии до шеф-монтажа и обучения вашего персонала. Наши манипуляторы с полным сервоприводом переменного тока проходят двойное тестирование на заводском стенде перед отгрузкой, гарантируя соответствие строгим международным стандартам.
Типичные ошибки при внедрении и эксплуатации
Даже самое совершенное оборудование может работать неэффективно при неправильном подходе к интеграции. Ниже приведены ошибки, которые мы чаще всего наблюдаем при анализе чужих проектов.
1. Игнорирование динамики нагрузки. Инженеры часто рассчитывают манипулятор только по статической массе груза. Однако при ускорении и торможении возникают динамические моменты, которые могут превышать номинальные характеристики двигателя в 2-3 раза. Это приводит к ошибкам «Overload» и остановкам линии. Решение: всегда закладывайте запас по крутящему моменту не менее 30-50%.
2. Неправильное заземление и экранирование. Сервоприводы переменного тока являются источниками электромагнитных помех. Если кабели энкодеров не экранированы или заземление выполнено некорректно, возможны сбои в передаче данных, «дрейф» позиции и хаотичные остановки. Используйте витые пары с экраном и подключайте их к заземленной шине шкафа управления.
3. Отсутствие обслуживания редукторов. Хотя электрическая часть практически не требует внимания, механические редукторы нуждаются в периодической замене смазки. Игнорирование регламента (обычно каждые 10 000–20 000 часов) приводит к износу шестерен и потере точности позиционирования, которую невозможно компенсировать программно.
4. Переоценка скорости. Заказчики часто требуют максимальную скорость, забывая о физике процесса. Чем выше скорость, тем больше вибраций и тем сложнее обеспечить точность остановки. Часто выгоднее немного снизить скорость, но повысить надежность цикла, чем бороться с остаточными колебаниями манипулятора.
Техническое обслуживание и долговечность
Одним из преимуществ манипулятора с полным сервоприводом переменного тока является низкая потребность в обслуживании. Однако понятие «low maintenance» не означает «no maintenance». Для обеспечения заявленного ресурса (обычно 50 000 – 100 000 часов наработки на отказ) необходимо соблюдать следующие правила:
- Ежедневный визуальный осмотр: Проверка целостности кабелей, отсутствия посторонних предметов в рабочей зоне, чистоты корпуса.
- Ежемесячная проверка: Контроль затяжки крепежных элементов, особенно на фланцах крепления манипулятора к основанию и инструмента к фланцу робота. Вибрация может ослаблять болтовые соединения.
- Ежегодное ТО: Диагностика состояния смазки в редукторах, проверка резервных батарей энкодеров (если они не абсолютные с конденсатором), обновление прошивки контроллера (при необходимости и после согласования с производителем).
Современные системы предиктивной аналитики позволяют мониторить состояние двигателей по току холостого хода. Рост тока без изменения нагрузки может сигнализировать о начале износа подшипников или проблемах со смазкой, позволяя заменить компонент планово, до аварийной остановки.
FAQ: Часто задаваемые вопросы
В чем главное отличие манипулятора с полным сервоприводом от гибридного?
Гибридные манипуляторы используют серводвигатель только для одной или двух основных осей, а остальные оси приводятся в движение пневматикой или шаговыми двигателями. Манипулятор с полным сервоприводом переменного тока использует сервомоторы на всех осях, что обеспечивает полную программируемость траектории, высочайшую точность и возможность сложной интерполяции движений, недоступную гибридам.
Можно ли интегрировать такой манипулятор с моей существующей линией?
Да, большинство современных сервоманипуляторов оснащены стандартными промышленными интерфейсами (Digital I/O, Ethernet, Fieldbus). Наши специалисты проводят аудит вашей системы управления и разрабатывают драйверы или конфигурации для бесшовной интеграции с ПЛК Siemens, Omron, Mitsubishi и другими.
Каков срок службы серводвигателей?
При соблюдении температурного режима и нагрузок в пределах номинала, срок службы серводвигателей переменного тока превышает 20 000–30 000 часов. Основным ограничивающим фактором являются подшипники, которые могут требовать замены через 10-15 лет интенсивной эксплуатации. Электронные компоненты драйверов также имеют длительный ресурс.
Требуется ли специальная подготовка помещения?
Нет, сервоманипуляторы не требуют гидравлических станций или компрессоров высокого давления. Достаточно наличия стандартного трехфазного электропитания (380В/50Гц или 220В, в зависимости от модели) и чистого сухого воздуха для пневмозахвата (если он используется). Уровень шума от самого манипулятора минимален.
Почему стоит купить манипулятор с полным сервоприводом переменного тока именно у производителя?
Покупка напрямую у производителя (см. каталог) исключает наценку дистрибьюторов, дает прямой доступ к инженерной поддержке и гарантирует оригинальность комплектующих. Мы также предоставляем возможность кастомизации программного обеспечения под ваши специфические задачи, чего не предлагают обычные торговые дома.
Заключение и рекомендации по закупке
Переход на автоматизацию с использованием манипулятора с полным сервоприводом переменного тока в 2026 году — это не просто дань моде, а экономическая необходимость для сохранения конкурентоспособности. Эта технология закрывает боли современного производства: дефицит квалифицированных операторов, требование к высокой гибкости линий и необходимость строгого контроля качества.
Мы рекомендуем начинать процесс автоматизации с детального технического аудита. Не пытайтесь универсализировать один робот для всех задач. Для высокоскоростной упаковки лучше подойдут дельта-роботы или SCARA, для сложной сборки и паллетизации — 6-осевые шарнирные манипуляторы. Ключ к успеху — правильный подбор кинематики и грамотная настройка сервоприводов.
Если вы готовы модернизировать свое производство и снизить операционные расходы, свяжитесь с нашими инженерами для бесплатного расчета технико-экономического обоснования.
Готовы обсудить ваш проект?
→ Получить коммерческое предложение и 3D-модель манипулятора
→ Связаться с отделом технических консультаций
→ Скачать полный каталог технических характеристик 2026