
Промышленный роботизированный манипулятор: купить у производителя, цены 2026
2026-07-29
- Промышленный роботизированный манипулятор: определение, классификация и рыночные реалии 2026 года
- Классификация и технические характеристики промышленных манипуляторов
- Сферы применения и отраслевые кейсы внедрения
- Факторы формирования цены на роботизированные комплексы в 2026 году
- Как выбрать надежного поставщика и производителя
- Логистика, монтаж и ввод в эксплуатацию
- Сравнение: Новые роботы vs Восстановленные (Refurbished)
- Типичные ошибки при выборе и эксплуатации
- FAQ: Часто задаваемые вопросы о промышленных манипуляторах
- Заключение и стратегия закупки
Промышленный роботизированный манипулятор: определение, классификация и рыночные реалии 2026 года
Роботизированный манипулятор промышленный — это автоматизированная электромеханическая система, предназначенная для выполнения производственных операций с высокой точностью и повторяемостью без непосредственного участия оператора. В условиях производственного ландшафта 2026 года эти устройства эволюционировали от простых программных исполнителей в интеллектуальные узлы Industry 4.0, способные адаптироваться к изменяющимся условиям среды благодаря интеграции машинного зрения и тактильных датчиков. Ключевая ценность внедрения такого оборудования заключается не просто в замене ручного труда, а в стабилизации качества продукции, снижении процента брака до уровня ниже 0.05% и обеспечении непрерывности производственных циклов.
Современный промышленный роботизированный манипулятор представляет собой сложный киберфизический объект, включающий механическую руку (манипулятор), систему управления (контроллер), приводы (сервомоторы или пневмоцилиндры) и концевые эффекторы (захваты, сварочные горелки, шлифовальные головки). Покупка у производителя в 2026 году подразумевает доступ к экосистеме программного обеспечения, позволяющей проводить цифровое двойникование процессов перед физическим запуском линии. Это критически важно для минимизации простоев при переналадке оборудования под новые изделия.
Данное руководство подробно разбирает технические аспекты выбора, ценообразование, логистику и интеграцию роботизированных комплексов. Мы фокусируемся на практических инженерных решениях, избегая маркетинговой шелухи, чтобы помочь техническим директорам и закупщикам принять обоснованное решение о модернизации производственных мощностей.
Классификация и технические характеристики промышленных манипуляторов
Выбор подходящей модели начинается с понимания кинематики и рабочих параметров. На рынке 2026 года доминируют несколько архитектурных решений, каждое из которых оптимизировано под специфические задачи. Неправильный выбор типа кинематики может привести к увеличению цикла на 15-20% или невозможности достижения требуемых точек траектории.
Основные типы кинематических схем
- Шарнирные (Articulated): Наиболее распространенный тип, имитирующий человеческую руку. Обычно имеют 6 осей вращения, что обеспечивает максимальную гибкость в ограниченном пространстве. Идеальны для сварки, сборки и покраски.
- Декартовы (Cartesian/Gantry): Перемещаются по трем линейным осям (X, Y, Z). Отличаются высочайшей жесткостью и точностью позиционирования. Применяются в паллетизации тяжелых грузов и ЧПУ-обработке.
- SCARA: Специализированы для высокоскоростных операций в горизонтальной плоскости. Лучший выбор для электронной сборки и упаковки мелких компонентов.
- Коллаборативные (Cobots): Роботы, предназначенные для безопасной работы рядом с человеком без защитных ограждений. Оснащены датчиками усилия и ограничения скорости. В 2026 году их доля в малом и среднем бизнесе выросла на 40%.
Ключевые технические параметры для спецификации
При формировании технического задания (ТЗ) необходимо четко определять следующие метрики. Производители часто указывают «идеальные» значения, поэтому инженеру требуется закладывать коэффициенты запаса.
| Параметр | Описание и влияние на процесс | Типичные значения (2026) |
|---|---|---|
| Грузоподъемность (Payload) | Максимальная масса полезной нагрузки, включая вес захвата (EOAT). Превышение ведет к перегреву сервоприводов и потере точности. | От 3 кг (cobots) до 2000+ кг (тяжелые промышленные) |
| Рабочий радиус (Reach) | Максимальное расстояние от оси основания до центра фланца. Определяет зону покрытия. | От 500 мм до 4500 мм |
| Повторяемость (Repeatability) | Способность возвращаться в одну и ту же точку. Критично для сборки и сварки. Не путать с абсолютной точностью. | ±0.02 мм – ±0.1 мм |
| Класс защиты (IP Rating) | Защита от пыли и влаги. Для литейных цехов требуется IP67/IP69K, для чистых комнат достаточно IP54. | IP54, IP67, IP69K |
| Степени свободы (Axes) | Количество независимых движений. 6 осей — стандарт для сложных траекторий. | 4, 6, 7 осей |
Важно отметить: заявленная скорость манипулятора (например, 2 м/с) редко достигается в реальных циклах из-за необходимости плавного разгона и торможения для сохранения точности. Реальная средняя скорость цикла обычно на 30-40% ниже паспортной максимальной.
Сферы применения и отраслевые кейсы внедрения
Универсальность современного роботизированного манипулятора промышленного позволяет интегрировать его в разнообразные производственные цепочки. Однако эффективность внедрения напрямую зависит от адаптации технологии под специфику отрасли. Рассмотрим три ключевых сектора, где автоматизация демонстрирует наибольший ROI в 2026 году.
1. Автомобилестроение и тяжелое машиностроение
Традиционно самый насыщенный роботами сектор. Здесь применяются тяжелые шарнирные манипуляторы для точечной сварки кузовов и нанесения герметиков.
Инженерный нюанс: В 2026 году тренд сместился на гибридные ячейки, где один манипулятор выполняет сварку, а второй — установку деталей. Это требует синхронизации контроллеров через протоколы Profinet или EtherCAT с задержкой не более 1 мс.
Экономический эффект: Снижение времени цикла сварки кузова на 12%, экономия расходных материалов (проволока, газ) на 8% за счет точного дозирования.
2. Пищевая промышленность и упаковка
Используются роботы типа Delta и SCARA с высоким классом защиты (IP69K), устойчивые к агрессивным моющим средствам и низким температурам.
Сценарий: Паллетизация коробок с молочной продукцией на складе с температурой +4°C.
Параметры: Грузоподъемность 30-50 кг, скорость до 120 циклов в минуту.
Проблема: Конденсат на оптических датчиках. Решение — использование радарных датчиков присутствия вместо оптических и подогрев критических узлов электроники.
3. Металлообработка и литье под давлением
Извлечение горячих деталей из литьевых машин (Trend: High Temperature Resistance). Манипуляторы работают в условиях температур до 150-200°C в зоне захвата.
Техническое требование: Использование термостойких кабелей и керамических изоляторов. Стандартные кабели ПВХ выходят из строя через 3-4 месяца.
Результат: Исключение человеческого фактора при работе с опасными температурами, увеличение срока службы пресс-форм за счет стабильного времени охлаждения.
Факторы формирования цены на роботизированные комплексы в 2026 году
Вопрос «сколько стоит» не имеет однозначного ответа без детального аудита задачи. Цена роботизированного манипулятора промышленного складывается из множества компонентов, и «голый» робот составляет лишь 30-40% от стоимости готового рабочего места (Turnkey solution).
Структура затрат (Breakdown)
- Базовый манипулятор и контроллер (35-45%): Зависит от бренда, грузоподъемности и точности. Китайские бренды в 2026 году предлагают цену на 20-30% ниже европейских аналогов при сопоставимых характеристиках для средних задач.
- Концевой эффектор (EOAT) (15-25%): Захваты, вакуумные генераторы, сварочные клещи. Часто требуют индивидуального проектирования под геометрию детали.
- Системы безопасности и периферия (10-15%): Световые барьеры, лазерные сканеры безопасности, защитные ограждения, пневмоподготовка.
- Инжиниринг и программирование (20-30%): Разработка ПО, настройка траекторий, интеграция с PLC завода, обучение персонала. Это самая вариативная часть стоимости.
- Логистика и таможня (5-10%): Зависит от страны происхождения и текущих торговых регламентов.
Диапазон цен (Ориентировочно, 2026 г.)
| Категория оборудования | Диапазон цен (USD/EUR эквивалент) | Для каких задач подходит |
|---|---|---|
| Коллаборативные роботы (до 10 кг) | $15,000 – $35,000 | Мелкая сборка, лабораторные задачи, легкая упаковка |
| Универсальные промышленные (6 осей, 50-100 кг) | $40,000 – $80,000 | Сварка, паллетизация, обслуживание станков |
| Тяжелые промышленные (>200 кг) | $90,000 – $150,000+ | Автомобильная сварка, литье, перемещение двигателей |
| Высокоскоростные Delta/SCARA | $25,000 – $60,000 | Пищевая упаковка, фармацевтика, электроника |
Важно: Скрытые расходы часто возникают на этапе эксплуатации. Запасные части (редукторы, энкодеры) могут стоить дорого, а срок их поставки у некоторых производителей достигает 12-16 недель. При покупке обязательно уточняйте наличие склада запчастей в вашем регионе.
Как выбрать надежного поставщика и производителя
Рынок насыщен предложениями, но не все поставщики обладают компетенциями для полноценной интеграции. Ошибка в выборе партнера приводит к тому, что дорогой робот становится «пылесборником» из-за невозможности его корректной настройки под реальный продукт.
Чек-лист проверки поставщика
- Наличие собственного инжинирингового отдела: Способны ли они разработать 3D-модель ячейки и провести симуляцию цикла (Cycle Time Simulation) до подписания контракта? Если нет — риск срыва сроков достигает 80%.
- Референс-лист в вашей отрасли: Попросите контакты действующих клиентов. Позвоните им и спросите не о том, «как продали», а о том, «как работает спустя год» и «как быстро реагирует сервис».
- Поддержка программного обеспечения: Предоставляют ли они обновления ПО? Есть ли библиотека драйверов для вашего оборудования (ЧПУ, конвейеры)? Открытость API критична для гибкой интеграции.
- Сервисная сеть: Среднее время реакции на аварийную остановку линии. Для непрерывных производств (литье, стекло) простой стоимостью $1000/час недопустим. Требуется гарантия выезда инженера в течение 24-48 часов.
- Обучение персонала: Включает ли контракт обучение ваших операторов и программистов? Без передачи знаний вы будете зависеть от поставщика при каждом изменении продукта.
Мы рекомендуем избегать поставщиков, которые предлагают только «железо» без технической поддержки интеграции, если у вас в штате нет квалифицированных роботоинженеров. Экономия на инжиниринге на старте часто оборачивается тройными затратами на доработки.
Пример экспертного подхода: ООО «Чунцин Шуньсин Технология Интеллектуального Оборудования»
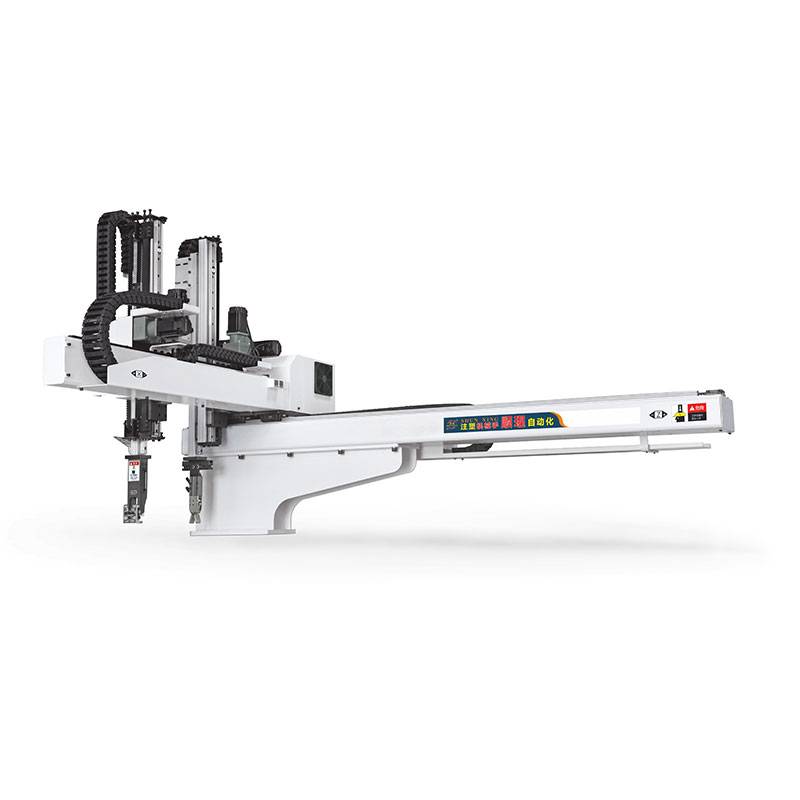
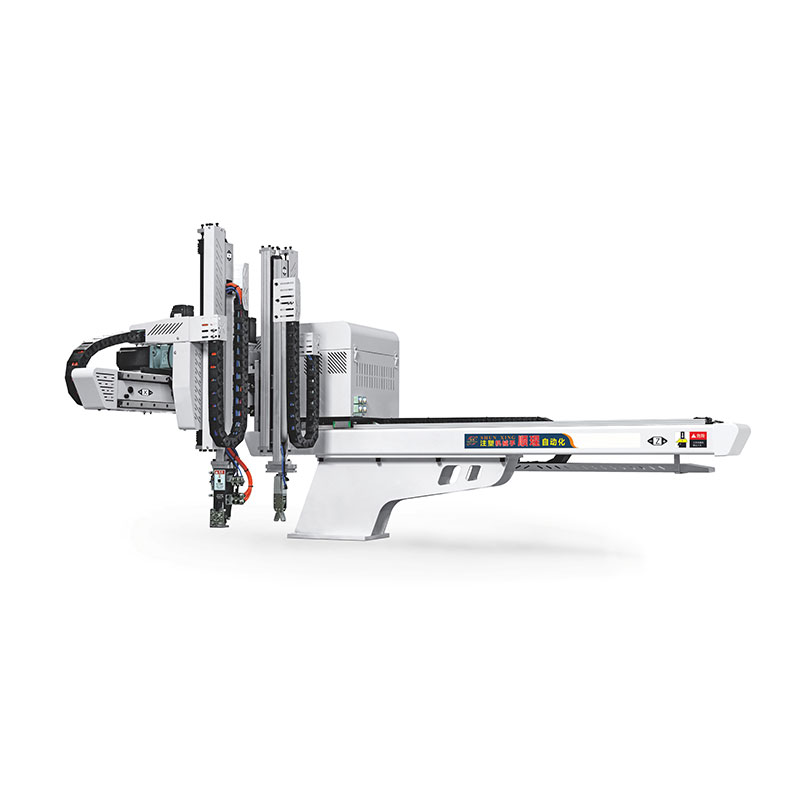
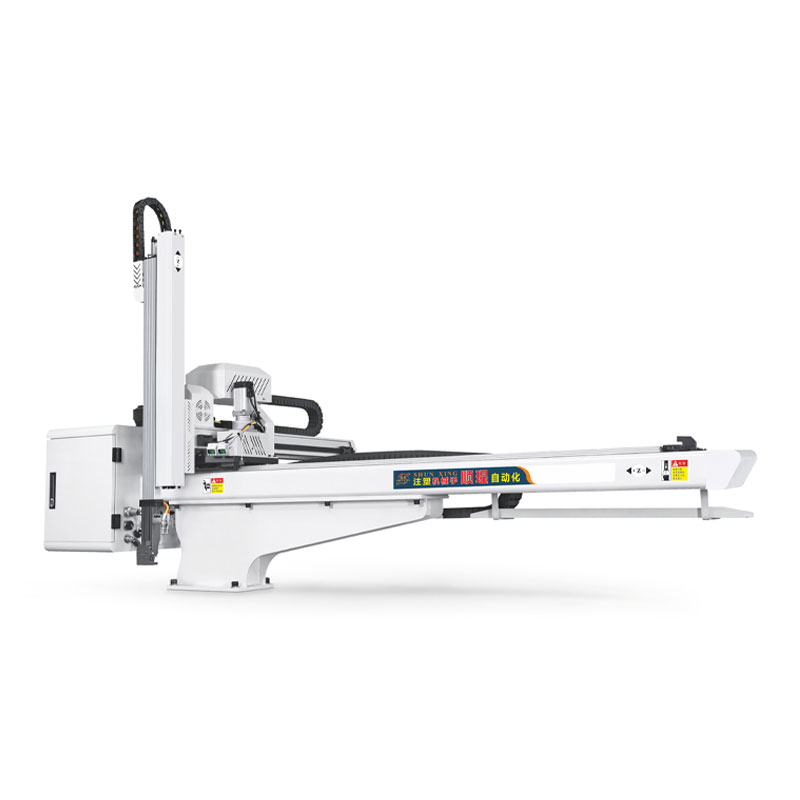
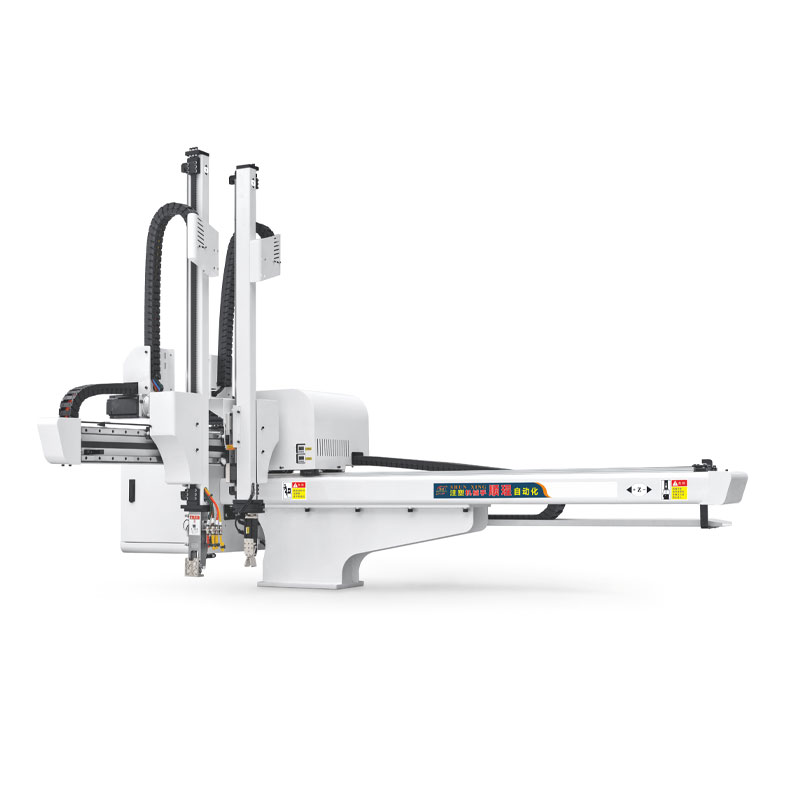
В качестве примера компании, успешно сочетающей глубокую отраслевую специализацию с международными стандартами качества, можно рассмотреть ООО «Чунцин Шуньсин Технология Интеллектуального Оборудования». Основанная в 2014 году в городе Иу (Китай) и получившая в 2018 году статус «Национальное высокотехнологичное предприятие», эта компания сосредоточилась на решении одной из самых сложных задач автоматизации — обслуживании инжекционно-литьевых машин.
В отличие от универсальных производителей, «Чунцин Шуньсин» разработала специализированную линейку 5-осевых сервоманипуляторов (серии SX5 и SX800), которые демонстрируют преимущества узкой специализации:
- Точность и надежность: Применение сервоприводных систем обеспечивает плавность движений и минимальный износ, что критично для высокоскоростных циклов литья. Компания гарантирует соответствие техническим требованиям на уровне 95% благодаря многоуровневому контролю качества на собственной производственной базе.
- Адаптивность: Модельный ряд включает как экономичные односторонние решения (SX5-800-1300), так и высокоточные горизонтальные исполнения (SX5-800-1600), способные работать с деталями сложной геометрии и двойным разрезом.
- Глобальный сервис: Опыт поставок в более чем 30 стран мира (Европа, Азия, Ближний Восток, Латинская Америка) позволил компании выстроить прозрачную систему логистики и послепродажной поддержки, где уровень удовлетворенности клиентов достигает 90%.
Такой подход — создание оборудования, глубоко интегрированного в специфику процесса (в данном случае, литья под давлением), является трендом 2026 года. Выбирая поставщика, ориентируйтесь на тех, кто, подобно «Чунцин Шуньсин», предлагает не просто «руку», а законченное технологическое решение с подтвержденной экспертизой в вашей отрасли.
Логистика, монтаж и ввод в эксплуатацию
Процесс покупки роботизированного манипулятора промышленного не заканчивается оплатой счета. Физическая доставка и монтаж имеют свои особенности.
Этапы реализации проекта
- Предпроектное обследование: Замер площадей, анализ нагрузок на пол, проверка подводки коммуникаций (электропитание 380В, сжатый воздух 6 бар).
- Производство и тестирование (FAT): Factory Acceptance Test. Заказчик (или его представитель) должен присутствовать на заводе-изготовителе для проверки работы ячейки на тестовых деталях. Не принимайте оборудование без FAT.
- Логистика: Роботы — хрупкое высокоточное оборудование. Транспортировка должна осуществляться в оригинальной упаковке, строго в вертикальном положении (для большинства шарнирных роботов), с использованием виброизолирующих платформ. Удар при разгрузке может сбить калибровку нулевых позиций.
- Монтаж и SAT: Site Acceptance Test. Установка на фундамент, подключение, финальная калибровка под реальные детали заказчика.
- Сертификация: Получение деклараций соответствия (ЕАС в РФ/ЕАЭС, CE в Европе). Без этого эксплуатация незаконна и опасна.
Инженерный совет: При планировании фундамента учитывайте динамические нагрузки. Статический вес робота может быть 500 кг, но при резком движении манипулятора с полной нагрузкой векторные нагрузки на анкерные болты могут возрастать в 3-4 раза. Используйте данные из раздела «Динамические характеристики» технического паспорта, а не только массу.
Сравнение: Новые роботы vs Восстановленные (Refurbished)
В условиях оптимизации бюджета многие предприятия рассматривают покупку восстановленных роботов. Давайте сравним варианты объективно.
| Критерий | Новый робот (2026 г.) | Восстановленный (Refurbished) |
|---|---|---|
| Стоимость | 100% | 40-60% от нового |
| Гарантия | 12-24 месяца полная | 3-6 месяцев (часто только на электронику) |
| Точность | Заводская, максимальная | Зависит от качества восстановления редукторов |
| ПО и Интерфейсы | Актуальные версии, поддержка современных протоколов | Устаревшие версии, возможны проблемы совместимости |
| Срок поставки | 8-16 недель (иногда дольше) | В наличии (1-2 недели) |
| Риск простоя | Низкий | Средний/Высокий (износ механики) |
Рекомендация: Покупайте новых роботов для критических процессов, требующих высокой точности и непрерывности (сварка кузовов, чистые комнаты). Рассмотрите восстановленные варианты для вспомогательных операций (паллетизация на складе, черновая подача заготовок), где простой не останавливает всю линию, а требования к точности ниже ±0.5 мм.
Типичные ошибки при выборе и эксплуатации
Анализ обращений в сервисные центры показывает, что 70% проблем связаны не с поломкой оборудования, а с ошибками проектирования и эксплуатации.
- Игнорирование инерции нагрузки: Выбор робота только по весу детали, без учета момента инерции. Длинная деталь весом 10 кг создает большую нагрузку на ось, чем компактная деталь весом 20 кг. Это приводит к авариям и ошибкам сервоприводов.
- Неправильное размещение базы: Установка робота слишком далеко от рабочей зоны заставляет его работать на пределе радиуса, где точность падает, а скорость снижается. Или слишком близко, что вызывает конфликты осей.
- Отсутствие обслуживания редукторов: Замена смазки в редукторах (гармонических или RV) должна проводиться строго по регламенту (обычно каждые 1-2 года или определенное количество часов). Игнорирование этого приводит к люфтам и необратимому износу.
- Перегрузка кабелей: Неправильная прокладка шлангов и кабелей вдоль руки робота. Они должны иметь запас длины и правильные точки крепления, иначе при движении они будут натягиваться и рваться.
FAQ: Часто задаваемые вопросы о промышленных манипуляторах
Какой срок окупаемости (ROI) у роботизированного манипулятора?
В среднем, для российских и европейских предприятий в 2026 году срок окупаемости составляет 12-24 месяца. Это зависит от количества смен (робот может работать 24/7), стоимости заменяемого ручного труда и объема производства. Для односменной работы окупаемость может затянуться до 3 лет.
Сложно ли программировать промышленного робота?
Современные контроллеры используют интуитивные интерфейсы. Базовые задачи (перемещение из точки А в точку Б) могут быть настроены оператором через Teach Pendant (пульт обучения) методом «lead-through» (ведение рукой) за несколько часов. Сложные логики с условиями и интеграцией требуют навыков программирования на языках высокого уровня (Python, C++) или специфических языках производителя (KRL, RAPID и др.).
Можно ли интегрировать робота с существующим станком ЧПУ?
Да, это стандартная задача. Интеграция осуществляется через дискретные сигналы (I/O) или промышленные шины (Modbus TCP, Profinet, OPC UA). Робот может получать команду «Деталь готова» от ЧПУ, брать деталь, менять инструмент и возвращать ее обратно. Необходима синхронизация циклов.
Что делать, если робот потерял точность?
Первым шагом является проверка механических креплений и люфтов в редукторах. Если механика в порядке, требуется процедура «Mastering» или «Calibration» — возврат нулевых позиций осей с помощью специальных меток или инструментов. Это должно выполняться сертифицированным инженером.
Влияет ли температура в цеху на работу робота?
Да, значительно. Резкие перепады температур вызывают тепловое расширение металла, что меняет геометрию руки и снижает точность. Большинство роботов рассчитаны на работу в диапазоне +5…+45°C. Для литейных цехов нужны специальные исполнения с термокожухами и системами охлаждения электроники.
Заключение и стратегия закупки
Покупка роботизированного манипулятора промышленного в 2026 году — это инвестиция в технологический суверенитет вашего производства. Рынок предлагает широкий спектр решений: от доступных коллаборативных систем до тяжелых промышленных комплексов. Ключ к успеху лежит не в выборе самого дорогого бренда, а в грамотном инженерном расчете задачи, учете всех скрытых факторов (инерция, среда, интеграция) и выборе поставщика с сильной сервисной поддержкой.
Не стремитесь автоматизировать всё сразу. Начните с «узких мест» — операций с высоким объемом, монотонных или опасных для человека. Пилотный проект позволит вашей команде накопить экспертизу и масштабировать опыт на другие участки.
Если вы готовы обсудить техническое задание, рассчитать цикл и получить коммерческое предложение с учетом логистики до вашего завода, наши инженеры готовы провести бесплатный аудит вашей задачи.
Готовы модернизировать производство?
Свяжитесь с нами для получения детальной спецификации и расчета стоимости роботизированного манипулятора под ваши задачи. Мы предоставляем полную техническую поддержку, шеф-монтаж и гарантийное обслуживание.
Запросить коммерческое предложение