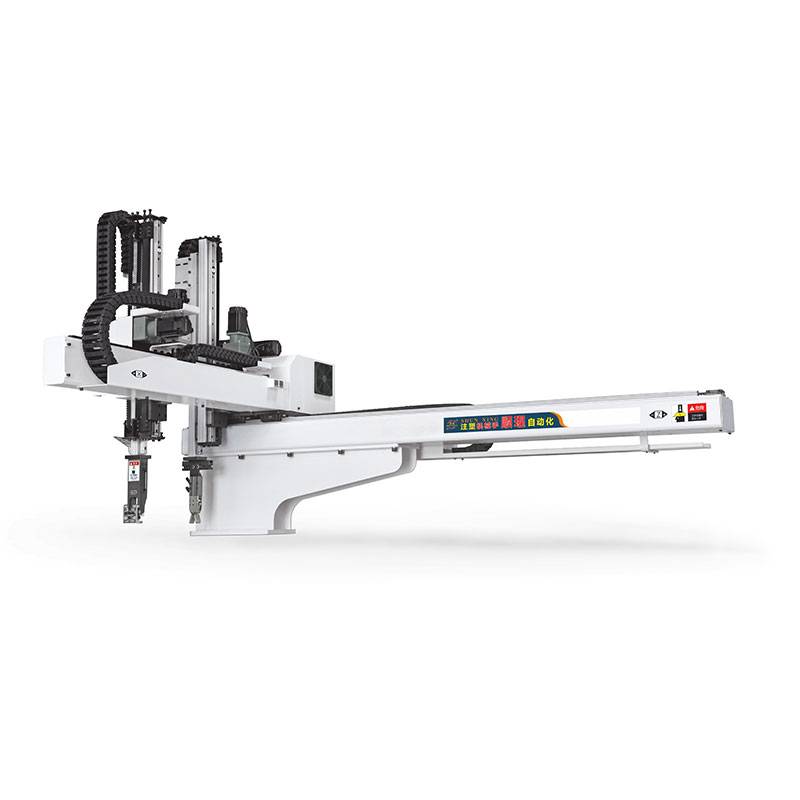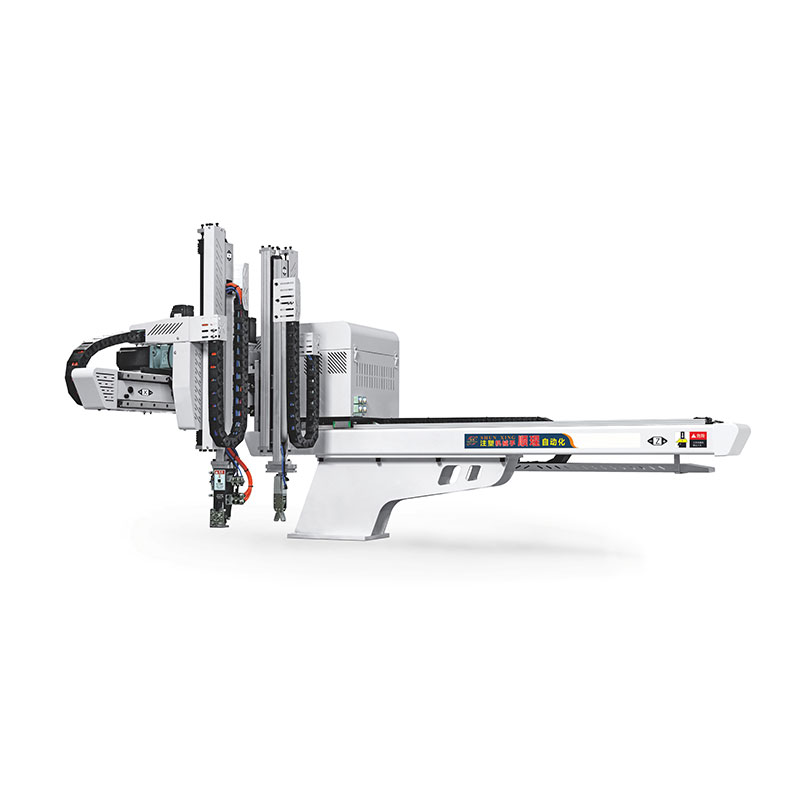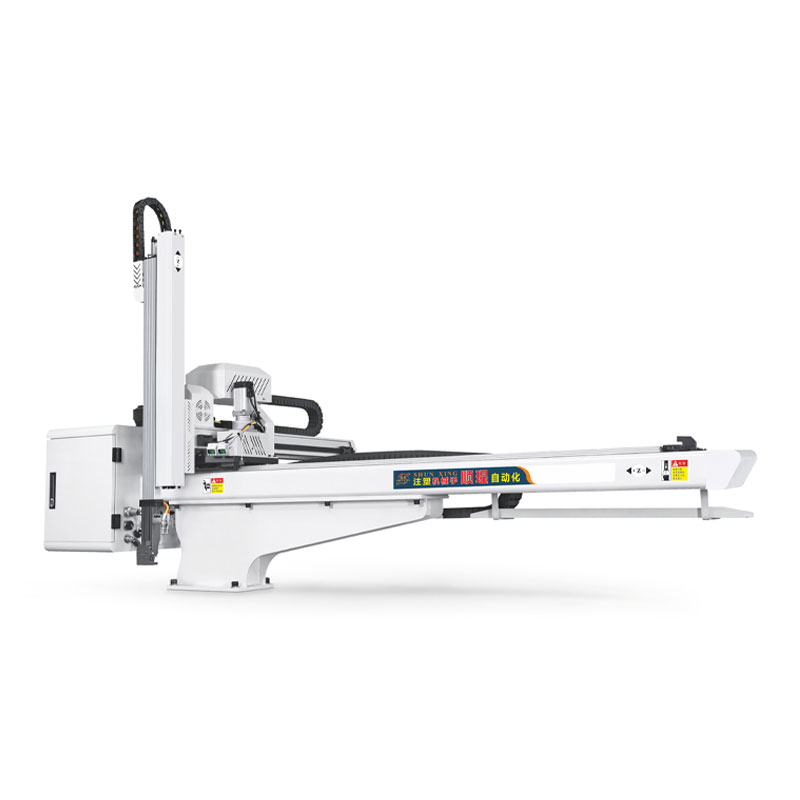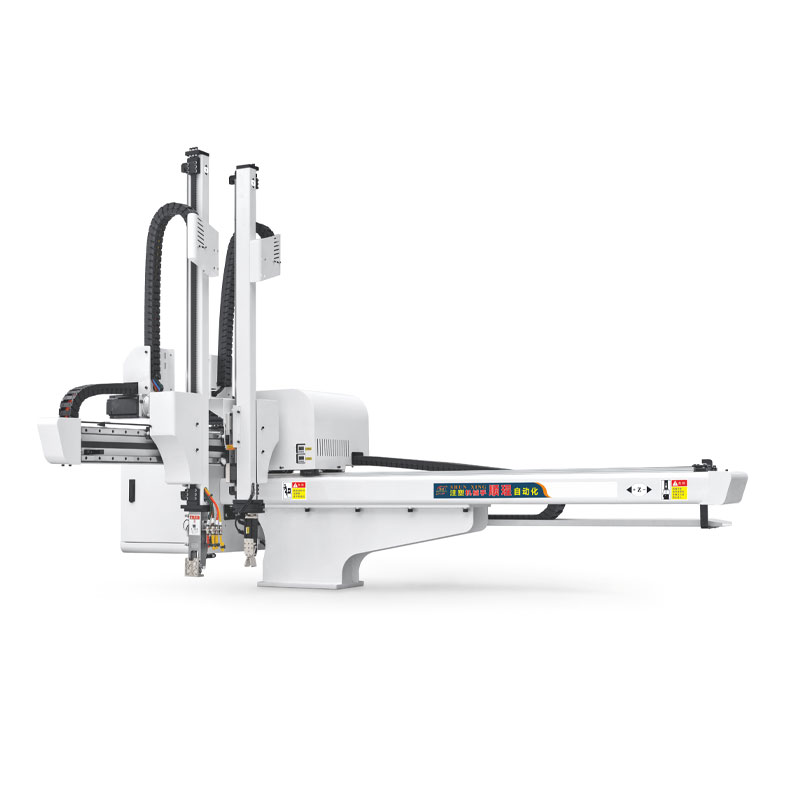

Токарный станок с роботизированным манипулятором: купить у производителя 2026
2026-08-08
- Токарный станок с роботизированным манипулятором: комплексная автоматизация для серийного производства в 2026 году
- Архитектура и принцип работы токарного центра с роботом
- Где применяется токарный станок с роботизированным манипулятором: отраслевые сценарии
- Технические характеристики и параметры выбора
- Сравнение типов роботизации: Коботы vs Промышленные роботы
- Как выбрать поставщика: критерии надежности в 2026 году
- Диапазон цен и факторы формирования стоимости
- Типичные ошибки при внедрении и эксплуатации
- Логистика, монтаж и ввод в эксплуатацию
- FAQ: Часто задаваемые вопросы о роботизированных токарных комплексах
- Почему стоит купить токарный станок с роботизированным манипулятором у нас
Токарный станок с роботизированным манипулятором: комплексная автоматизация для серийного производства в 2026 году
Токарный станок с роботизированным манипулятором представляет собой интегрированный производственный комплекс, объединяющий высокоточное металлорежущее оборудование и промышленного робота для полной автоматизации процессов загрузки, обработки и выгрузки деталей. В условиях дефицита квалифицированных операторов и роста требований к стабильности качества в 2026 году, такие ячейки становятся стандартом для средне- и крупносерийного производства. Внедрение роботизированной подачи позволяет увеличить коэффициент использования оборудования (KIO) до 95%, снизить брак до уровня <0.1% и обеспечить круглосуточную работу без участия человека.
Ключевая ценность решения заключается не просто в замене ручного труда, а в создании предсказуемого производственного потока. Робот-манипулятор обеспечивает точность позиционирования заготовки в пределах ±0.05 мм, что критично для чистовой обработки валов, фланцев и корпусных деталей. Для промышленных предприятий РФ и стран СНГ покупка такого комплекса у производителя — это стратегический шаг к снижению себестоимости единицы продукции на 30-40% за счет экономии фонда оплаты труда и исключения простоев.
Архитектура и принцип работы токарного центра с роботом
Современный токарный станок с роботизированным манипулятором — это не два отдельных устройства, соединенных кабелем, а единая киберфизическая система. Интеграция происходит на уровне контроллеров: ЧПУ станка и контроллер робота обмениваются данными по протоколам OPC UA или через дискретные сигналы I/O в реальном времени. Это обеспечивает синхронизацию циклов: робот не начнет подачу новой заготовки, пока станок не подтвердит открытие защитной двери и остановку шпинделя.
Основные компоненты системы
- Токарный станок: Обычно используется модель с наклонной станиной для удобства доступа робота к зоне обработки. Важным элементом является наличие автоматических дверей с пневмоприводом и интерфейсом для внешней автоматики.
- Промышленный робот (манипулятор): Чаще всего применяются 6-осевые антропоморфные роботы грузоподъемностью от 5 до 20 кг. Для тяжелых валов используются коботы повышенной грузоподъемности или портальные системы (gantry robots).
- Система захвата (End-effector): Специализированные двухохватные или трехпалые захваты с адаптивными губками. Они компенсируют небольшие отклонения в диаметре заготовок (литых или кованых) и предотвращают повреждение обработанных поверхностей.
- Накопитель заготовок: Бункерные магазины, паллетные системы или конвейерные ленты. Выбор зависит от геометрии детали и требуемой автономности (от 4 до 48 часов).
- Система безопасности: Световые барьеры, лазерные сканеры периметра и защитные ограждения, соответствующие стандартам ГОСТ Р ИСО 10218.
Процесс работы выглядит следующим образом: робот берет заготовку из накопителя, подает ее в шпиндель (или патрон), после чего станок выполняет программу обработки. По завершении цикла робот извлекает готовую деталь, может передать ее на станцию измерения или маркировки, а затем разместить на выходном конвейере. Весь цикл контролируется единым алгоритмом, который адаптируется под изменения в процессе работы.
Где применяется токарный станок с роботизированным манипулятором: отраслевые сценарии
Автоматизация токарных операций наиболее востребована в отраслях с высокой повторяемостью деталей. Рассмотрим реальные кейсы внедрения с техническими параметрами и экономической эффективностью.
1. Автомобилестроение и производство компонентов трансмиссии
Производство валов, шестерен и фланцев требует высокой точности и огромных объемов. В одном из проектов для поставщика автокомпонентов была внедрена ячейка на базе токарного станка с ЧПУ и 6-осевого робота.
- Деталь: Ведомый вал КПП, сталь 20ХГНМ.
- Время цикла: 45 секунд на одну операцию.
- Производительность: 2800 деталей в смену (против 1800 при ручной загрузке).
- Эффект: Снижение себестоимости на 22% за счет работы в три смены без увеличения штата.
2. Нефтегазовое машиностроение
Изготовление ниппелей, муфт и элементов трубопроводной арматуры. Здесь важны работа с тяжелыми заготовками и стойкость инструмента.
- Деталь: Корпус задвижки, диаметр 150 мм, вес 8 кг.
- Особенность: Использование робота с грузоподъемностью 16 кг и силовым моментом захвата.
- Автономность: Паллетная система на 60 мест обеспечивает 8 часов бесперебойной работы.
- Качество: Исключение человеческого фактора при базировании снизило процент брака с 1.5% до 0.05%.
3. Электротехническая промышленность
Серийное производство контактных групп и клемм из цветных металлей (латунь, бронза).
- Проблема: Мягкий материал легко повредить при ручном зажиме.
- Решение: Робот с пневматическим контролем усилия зажима (force control).
- Результат: Нулевой процент повреждений поверхности, увеличение срока службы инструмента на 15% за счет стабильного позиционирования.
Технические характеристики и параметры выбора
При планировании покупки комплекса токарный станок с роботизированным манипулятором, инженеры должны учитывать ряд критических параметров. Ошибка в подборе характеристик на этапе проектирования приводит к простоям и невозможности выхода на проектную мощность.
| Параметр | Рекомендуемые значения для серийного производства | Влияние на процесс |
|---|---|---|
| Грузоподъемность робота | Заготовка + Вес захвата + 20% запас | Определяет класс робота и его стоимость. Перегрузка ведет к ошибкам сервоприводов. |
| Рабочий радиус (Reach) | Доступ к магазину + Доступ к шпинделю + Зона выгрузки | Критичен для компоновки ячейки. Недостаток радиуса требует сложных траекторий и увеличивает время цикла. |
| Точность позиционирования | ±0.03 – 0.05 мм | Влияет на необходимость использования компенсаторов в захвате или систем технического зрения. |
| Интерфейс связи | Ethernet/IP, Profinet, OPC UA | Обеспечивает быстрый обмен данных о статусе цикла. Устаревшие протоколы увеличивают время реакции. |
| Тип накопителя | Бункер (для простых деталей), Паллета (для сложных/тяжелых) | Определяет время переналадки и автономность работы. |
Инженерное примечание: При выборе робота часто совершают ошибку, ориентируясь только на вес детали. Необходимо учитывать инерционный момент. Длинная заготовка (например, вал длиной 500 мм) создает значительный рычаг, что может потребовать робота более высокого класса, чем предполагает простой расчет массы.
Сравнение типов роботизации: Коботы vs Промышленные роботы
Выбор типа манипулятора определяет архитектуру всей ячейки. В 2026 году рынок предлагает два основных пути: интеграция классических промышленных роботов в огражденную зону или использование коллаборативных роботов (коботов).
| Критерий | Промышленный робот (Industrial Robot) | Коллаборативный робот (Cobot) |
|---|---|---|
| Скорость работы | Высокая (до 2-3 м/с) | Ограниченная (безопасная скорость) |
| Безопасность | Требует защитного ограждения и световых барьеров | Может работать рядом с человеком (при оценке рисков) |
| Грузоподъемность | До 100 кг и более | Обычно до 20-35 кг |
| Стоимость внедрения | Выше (за счет ограждений и сложных систем безопасности) | Ниже (простая интеграция) |
| Применение | Крупносерийное производство, тяжелые детали | Мелкосерийное производство, частая переналадка |
| Точность | Высокая, стабильная | Средняя, может дрейфовать при нагреве |
Рекомендация эксперта: Для задач, где время цикла критично (менее 1 минуты), использование коботов нецелесообразно из-за ограничений по скорости в режиме совместной работы. Если же номенклатура деталей меняется каждые 2-3 дня, кобот позволит оператору быстро перепрограммировать задачу методом обучения (lead-through programming), не привлекая программистов.
Как выбрать поставщика: критерии надежности в 2026 году
Рынок промышленной автоматизации насыщен предложениями, но не все интеграторы обладают компетенциями для создания отказоустойчивых ячеек. При заказе комплекса токарный станок с роботизированным манипулятором обратите внимание на следующие аспекты:
- Опыт интеграции именно токарных групп. Фрезерные и токарные станки имеют разную логику загрузки. Токарная обработка часто требует работы с длинномерными деталями, что создает сложности для робота. Поставщик должен продемонстрировать кейсы с аналогичной геометрией.
- Сервисная поддержка и наличие запчастей. Убедитесь, что поставщик имеет склад запасных частей (захваты, кабели, приводы) на территории страны. Срок поставки критических компонентов из-за рубежа в текущих условиях может достигать 3-6 месяцев, что недопустимо для непрерывного производства.
- Программное обеспечение и открытость кода. Избегайте “черных ящиков”. Вы должны иметь доступ к логике взаимодействия станка и робота. Это позволит вашим инженерам вносить корректировки в процесс без обращения к вендору за каждый чих.
- Соответствие стандартам ЕАС и ГОСТ. Оборудование должно иметь действующие сертификаты соответствия требованиям технических регламентов Таможенного союза (ТР ТС 010/2011 “О безопасности машин и оборудования”). Отсутствие документов может привести к проблемам при прохождении проверок Ростехнадзора.
Диапазон цен и факторы формирования стоимости
Стоимость комплекса токарный станок с роботизированным манипулятором варьируется в широких пределах. В 2026 году цена формируется не только из стоимости “железа”, но и из инженерных работ по адаптации.
Что влияет на итоговую цену?
- Класс токарного станка: Базовые модели с ЧПУ стоят дешевле, но могут требовать доработки интерфейсов для подключения робота.
- Бренд робота: Европейские и японские бренды традиционно дороже, однако китайские производители (Han’s, Jaka, Aubo) предлагают конкурентоспособные решения с гарантией до 3 лет.
- Сложность захватного устройства: Стандартные механические захваты дешевы. Захваты с сенсорной обратной связью, сменными пальцами и системой компенсации стоят в 3-5 раз дороже.
- Система накопления: Простой лоток стоит копейки. Модульная паллетная система с возможностью расширения — это отдельная статья расходов, которая может составлять до 30% бюджета проекта.
- Инжиниринг и пусконаладка: Разработка безопасной ячейки, написание PLC-кода, тестирование циклов. Экономия на этом этапе приводит к авариям в будущем.
Ориентировочный бюджет: Для стандартной ячейки (станок среднего класса + робот 10-16 кг + простой магазин) затраты начинаются от эквивалента $40,000 – $60,000. Премиальные решения с системами технического зрения и сложной логистикой могут превышать $100,000. Однако ROI (возврат инвестиций) при двухсменной работе обычно составляет 12-18 месяцев.
Типичные ошибки при внедрении и эксплуатации
Даже идеально подобранное оборудование может не дать эффекта при неправильной эксплуатации. Ниже приведены ошибки, с которыми мы сталкиваемся чаще всего.
1. Игнорирование подготовки заготовок
Робот не обладает гибкостью человеческой руки. Если заготовки в бункере свалены в кучу (“навалом”), робот не сможет их взять без системы технического зрения (Vision System). Для бюджетных решений заготовки должны быть строго ориентированы. Отсутствие правильной тары или конвейера подачи — главная причина простоев.
2. Неправильная калибровка Tool Center Point (TCP)
Неточная настройка точки центра инструмента захвата приводит к тому, что робот бьет заготовку о патрон или направляющие станка. Это вызывает микроповреждения оборудования и смещение базы. Калибровку необходимо проводить регулярно, особенно после замены губок захвата.
3. Отсутствие мониторинга износа инструмента
В автоматическом режиме оператор не контролирует звук резания или стружку. Если сломанный инструмент не будет обнаружен системой мониторинга мощности шпинделя, робот продолжит загружать новые детали, которые будут бракованными. Интеграция датчиков контроля инструмента обязательна для безлюдной работы.
4. Недооценка вибраций
Высокоскоростные движения робота создают динамические нагрузки. Если стойка робота или сам станок установлены на слабом фундаменте, вибрации могут передаваться на шпиндель, ухудшая качество поверхности детали (появление “волнистости”). Требуется жесткое анкерное крепление всех элементов ячейки.
Логистика, монтаж и ввод в эксплуатацию
Покупка оборудования — это только половина дела. Процесс интеграции токарного станка с роботизированным манипулятором включает несколько этапов:
- Предпроектное обследование: Анализ чертежей деталей, замеров цеха, оценка электросетей и пневмосистем.
- 3D-моделирование ячейки: Проверка досягаемости робота, отсутствие коллизий, эргономика обслуживания.
- Производство и сборка: Изготовление ограждений, шкафов управления, программирование.
- Шеф-монтаж на площадке заказчика: Установка, подключение коммуникаций, привязка к существующим системам MES/ERP (при наличии).
- Обучение персонала: Инженеры и операторы должны знать, как перезапустить систему после аварийной остановки, как менять программу под новую деталь и как проводить ТО.
Мы обеспечиваем полный цикл сопровождения: от аудита вашего производства до вывода ячейки на проектную производительность. Наши специалисты проводят обучение на месте, предоставляя подробные руководства на русском языке.
FAQ: Часто задаваемые вопросы о роботизированных токарных комплексах
В: Можно ли интегрировать робота в старый токарный станок?
О: Да, большинство станков с ЧПУ, выпущенных после 2000 года, имеют необходимые интерфейсы. Для совсем старых моделей возможна модернизация системы ЧПУ или установка внешнего контроллера, управляющего дверьми и патронным зажимом.
В: Сколько времени занимает переналадка на новую деталь?
О: При использовании быстросменных захватов и сохраненных программ переналадка занимает от 15 до 40 минут. Это включает замену губок, загрузку новой программы и калибровку.
В: Безопасно ли работать рядом с таким комплексом?
О: Промышленные роботы работают в огражденной зоне. Вход во время работы запрещен. Коботы могут работать рядом с человеком, но требуют проведения оценки рисков. В любом случае, система оснащена аварийными кнопками и датчиками присутствия.
В: Что делать, если робот уронил деталь?
О: Система должна быть запрограммирована на обработку исключений. Датчики наличия детали в захвате и в патроне позволяют системе понять ошибку. Оператор получает сигнал, удаляет упавшую деталь и перезапускает цикл.
В: Какой срок службы роботизированной ячейки?
О: При соблюдении регламента ТО (замена смазки, проверка ремней) ресурс робота составляет 50,000 – 80,000 часов наработки. Токарный станок служит дольше, но требует регулярного обслуживания ЧПУ и механики.
Почему стоит купить токарный станок с роботизированным манипулятором у нас
Выбор надежного партнера — ключевой фактор успеха автоматизации. ООО «Чунцин Шуньсин Технология Интеллектуального Оборудования» — это высокотехнологичное предприятие, специализирующееся на разработке и производстве передовых промышленных манипуляторов. Основанная в 2014 году в городе Иу (Китай), компания к 2018 году получила официальный статус «Национальное высокотехнологичное предприятие», подтвердив свое лидерство в области инженерных решений для автоматизации.
Наш опыт выходит за рамки стандартных поставок. Хотя исторически компания зарекомендовала себя как эксперт в области манипуляторов для инжекционного литья (линейки SX5 и SX800), наши технологические наработки в сфере сервоприводных систем, высокой точности позиционирования и энергоэффективности были успешно адаптированы для задач металлообработки. Мы применяем те же строгие стандарты качества и принципы надежности, которые позволили нам поставлять продукцию в более чем 30 стран мира.
Наш подход отличается от простых продавцов оборудования:
- Инженерный аудит: Мы не продаем “коробку”. Мы анализируем вашу деталь и предлагаем оптимальную схему автоматизации, используя наш многолетний опыт интеграции сложных роботизированных систем.
- Технологическое превосходство: Благодаря собственному производству и применению сервоприводных систем, мы гарантируем плавность движений, минимальный износ и длительный срок службы оборудования, что критически важно для токарных работ с высокими цикловыми нагрузками.
- Глобальный сервис и поддержка: Наша сервисная политика, удовлетворяющая 90% клиентов worldwide, включает предпродажное консультирование, помощь в интеграции и обучение персонала. Мы обеспечиваем прозрачность и техническую поддержку на всех этапах.
- Контроль качества: Каждый манипулятор проходит многоуровневую проверку функциональности и повторяемости позиционирования, обеспечивая показатель соответствия техническим требованиям на уровне 95%.
Не откладывайте модернизацию производства. Конкуренты уже снижают издержки за счет автоматизации. Свяжитесь с нами сегодня для получения бесплатного расчета окупаемости (ROI) для вашего конкретного случая.
Для получения технической документации, 3D-моделей ячеек и коммерческого предложения заполните форму ниже или позвоните нашим инженерам.
Готовы автоматизировать производство?
Получите консультацию ведущего инженера-технолога и расчет стоимости комплекса токарный станок с роботизированным манипулятором под ваши задачи.
- Бесплатный аудит технологии обработки
- Расчет экономической эффективности за 24 часа
- Демонстрация работы на тестовой детали
→ Запросить коммерческое предложение и технические характеристики
Также рекомендуем ознакомиться с нашими решениями для фрезерной обработки: Фрезерные центры с ЧПУ и роботизацией.