
Сервоприводной трехосевой манипулятор для литьевой машины: купить у производителя 2026
2026-08-08
- Сервоприводной трехосевой манипулятор для литьевой машины: купить у производителя 2026
- Что такое сервоприводной трехосевой манипулятор и его отличие от других типов
- Где применяется сервоприводной трехосевой манипулятор для литьевой машины: отраслевые сценарии
- Основные технические характеристики и параметры выбора
- Как выбрать сервоприводной трехосевой манипулятор для литьевой машины: пошаговое руководство
- Сравнение моделей и производителей: на что смотреть в 2026 году
- Диапазон цен и факторы стоимости
- Логистика, монтаж и интеграция
- Типичные ошибки при выборе и эксплуатации
- FAQ: Часто задаваемые вопросы
- Рекомендации по покупке и заключению договора
Сервоприводной трехосевой манипулятор для литьевой машины: купить у производителя 2026
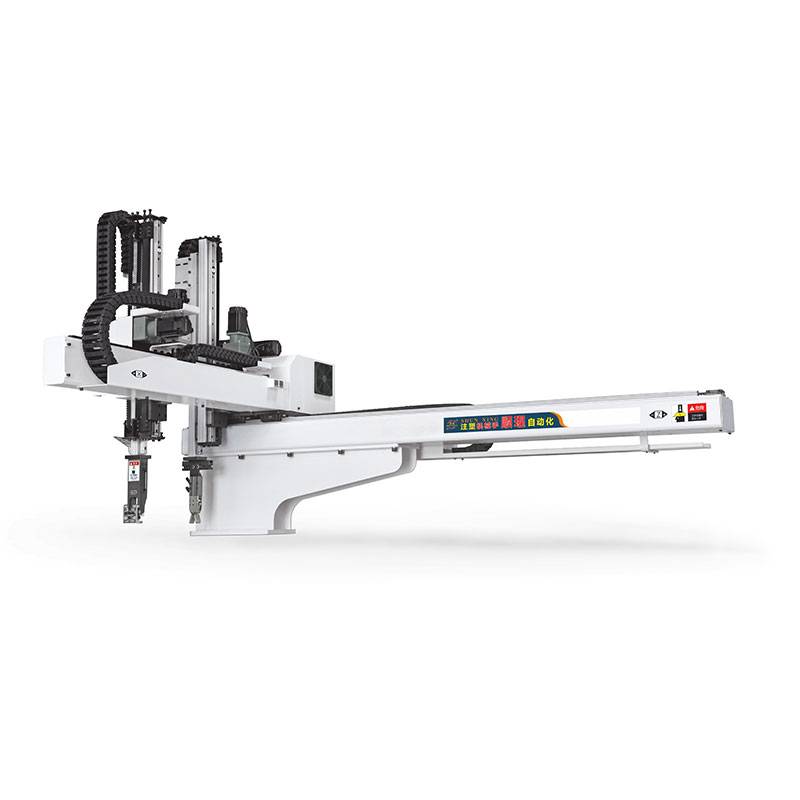
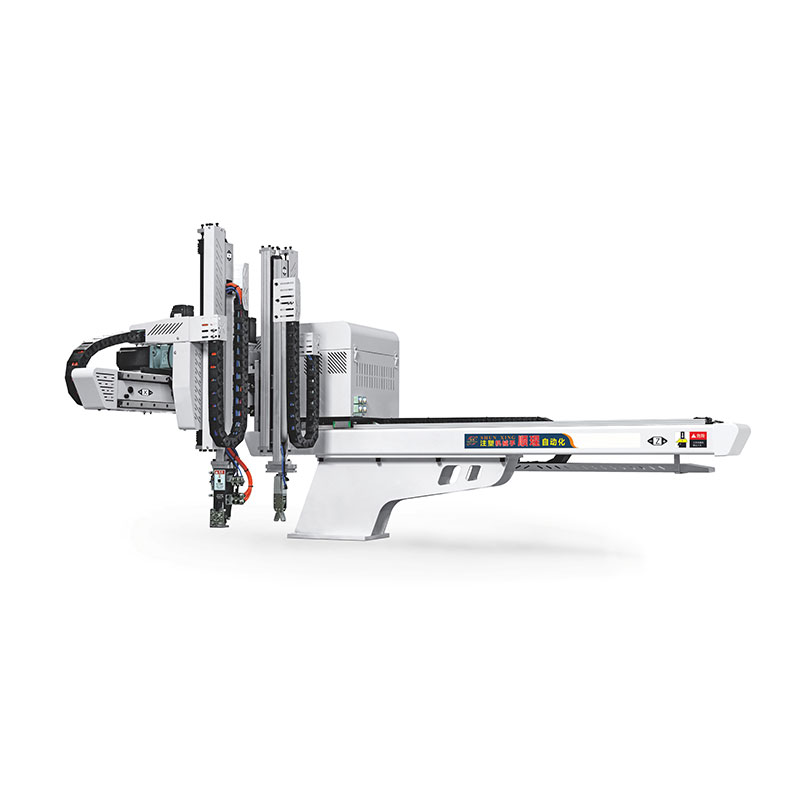
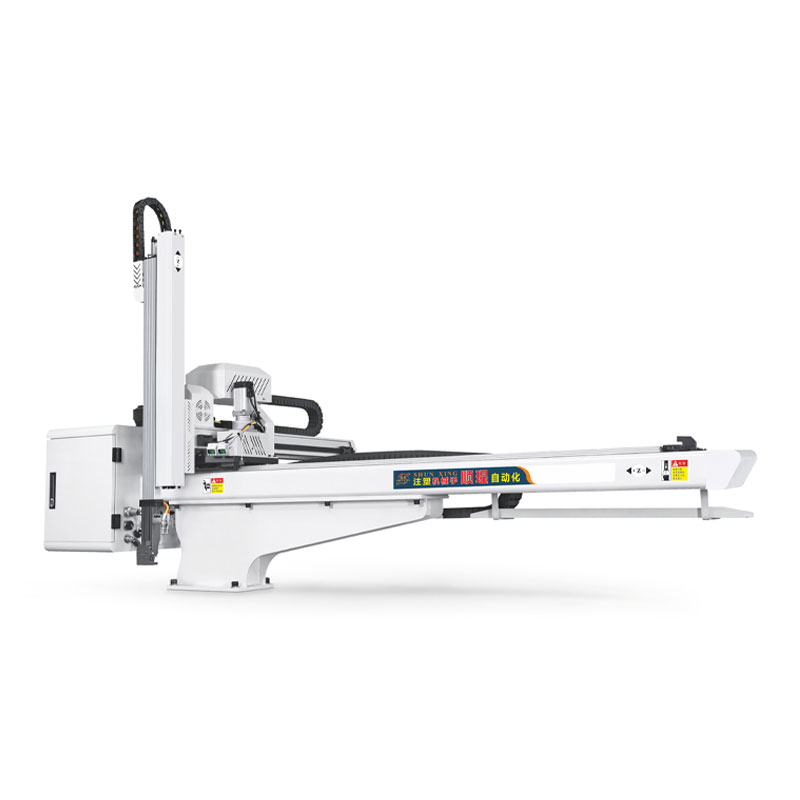
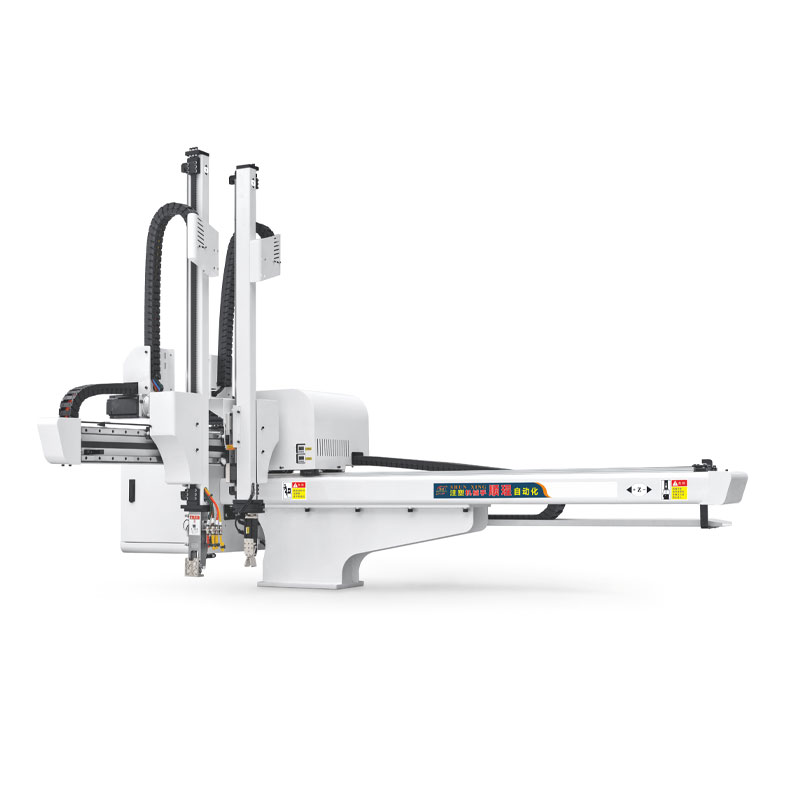
Сервоприводной трехосевой манипулятор для литьевой машины — это высокоточное автоматизированное устройство, предназначенное для извлечения готовых изделий и литников из формовочной зоны термопластавтоматов (ТПА). В отличие от пневматических аналогов, сервоприводные системы обеспечивают полный контроль над траекторией, скоростью и ускорением по трем осям (X, Y, Z), что критически важно для работы с хрупкими деталями, сложной геометрией и высокоскоростными циклами литья. В 2026 году покупка такого оборудования напрямую у производителя становится ключевым фактором снижения себестоимости продукции за счет исключения посреднических наценок и получения адаптированной технической поддержки.
Основная ценность данного оборудования заключается в синхронизации с контроллером литьевой машины через стандартные протоколы (Euromap 12/67 или цифровые шины EtherCAT/CANopen). Это позволяет сократить время цикла на 15–25% по сравнению с ручным трудом или гидравлическими системами. Для промышленных предприятий в РФ и странах СНГ выбор правильного поставщика в 2026 году диктуется не только ценой, но и наличием складских запасов запчастей, скоростью интеграции в существующие линии и соответствием оборудования новым стандартам энергоэффективности. Данная статья представляет собой техническое руководство по выбору, эксплуатации и закупке сервоприводных манипуляторов, основанное на реальном инженерном опыте и анализе рынка промышленной робототехники.
Что такое сервоприводной трехосевой манипулятор и его отличие от других типов
Трехосевой манипулятор (часто называемый «робот-съемщик» или «take-out robot») представляет собой линейную модульную систему. Термин «трехосевой» указывает на наличие трех независимых степеней свободы:
- Ось X (Продольная): Отвечает за вход и выход из формы. Движение происходит параллельно плоскости смыкания формы.
- Ось Y (Вертикальная/Поперечная): Подъем и опускание захватного устройства (энд-эффектора) внутри формы и вне её.
- Ось Z (Вращательная или дополнительная линейная): В большинстве промышленных стандартов третья ось отвечает за поворот захвата (обычно на 90° или 180°) или дополнительное линейное смещение для укладки деталей на конвейер.
Ключевое отличие сервоприводного трехосевого манипулятора для литьевой машины от пневматических или гидравлических аналогов заключается в источнике движения. Вместо сжатого воздуха или масла используются сервомоторы с редукторами (чаще всего планетарными или ременными передачами). Это дает следующие преимущества:
- Программируемая траектория: Возможность задавать сложные криволинейные пути движения, чтобы избегать столкновений с выступающими элементами формы или горячими каналами.
- Стабильность позиционирования: Точность повторения составляет ±0.1–0.5 мм, что позволяет использовать манипулятор не только для съема, но и для вставки закладных элементов (insert molding) или сборки деталей непосредственно в машине.
- Энергоэффективность: Сервоприводы потребляют энергию только в момент движения и рекуперируют часть энергии при торможении. Пневматика же требует постоянного давления в системе, что ведет к потерям на утечках и работе компрессора.
Важно отметить, что в 2026 году рынок четко сегментирован. Дешевые модели часто используют шаговые двигатели вместо полноценных сервомоторов с энкодерами. Шаговые системы дешевле, но они подвержены риску потери шага при высоких нагрузках или резких остановках, что может привести к аварии и повреждению дорогостоящей пресс-формы. Поэтому при запросе коммерческого предложения всегда уточняйте тип привода: требуется именно closed-loop servo system (замкнутая сервосистема).
Где применяется сервоприводной трехосевой манипулятор для литьевой машины: отраслевые сценарии
Универсальность трехосевой конструкции делает её применимой в широком спектре задач. Однако максимальная рентабельность достигается в специфических условиях. Рассмотрим два реальных производственных сценария с цифровыми показателями.
Сценарий 1: Литье тонкостенной упаковки (Food & Packaging)
В производстве контейнеров для пищевых продуктов, крышек и стаканчиков критическим параметром является время цикла. Обычно оно составляет 3–5 секунд. Ручной съем здесь невозможен из-за высокой температуры формы (до 60–80°C) и риска деформации детали при неравномерном охлаждении.
Технические параметры задачи:
- Вес изделия: 15–40 грамм.
- Количество гнезд в форме: 32–64.
- Требуемая скорость оси X: до 2.5 м/с.
- Ускорение: до 1.5 G.
Использование сервоприводного трехосевого манипулятора для литьевой машины в этом случае позволяет синхронизировать движение робота с открытием формы. Робот входит в форму сразу после начала раскрытия, используя вакуумные присоски большого диаметра. Благодаря сервоуправлению, скорость входа замедляется в последней фазе, чтобы избежать удара о форму, а скорость выхода максимизируется. Результат: сокращение времени цикла на 0.8–1.2 секунды по сравнению с пневматикой. При производстве 1 миллиона деталей в месяц это дает экономию более 200 машино-часов.
Сценарий 2: Литье технических деталей с закладными элементами (Automotive & Electronics)
Производство корпусов электронных устройств или автомобильных разъемов часто требует установки металлических контактов или магнитов перед впрыском пластика. Это процесс Insert Molding.
Технические параметры задачи:
- Точность установки закладного элемента: ±0.2 мм.
- Тип захвата: комбинированный (механические пальцы + магнитный модуль).
- Цикл: 15–25 секунд.
Здесь трехосевой робот выполняет двойную функцию: извлекает готовую деталь и устанавливает новые закладные элементы. Пневматические цилиндры не могут обеспечить необходимую плавность и точность остановки для установки хрупких контактов. Сервопривод позволяет реализовать функцию «мягкой посадки». Инженерный опыт показывает, что использование робота снижает процент брака из-за смещения закладных элементов с 3% до 0.1%. Окупаемость оборудования в таком сценарии составляет от 4 до 7 месяцев за счет экономии материала и снижения затрат на контроль качества.
Основные технические характеристики и параметры выбора
При формировании технического задания (ТЗ) для закупки необходимо учитывать ряд критических параметров. Ошибка в выборе хотя бы одного из них может сделать эксплуатацию невозможной или экономически нецелесообразной.
| Параметр | Описание и влияние на процесс | Рекомендуемые значения для 2026 г. |
|---|---|---|
| Грузоподъемность (Payload) | Максимальный вес детали + вес захватного устройства (гриппера). | От 1 кг до 15 кг для большинства ТПА до 250 тонн. Важно оставлять запас 20-30%. |
| Ход по осям (Stroke) | Длина перемещения. Зависит от размера плиты ТПА. | Ось X: 600–1500 мм. Ось Y: 400–1200 мм. Должно превышать габариты формы на 100-150 мм. |
| Скорость и ускорение | Определяет быстродействие. Ускорение важнее максимальной скорости для коротких ходов. | Ось X: до 3 м/с, ускорение 1–2 G. Ось Y: до 2 м/с, ускорение 1–1.5 G. |
| Тип привода | Механизм передачи движения. | Ременная передача (быстрее, дешевле, меньше точность) или ШВП (винтовая передача — медленнее, точнее, долговечнее). Для литья чаще используют ремень с зубчатым профилем. |
| Интерфейс связи | Протокол обмена данными с ТПА. | Обязательна поддержка Euromap 67 (для современных машин) или дискретные сигналы 24V DC. Предпочтительно наличие Ethernet/IP или Profinet. |
| Класс защиты (IP) | Защита от пыли и влаги. | Минимум IP54 для чистой зоны. IP65 рекомендуется, если есть риск попадания капель масла или пластиковой крошки. |
Отдельного внимания заслуживает вопрос совместимости креплений. Большинство современных ТПА имеют стандартизированные посадочные места под роботов (по стандарту Euromap). Однако, если вы модернизируете старый парк оборудования (например, машины 2000–2010 годов выпуска), может потребоваться изготовление переходной пластины. Производители манипуляторов обычно предоставляют чертежи посадочных мест, но ответственность за стыковку лежит на интеграторе или покупателе.
Как выбрать сервоприводной трехосевой манипулятор для литьевой машины: пошаговое руководство
Процесс выбора оборудования должен быть системным. Ниже приведен алгоритм, проверенный на десятках внедрений.
Шаг 1: Аудит существующего парка ТПА
Соберите данные по каждой машине, куда планируется установка робота:
- Модель и год выпуска ТПА.
- Размеры плит (ширина x высота).
- Расстояние между колоннами.
- Наличие свободного места сверху (высота над формой).
- Тип контроллера и доступные интерфейсы связи.
Шаг 2: Анализ продукта и формы
Определите требования к захвату:
- Вес детали (с учетом возможного увеличения веса из-за изменений в будущем).
- Геометрия: есть ли поднутрения, хрупкие элементы?
- Температура поверхности детали при извлечении.
- Необходимость одновременного съема литниковой системы.
Шаг 3: Расчет динамики
Не верьте маркетинговым графикам «максимальной скорости». Реальная скорость зависит от массы груза. Используйте формулу инерции. Если производитель заявляет скорость 2 м/с для нагрузки 1 кг, то для нагрузки 5 кг реальная эффективная скорость может упасть до 1.2 м/с из-за ограничений крутящего момента моторов. Требуйте у поставщика диаграммы нагрузки (Load Diagrams).
Шаг 4: Выбор конфигурации осей
Для простого съема достаточно 3 осей. Если требуется переворот детали, укладка в коробку или сортировка, рассмотрите 4-ю или 5-ю ось (дополнительный сервопривод на конце руки). Однако каждая дополнительная ось увеличивает стоимость на 15–20% и усложняет программирование.
Шаг 5: Оценка программного обеспечения
Интерфейс управления должен быть интуитивно понятным операторам. Наличие сенсорного экрана с визуализацией траектории обязательно. Проверьте, есть ли библиотека готовых макросов для стандартных операций (например, «съем с переворотом», «укладка стопкой»). Чем проще программирование, тем быстрее персонал освоит оборудование.
Сравнение моделей и производителей: на что смотреть в 2026 году
Рынок сервоприводных манипуляторов в 2026 году характеризуется доминированием азиатских брендов, предлагающих оптимальное соотношение цены и качества, а также наличием локальных сборок в РФ и странах ЕАЭС, которые выигрывают за счет логистики и сервиса.
При сравнении обратите внимание на следующие аспекты, которые часто упускаются из виду:
- Доступность запасных частей: Сервоприводы, ремни, направляющие — это расходные материалы. Если производитель использует уникальные компоненты, которых нет в свободной продаже, вы становитесь заложником его сервисной политики. Идеальный вариант — использование компонентов известных брендов (Hiwin, PMI, Delta, Panasonic, Yaskawa), которые можно заменить аналогами в случае срочной необходимости.
- Гарантийная политика: Стандартная гарантия — 12 месяцев. Ведущие производители предлагают расширенную гарантию до 24–36 месяцев при условии прохождения ежегодного ТО. Это важный индикатор уверенности производителя в качестве сборки.
- Локализация ПО: Наличие русскоязычного интерфейса и документации критично для быстрого ввода в эксплуатацию и обучения персонала. Отсутствие перевода часто приводит к ошибкам настройки и авариям.
Инженерное мнение: Не гонитесь за брендом. В 2026 году разница в технологическом уровне между топовыми европейскими роботами и качественными азиатскими/российскими сборками минимальна для задач стандартного литья. Переплата за «имя» может составлять до 40%, не давая реального прироста производительности. Ключевой фактор — качество сборки рамы и калибровка сервоприводов на заводе.
В этом контексте особого внимания заслуживает опыт компании ООО «Чунцин Шуньсин Технология Интеллектуального Оборудования». Являясь национальным высокотехнологичным предприятием (статус получен в 2018 году), компания с 2014 года специализируется исключительно на разработке и производстве промышленных манипуляторов для инжекционного литья. Их подход иллюстрирует современные стандарты качества: полный цикл производства от проектирования до финального тестирования, где каждый манипулятор проходит многоуровневую проверку на соответствие техническим требованиям (показатель соответствия достигает 95%).
Продукция «Чунцин Шуньсин», поставляемая более чем в 30 стран мира, демонстрирует, как правильный выбор производителя влияет на результат. Используя передовые сервоприводные системы, их оборудование обеспечивает плавность движений и минимальный износ, что напрямую коррелирует с долгим сроком службы. Опыт компании в международной логистике и сервисной поддержке (удовлетворенность клиентов сервисом — 90%) подтверждает, что надежность поставщика так же важна, как и технические характеристики самого робота.
Диапазон цен и факторы стоимости
Стоимость сервоприводного трехосевого манипулятора для литьевой машины варьируется в широких пределах. В 2026 году ориентировочные цены (без учета НДС и доставки) выглядят следующим образом:
- Бюджетный сегмент (до 15 000 USD): Базовые модели с шаговыми или дешевыми сервомоторами, ременной передачей, простым контроллером. Подходит для легких деталей и низких скоростей. Повышенный риск поломок.
- Средний сегмент (15 000 – 25 000 USD): Полноценные сервоприводы, качественные направляющие, хороший интерфейс, поддержка Euromap 67. Оптимальный выбор для 80% производств. Надежность высокая, сервис доступен.
- Премиум сегмент (от 25 000 USD): Высокие скорости, усиленная конструкция, специальные покрытия для чистых комнат, продвинутые функции ИИ для контроля качества деталей прямо в процессе съема.
Что влияет на итоговую цену:
- Длина хода: Нестандартные длины осей требуют индивидуальных решений и удорожают конструкцию.
- Тип захвата: Стандартные присоски дешевы. Специальные механические grippers или кастомные решения под конкретную деталь стоят дорого и проектируются индивидуально.
- Логистика и таможня: При импорте необходимо учитывать пошлины и НДС. Покупка у локального производителя или дистрибьютора со складом в РФ позволяет избежать таможенных задержек и курсовых рисков.
- Шеф-монтаж и пусконаладка: Включена ли услуга в цену? Самостоятельная настройка возможна, но риск ошибок велик. Профессиональная наладка стоит 500–1500 USD, но экономит дни простоя.
Логистика, монтаж и интеграция
Покупка оборудования — это только половина дела. Успех проекта зависит от правильной интеграции.
Механический монтаж
Манипулятор крепится к неподвижной плите ТПА. Важно строго соблюдать горизонтальность и параллельность осей. Перекос даже на 1–2 мм приведет к повышенному износу направляющих и вибрациям на высоких скоростях. Используйте лазерный нивелир при монтаже. Болтовые соединения должны быть затянуты с динамометрическим ключом согласно спецификации производителя.
Электрическое подключение
Подключение питания (обычно 380V 3-phase или 220V 1-phase) и сигнальных линий должно выполняться квалифицированным электриком. Обязательно используйте экранированные кабели для линий связи, чтобы избежать помех от силовых цепей ТПА. Заземление должно быть общим с ТПА для выравнивания потенциалов.
Настройка программы
Первый запуск должен проводиться в ручном режиме на низкой скорости (10–20%). Проверьте все конечные положения. Убедитесь, что робот не задевает форму, сопло экструдера и другие элементы. Настройте точки замедления перед входом в форму и перед выходом. Только после полной проверки безопасности можно переключать в автоматический режим.
Типичные ошибки при выборе и эксплуатации
Анализ обращений в сервисные службы выявил следующие распространенные проблемы:
- Неверный расчет веса: Покупатели забывают учесть вес самого захватного устройства и шлангов вакуума. В результате двигатель работает на пределе, перегревается и выходит из строя.
- Игнорирование обслуживания ремней: Ременные передачи требуют периодической натяжки и замены. Ослабленный ремень приводит к потере точности позиционирования.
- Отсутствие датчиков наличия детали: Если робот попытается выйти из формы, не захватив деталь (или если деталь прилипла), он может ударить по форме или уронить деталь внутрь машины. Установка вакуумных датчиков или оптических сенсоров обязательна.
- Работа на предельных скоростях: Постоянная работа на 100% скорости и ускорения сокращает срок службы подшипников и редукторов в 2–3 раза. Рекомендуется настраивать скорость с запасом 15–20%.
FAQ: Часто задаваемые вопросы
В: Можно ли установить сервоприводной трехосевой манипулятор на старый ТПА без интерфейса Euromap?
О: Да, большинство современных роботов поддерживают подключение через дискретные сигналы (релейные выходы/входы 24V). Это требует больше проводов и настройки таймеров, но полностью функционально. Синхронизация будет менее точной, чем по цифровой шине, но достаточной для большинства задач.
В: Какой срок службы сервоприводного манипулятора?
О: При правильном обслуживании и нагрузке не более 80% от номинала, срок службы составляет 7–10 лет. Основные изнашиваемые части — ремни (замена раз в 1–2 года) и подшипники направляющих (замена раз в 3–5 лет).
В: Сложно ли программировать робота оператору?
О: Современные контроллеры используют метод «обучения» (teach-in). Оператор перемещает оси джойстиком в нужные точки и сохраняет их. Освоение базовых функций занимает 1–2 дня. Сложные логические схемы могут потребовать участия инженера.
В: В чем главное преимущество покупки у производителя, а не у дилера?
О: Прямая техническая поддержка, возможность кастомизации (нестандартные длины осей, особые захваты), отсутствие наценки посредника (10–25%) и приоритетное обеспечение запчастями.
В: Подходит ли сервоприводной трехосевой манипулятор для литьевой машины для работы с силиконом (LSR)?
О: Да, но требуется специальное исполнение. Силикон липкий, поэтому нужны специальные покрытия присосок и, возможно, закрытое исполнение осей для защиты от попадания силиконовой крошки. Также важна высокая точность позиционирования для тонких изделий из LSR.
Рекомендации по покупке и заключению договора
При подготовке к закупке сервоприводного трехосевого манипулятора для литьевой машины в 2026 году следуйте этим рекомендациям для минимизации рисков:
- Запросите тестовый прогон: Если возможно, отправьте образец вашей детали и чертеж формы производителю. Попросите снять видео работы робота на вашем цикле. Это лучший способ проверить реальную производительность.
- Проверьте наличие сервиса в вашем регионе: Узнайте, есть ли у производителя сертифицированные инженеры в вашем федеральном округе. Время реакции на аварийный выезд должно быть не более 48 часов.
- Уточните условия обучения: Договор должен включать обучение 1–2 ваших сотрудников работе с пультом управления и базовому обслуживанию.
- Гарантируйте совместимость: В договоре пропишите ответственность поставщика за совместимость робота с вашим ТПА. Если робот не встанет на машину по вине неверных чертежей, поставщик обязан переделать крепления за свой счет.
Покупка промышленного робота — это инвестиция в стабильность производства. Правильно выбранный сервоприводной трехосевой манипулятор для литьевой машины окупается за счет снижения фонда оплаты труда, уменьшения брака и увеличения выпуска продукции. Не экономьте на этапе аудита и выбора — ошибка на старте стоит дороже, чем разница в цене между моделями.
Для получения индивидуального расчета, подбора модели под ваш ТПА и консультации по интеграции, свяжитесь с нашими инженерами. Мы предоставляем полные технические паспорта, 3D-модели для проверки компоновки и демонстрационные видео работы оборудования.
Готовы автоматизировать ваше производство?
Запросите коммерческое предложение и техническую консультацию прямо сейчас.
Получить расчет стоимости манипулятора
Также рекомендуем ознакомиться с нашим каталогом захватных устройств и вакуумных генераторов, которые идеально совместимы с предлагаемыми манипуляторами.