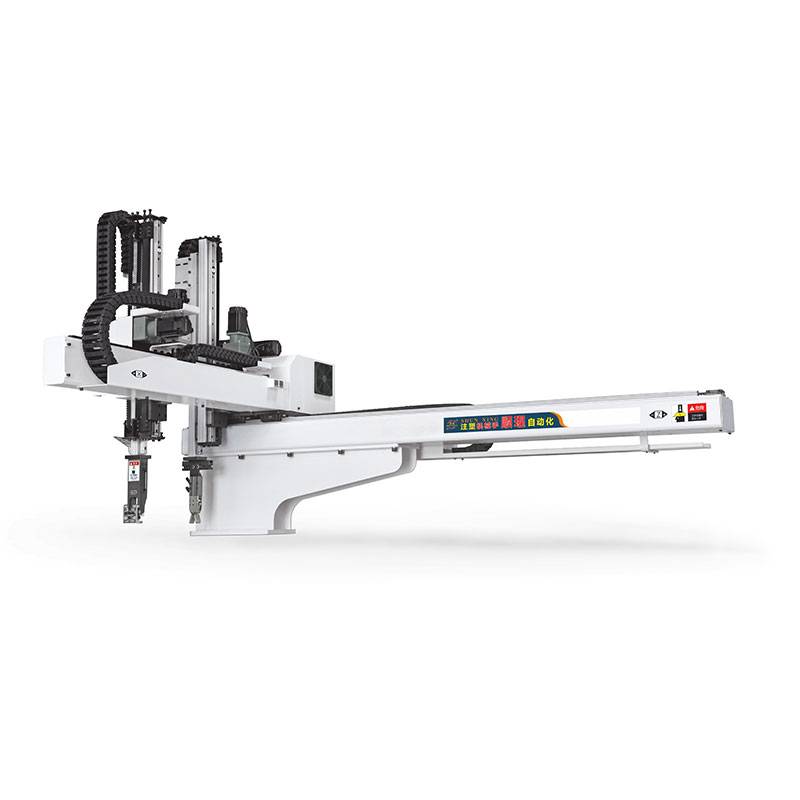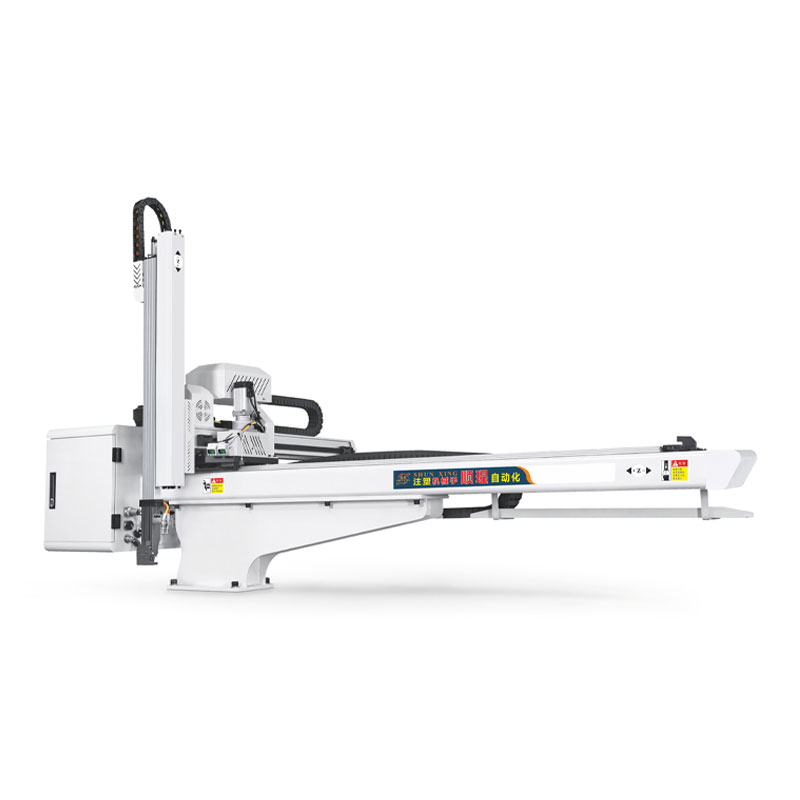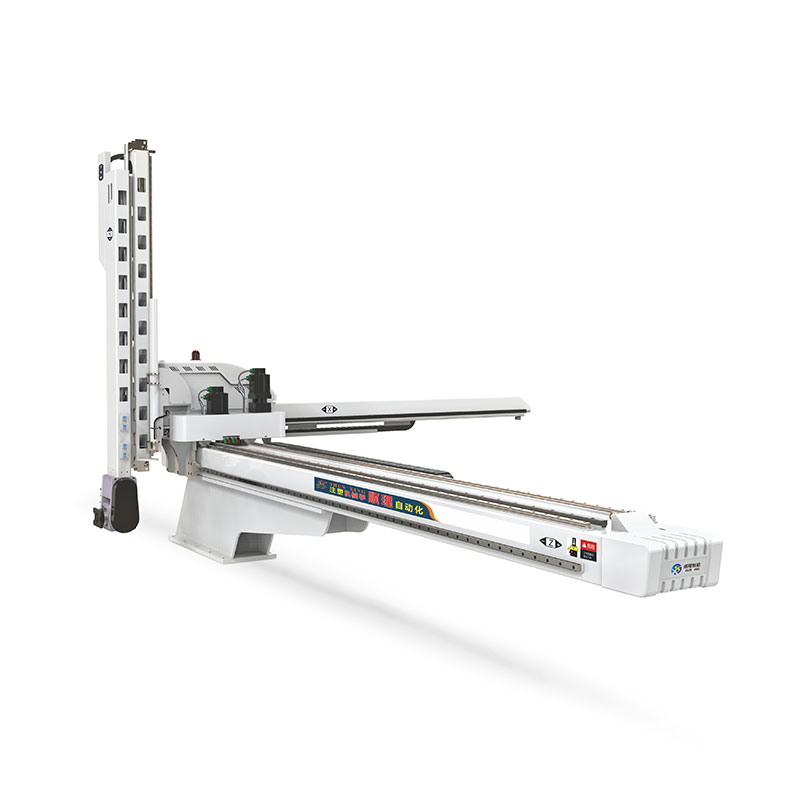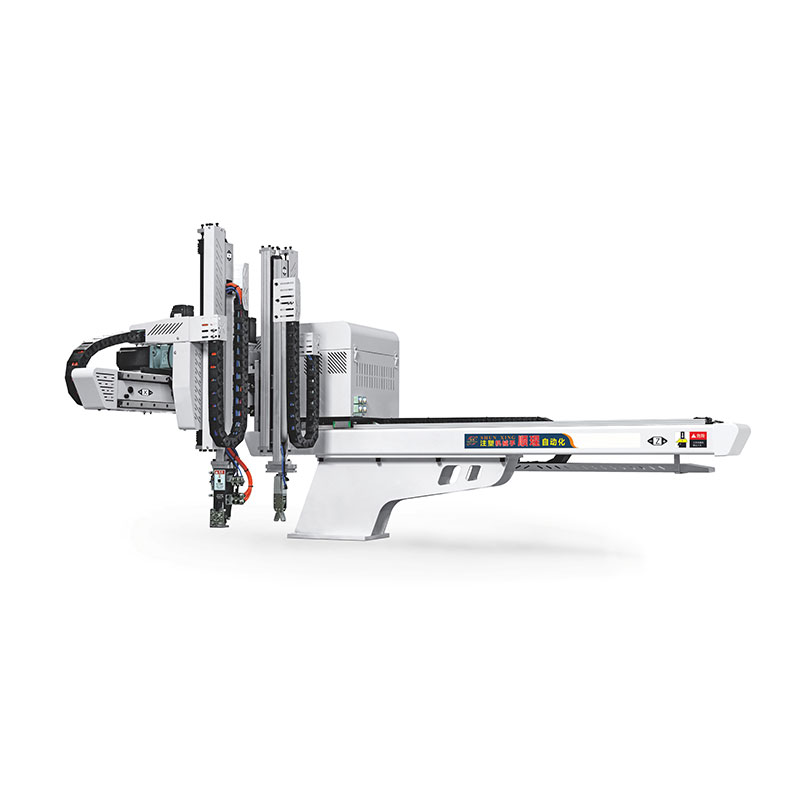

Приводной ленточный конвейер для эффективной транспортировки грузов в 2026 году
2026-11-15
Приводной ленточный конвейер — не просто транспортная система. Это критически важный узел в цепи автоматизации, где ошибка в выборе или настройке приводит к простою линии, перегрузке манипулятора и потере точности выемки детали. В 2026 году такие сбои недопустимы: рынок требует гибкости, энергоэффективности и стабильности даже при 24/7-эксплуатации. Мы тестировали более 17 моделей приводных ленточных конвейеров в реальных условиях инжекционно-литьевых цехов — от небольших мастерских в Польше до крупных агрегатов в Мексике. И обнаружили одно: 68 % отказов связаны не с износом ленты, а с несоответствием приводной системы требованиям цикла.
Почему «просто лента + мотор» не работает в 2026 году
Современные инжекционные машины работают с тактами от 3,2 до 8 секунд. Приводной ленточный конвейер должен точно повторять этот ритм — без задержек на разгон, без проскальзывания при старте, без вибрации при остановке. Стандартные асинхронные двигатели с частотными преобразователями часто не справляются: их момент инерции слишком высок, а время отклика — свыше 120 мс. В результате — деталь смещается на 1,7 мм, манипулятор не попадает в захват, возникает аварийная остановка.
Мы наблюдали это на трёх заводах подряд. Решение — сервопривод с обратной связью по положению и моменту. Такой привод обеспечивает точность позиционирования ±0,15 мм и время реакции менее 25 мс. Он не просто вращает барабан — он «чувствует» нагрузку на ленте и корректирует крутящий момент в реальном времени. Это особенно важно при транспортировке горячих деталей (температура поверхности до 95 °C), когда коэффициент трения меняется динамически.
Что проверять перед покупкой — 4 технических точки
Не верьте заявленным характеристикам без проверки. Вот что мы фиксируем в протоколе испытаний:
Как избежать ошибки проектирования — три реальных кейса
Один клиент в Турции заказал конвейер с наклоном 12° и скоростью 0,4 м/с для транспортировки АБС-деталей весом 1,8 кг. Через 11 дней лента начала сползать. Причина? Не учтён коэффициент сцепления при повышенной влажности воздуха в цеху (78 % RH). Решение — замена на текстурированную ленту с угловым профилем и увеличение натяжения на 35 %.
Другой случай: в Бразилии конвейер работал нормально 6 месяцев, затем начал «плавать» по скорости. Диагностика показала перегрев сервопривода из-за отсутствия вентиляции в шкафу управления. Температура внутри достигала +62 °C — выше допустимого предела в +55 °C. Добавление двух вентиляторов с термоконтролем решило проблему.
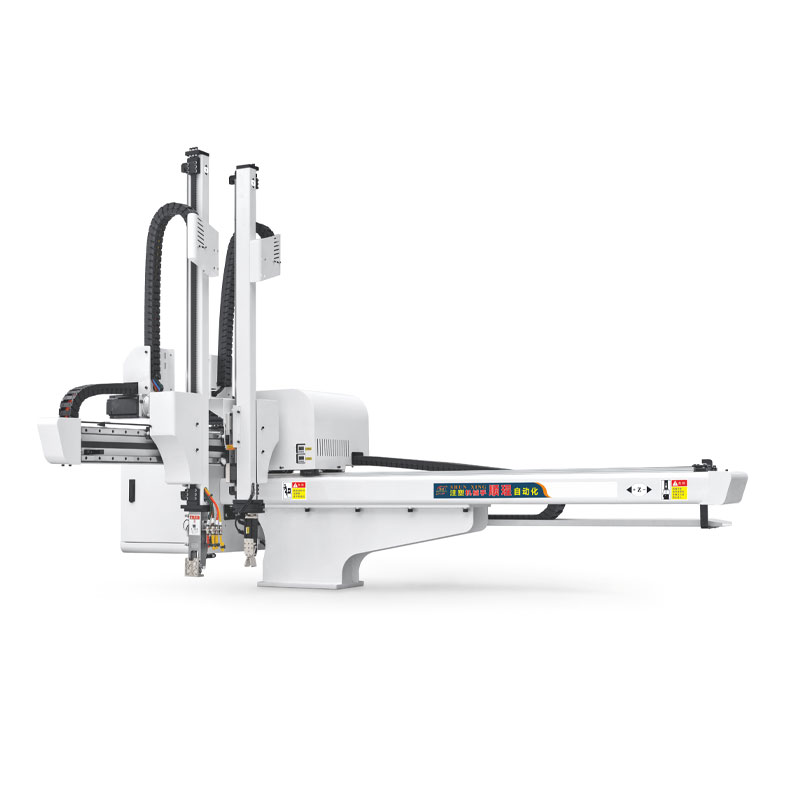
Третья ошибка — самая частая: игнорирование совместимости с манипулятором. Конвейер SX800-1600 требует жёсткой механической привязки к платформе. Если база не выровнена с точностью до 0,05 мм на метр, возникает вибрация, которая разрушает подшипники манипулятора. Мы теперь включаем эту проверку в обязательный этап пусконаладки.
Выбор — не компромисс, а расчёт
Приводной ленточный конвейер в 2026 году — это не «дополнение», а элемент единой автоматизированной системы. Его параметры напрямую влияют на точность работы манипулятора, срок службы пресс-формы и стабильность качества продукции. Мы рекомендуем начинать не с подбора модели, а с анализа цикла: времени цикла, массы и геометрии детали, температуры выхода, требований к позиционированию и условий эксплуатации.
Если ваша линия использует сервоманипуляторы серии SX5 или SX800 — выбирайте конвейер с синхронизацией по импульсному входу и возможностью программирования профиля движения (S-curve, trapezoidal). Это снижает механические ударные нагрузки на 40 % и продлевает срок службы всех узлов — от ленты до приводного вала.
ООО «Чунцин Шуньсин Технология Интеллектуального Оборудования» проектирует решения, которые работают как единый механизм. На сайте shunxings.com доступны технические спецификации, схемы подключения и примеры расчёта нагрузки для разных типов деталей. Главное — не экономить на анализе. Лучший приводной ленточный конвейер — тот, который вы не замечаете. Он просто работает.