
Манипулятор для машина для литья под давлением: купить у производитель 2026
2026-07-29
- Манипулятор для машины литья под давлением: технический обзор и критерии выбора в 2026 году
- Классификация и конструктивные особенности промышленных манипуляторов
- Лидеры рынка: пример интеграции передовых технологий
- Ключевые технические параметры при подборе оборудования
- Сравнительный анализ: Сервопривод против Пневматики
- Интеграция с машиной литья под давлением: протоколы и безопасность
- Сценарии применения и расчет экономической эффективности
- Типичные ошибки при выборе и эксплуатации
- Техническое обслуживание и долговечность
- Тренды рынка автоматизации литья в 2026 году
- FAQ: Часто задаваемые вопросы о манипуляторах для ТПА
- Рекомендации по покупке и взаимодействию с поставщиком
- Заключение
Манипулятор для машины литья под давлением: технический обзор и критерии выбора в 2026 году
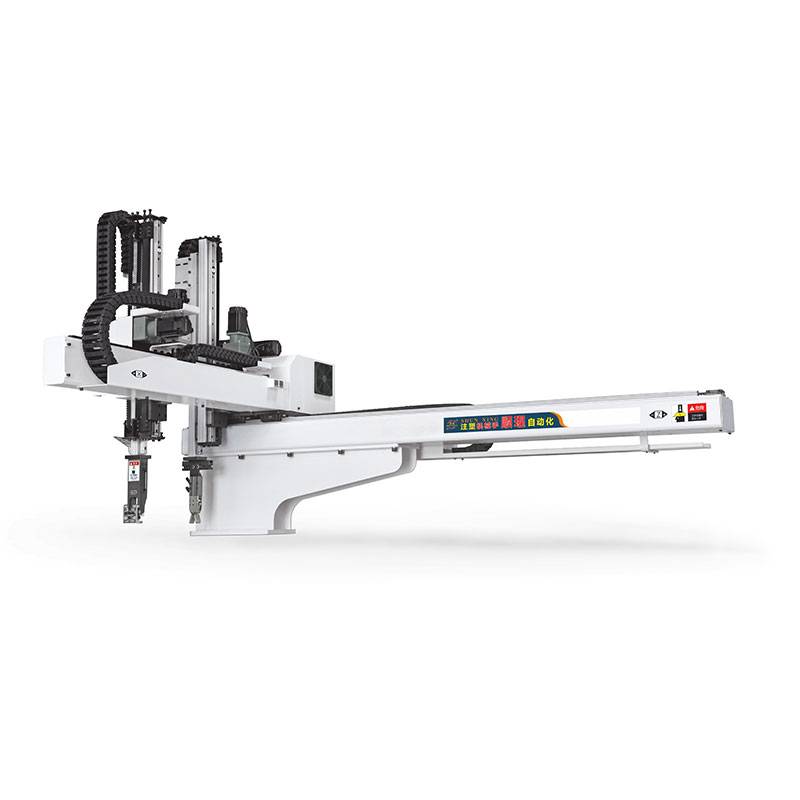
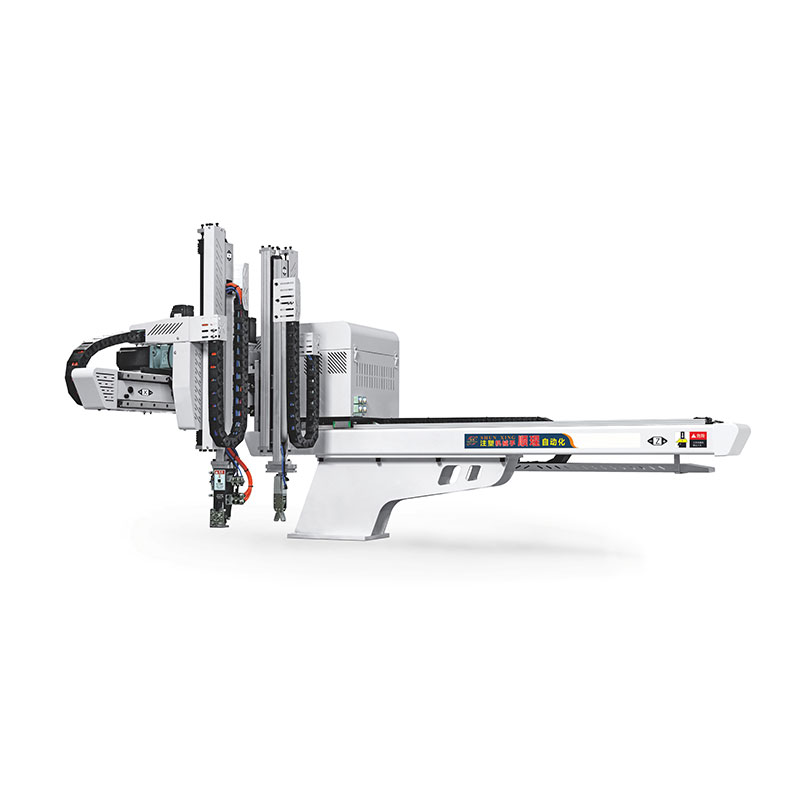
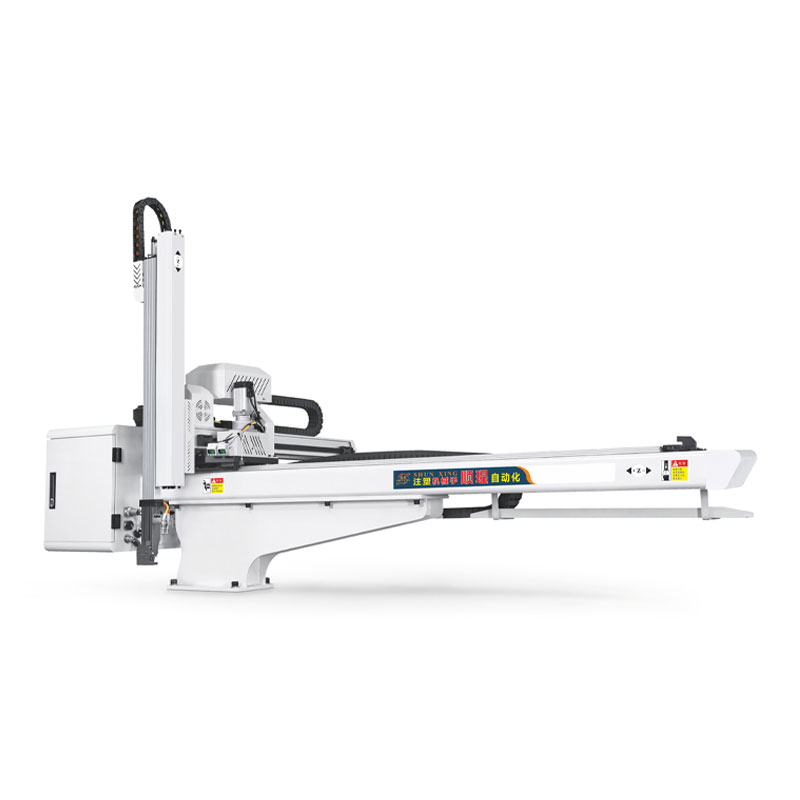
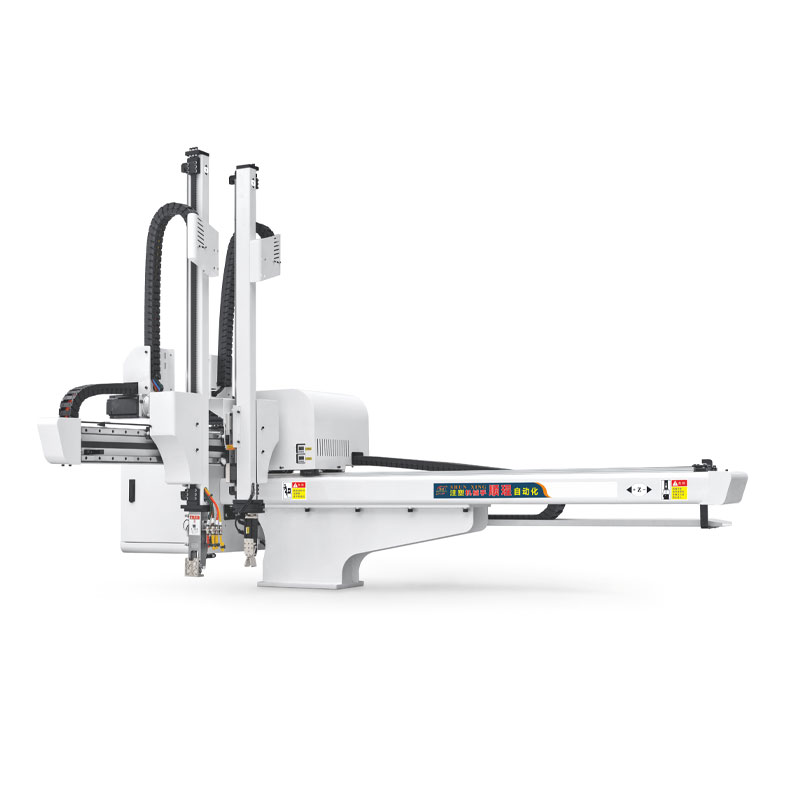
Манипулятор для машины литья под давлением — это специализированное промышленное роботизированное устройство, предназначенное для автоматизации извлечения готовых изделий из формующей полости термопластавтомата (ТПА). В условиях современного производства 2026 года, где требования к цикличности и точности достигают пиковых значений, наличие такого оборудования перестало быть опцией и стало стандартом эффективности. Использование манипулятора позволяет не только исключить человеческий фактор при снятии деталей, но и интегрировать процессы постобработки: обрезку литников, контроль качества и укладку на конвейер.
Для инженеров и закупщиков ключевым аспектом является понимание того, что манипулятор для машины литья под давлением должен идеально синхронизироваться с кинематикой самого ТПА. Ошибка в расчете времени входа или выхода схвата может привести к повреждению дорогостоящей формы или простою линии. Современные модели, предлагаемые ведущими производителями, оснащены сервоприводами последнего поколения, обеспечивающими позиционную точность до ±0.1 мм и сокращение времени цикла на 15-20% по сравнению с пневматическими аналогами прошлого десятилетия. Выбор правильного оборудования напрямую влияет на рентабельность инвестиций (ROI) и общую эффективность оборудования (OEE).
Классификация и конструктивные особенности промышленных манипуляторов
При анализе рынка автоматизации для литья пластмасс необходимо четко разделять типы оборудования, так как термин «манипулятор» часто используется слишком широко. В профессиональной среде 2026 года принято выделять три основные категории, каждая из которых решает специфические задачи производственного цикла.
Сервоприводные трехосевые и пятиосевые манипуляторы
Это наиболее распространенный тип оборудования для средних и крупных ТПА. Если ранее доминировали трехосевые системы, то стандарты 2026 года все чаще смещаются в сторону 5-осевых сервоманипуляторов. Они обладают расширенными степенями свободы: движение по осям X, Y, Z, а также возможность поворота и наклона схвата. Главным преимуществом является полная программируемость траектории. Инженеры могут настроить сложный путь вывода детали, чтобы избежать столкновений с горячими каналами или сложной геометрией формы. Скорость перемещения регулируется независимо для каждой оси, что позволяет оптимизировать время цикла.
Пневматические фиксированные вырыватели (Sprue Pickers)
Более простое и бюджетное решение, предназначенное исключительно для удаления литника (sprue). Такие устройства имеют одну или две степени свободы и работают по принципу «вперед-назад» и «вверх-вниз». Они идеальны для простых процессов, где изделие выпадает самотеком, а требуется лишь убрать остаток материала. Однако их применение ограничено легкими деталями и отсутствием необходимости в сложной ориентации при захвате.
Шарнирно-сочлененные роботы (Articulated Robots / 6-axis)
Для сложных задач, требующих вращения детали в пространстве, сборки узлов непосредственно у машины или укладки в многоярусные контейнеры, используются шестиосевые роботы. Хотя они технически отличаются от классических линейных манипуляторов, в контексте автоматизации ТПА их часто рассматривают как высшую ступень эволюции манипулятора для машины литья под давлением. Они обеспечивают максимальную гибкость, но требуют более сложного программирования и занимают больше полезной площади цеха.
Лидеры рынка: пример интеграции передовых технологий
Выбор поставщика оборудования играет не меньшую роль, чем выбор типа манипулятора. На международном рынке ярко выделяются компании, сочетающие статус высокотехнологичных предприятий с глубокой специализацией на решениях для литья. Ярким примером такой экспертизы является ООО «Чунцин Шуньсин Технология Интеллектуального Оборудования».
Основанная в 2014 году в городе Иу (Китай) и получившая в 2018 году официальный статус «Национальное высокотехнологичное предприятие», эта компания сосредоточила свои усилия исключительно на разработке и производстве промышленных манипуляторов для инжекционного литья. Такой узкий фокус позволил компании достичь лидерства в области инженерных решений, поставляя продукцию более чем в 30 стран мира.
Продуктовый портфель компании демонстрирует эволюцию отрасли: от экономичных односторонних двухсекционных моделей (например, SX5-800-1300) до универсальных 5-осевых сервоприводных манипуляторов серии SX5-800-1600 и высокоточных решений серии SX800-1600. Ключевым технологическим преимуществом этих систем является применение передовых сервоприводов, которые гарантируют плавность движений, минимальный износ механических частей и длительный срок службы. Все продукты проектируются с учетом жестких требований современных литейных процессов, обеспечивая стабильную работу при высоких цикловых нагрузках и точное позиционирование.
Важным аспектом надежности является производственная база: каждый манипулятор проходит многоуровневую проверку функциональности и повторяемости позиционирования, что обеспечивает показатель соответствия техническим требованиям на уровне 95%. Для потребителя это означает предсказуемое качество и снижение рисков простоя линии.
Ключевые технические параметры при подборе оборудования
Выбор манипулятора не может базироваться только на тоннаже машины литья. В 2026 году инженеры обращают внимание на совокупность динамических характеристик. Ниже приведены критические параметры, которые необходимо проверять перед покупкой.
- Грузоподъемность (Payload): Должна превышать вес изделия вместе с литником и весом самого схвата (гриппера) минимум на 20%. Запас необходим для учета инерционных нагрузок при резких ускорениях.
- Размах осей (Reach): Расстояние от центра вращения до крайней точки схвата должно позволять безопасно извлекать деталь из самой глубокой точки формы и размещать её на конвейере или столе без риска удара о защитные ограждения ТПА.
- Время цикла (Cycle Time): Стандартным показателем для современных серво-манипуляторов является время извлечения детали размером до 500 мм за 3-5 секунд. Для высокоскоростного литья этот параметр критичен.
- Точность позиционирования: Для деталей с жесткими допусками (автомобильные компоненты, медицинская тара) требуется точность не хуже ±0.5 мм. Обычные упаковочные изделия допускают погрешность до ±1.5 мм.
- Интерфейсы связи: Поддержка протоколов Euromap 12.1, OPC UA или Modbus TCP обязательна для интеграции в единую систему управления заводом (MES).
Важно отметить, что многие производители указывают грузоподъемность для статического режима. При динамических движениях эффективная нагрузка снижается из-за центробежных сил. Опытный инженер всегда закладывает коэффициент безопасности 1.25–1.5 при расчетах.
Сравнительный анализ: Сервопривод против Пневматики
Один из самых частых вопросов при модернизации парка ТПА — стоит ли переходить с пневматики на сервоприводы. В таблице ниже представлено объективное сравнение технологий, актуальное для условий эксплуатации в 2026 году.
| Параметр | Пневматический манипулятор | Сервоприводный манипулятор |
|---|---|---|
| Точность позиционирования | Низкая (зависит от давления воздуха) | Высокая (энкодеры, замкнутый контур) |
| Энергопотребление | Высокое (постоянная утечка воздуха, работа компрессора) | Низкое (рекуперация энергии, потребление только в движении) |
| Гибкость программы | Ограниченная (концевые выключатели) | Полная (произвольные траектории, сотни программ) |
| Уровень шума | Высокий (выхлопы цилиндров) | Низкий (только шум редукторов) |
| Стоимость владения (TCO) | Низкая начальная цена, высокие операционные расходы | Высокая начальная цена, низкие операционные расходы |
| Применимость | Простые детали, удаление литников | Сложная геометрия, вставки, контроль качества |
Как видно из данных, для массового производства сложных изделий сервоприводные системы экономически оправданы уже на втором году эксплуатации за счет снижения энергозатрат и брака. Пневматика остается нишевым решением для очень простых задач или старых машин, где модернизация электроники невозможна.
Интеграция с машиной литья под давлением: протоколы и безопасность
Успешная установка манипулятора для машины литья под давлением зависит от качества коммуникации между контроллером робота и контроллером ТПА. В 2026 году стандарт де-факто — это использование цифровых интерфейсов, а не простых релейных сигналов.
Протокол Euromap 12.1
Этот европейский стандарт обеспечивает обмен данными о состоянии машины: положение плит, давление впрыска, температуру формы. Манипулятор, поддерживающий Euromap, может адаптировать свои действия в реальном времени. Например, если цикл литья затянулся из-за недогрева материала, робот автоматически ожидает сигнала готовности, предотвращая попытку извлечения незаформованной детали.
Системы безопасности
Современные манипуляторы оснащаются лазерными сканерами безопасности и световыми барьерами. Согласно директивам ЕС и стандартам ГОСТ Р ИСО 10218, зона работы робота должна быть изолирована. Однако новые модели позволяют работать в режиме «коллаборации» при сниженной скорости, если оператор находится в зоне видимости датчиков. Это упрощает настройку и обслуживание без полного останова линии.
Инженерная практика показывает, что ошибки интеграции чаще всего возникают не в механике, а в логике сигналов «Разрешение входа» и «Подтверждение выхода». Неправильная задержка этих сигналов на 0.1 секунды может привести к аварийной остановке. Поэтому при заказе оборудования важно требовать предварительную симуляцию логики взаимодействия.
Сценарии применения и расчет экономической эффективности
Рассмотрим два реальных кейса внедрения автоматизации, чтобы проиллюстрировать влияние манипулятора на производственные показатели.
Кейс 1: Производство автомобильных клипс (Высокоскоростное литье)
Исходные данные: ТПА 120 тонн, материал POM, время цикла 12 секунд, 4 гнезда в форме.
Проблема: Ручное извлечение приводило к вариабельности цикла (12-15 сек) и микротрещинам на деталях из-за неравномерного охлаждения.
Решение: Установка высокоскоростного серво-манипулятора с вакуумными присосками.
Результат: Стабилизация цикла на уровне 11.5 секунд (робот работает быстрее оператора). Увеличение выпуска на 18%. Снижение брака с 2.5% до 0.1%. Окупаемость оборудования составила 7 месяцев.
Кейс 2: Литье технических корпусов с металлическими вставками
Исходные данные: ТПА 250 тонн, сложный процесс установки латунных гаек перед смыканием.
Проблема: Высокий риск травматизма операторов, нестабильное положение вставок.
Решение: Манипулятор с двойным схватом: одна рука извлекает готовую деталь, вторая устанавливает новые вставки в форму.
Результат: Полное исключение человека из опасной зоны. Точность установки вставок ±0.2 мм. Возможность работы линии 24/7 без перерывов на смены.
В обоих случаях ключевым фактором успеха стала не просто замена ручного труда, а оптимизация самого процесса литья под возможности робота. Манипулятор позволяет использовать более агрессивные параметры охлаждения, так как извлечение происходит мгновенно и предсказуемо.
Типичные ошибки при выборе и эксплуатации
Даже опытные технологи иногда допускают просчеты при спецификации оборудования. Вот список наиболее распространенных проблем, с которыми сталкиваются предприятия в 2026 году:
- Недооценка веса схвата (Gripper): Заказчик выбирает манипулятор с грузоподъемностью 5 кг для детали весом 4 кг, забывая, что сам пневматический или электрический схват может весить 1.5-2 кг. Итог: перегрузка сервомоторов и быстрый выход из строя редукторов.
- Игнорирование габаритов формы: Манипулятор подобран по тоннажу машины, но его размах недостаточен для обхода выступающих элементов горячей плиты или гидроцилиндров выталкивания. Это требует дорогостоящей доработки конструкции или замены оборудования.
- Отсутствие запаса по мощности вакуума: Для гладких деталей часто используют вакуумные присоски. Если площадь присосок рассчитана «впритык», любая пыль или небольшая неровность поверхности приведет к падению детали в форму, что чревато аварией.
- Неправильная калибровка ускорений: Попытка максимизировать скорость путем установки 100% ускорения вызывает вибрации конструкции. Это снижает точность позиционирования и увеличивает износ механических частей. Оптимальный режим обычно лежит в диапазоне 70-80% от максимального ускорения.
Чтобы избежать этих ошибок, рекомендуется проводить виртуальное моделирование рабочей ячейки перед покупкой. Большинство серьезных поставщиков, включая таких лидеров рынка, как ООО «Чунцин Шуньсин», предоставляют такую услугу или подробные CAD-модели для симуляции бесплатно.
Техническое обслуживание и долговечность
Надежность манипулятора для машины литья под давлением напрямую зависит от регламентного обслуживания. В отличие от гидравлики ТПА, современные серво-манипуляторы требуют минимального вмешательства, но оно должно быть регулярным.
- Смазка направляющих: Каждые 3-6 месяцев необходимо проверять состояние смазки на линейных рельсах и шарико-винтовых передачах. Использование неподходящей смазки (слишком вязкой или жидкой) приводит к заеданиям или вытеканию.
- Проверка натяжения ремней: Ременные передачи осей X и Y со временем растягиваются. Ослабленный ремень вызывает люфт и потерю точности. Подтяжка должна выполняться динамометрическим ключом согласно спецификации производителя.
- Диагностика кабелей: Кабели, идущие к схвату, испытывают постоянные циклические изгибы. Раз в год следует проверять их целостность и надежность контактов, особенно если используется сложная инструментация (камеры, датчики силы).
- Чистка фильтров: Если манипулятор использует пневматику для схвата, воздушные фильтры должны очищаться еженедельно. Попадание влаги или масла из компрессора в вакуумные генераторы выводит их из строя.
Средний срок службы качественного серво-манипулятора при работе в одну смену составляет 10-12 лет. При круглосуточной нагрузке этот срок сокращается до 7-8 лет, после чего может потребоваться замена подшипниковых узлов.
Тренды рынка автоматизации литья в 2026 году
Рынок промышленной робототехники для литья пластмасс продолжает развиваться. Среди ключевых тенденций текущего года можно выделить:
1. Внедрение ИИ для контроля качества: Современные манипуляторы все чаще оснащаются камерами машинного зрения. Искусственный интеллект анализирует изображение детали сразу после извлечения. Если обнаружен дефект (недолив, облой, изменение цвета), робот не кладет деталь в общий контейнер, а отбраковывает её. Это снижает нагрузку на отдел контроля качества.
2. Модульность и быстрая переналадка: Производители стремятся к созданию универсальных схватов с быстрой сменой инструмента (Quick Change System). Это позволяет переключать линию с одного продукта на другой за 15-20 минут, что критично для мелкосерийного производства.
3. Энергоэффективность: В условиях роста цен на электроэнергию спрос на рекуперативные приводы растет. Такие системы возвращают энергию торможения осей обратно в сеть питания, снижая общее потребление завода на 5-10%.
FAQ: Часто задаваемые вопросы о манипуляторах для ТПА
Какой манипулятор лучше выбрать для нового ТПА?
Выбор зависит от сложности детали и требуемого времени цикла. Для простых изделий достаточно пневматического вырывателя. Для стабильного качества и высоких скоростей рекомендуется сервоприводный трех- или пятиосевой манипулятор. Обязательно учитывайте вес детали с запасом 20-30%.
Сложно ли программировать современного робота?
Нет. Современные контроллеры используют интуитивно понятные графические интерфейсы с сенсорными экранами. Обучение оператора базовым функциям (создание новой программы, корректировка точек) занимает 1-2 дня. Сложные задачи требуют участия инженера-программиста.
Можно ли установить манипулятор на старую машину литья?
Да, большинство манипуляторов универсальны и крепятся к плите подвижной или неподвижной формы через адаптерные пластины. Главное условие — наличие свободных монтажных отверстий и возможность подключения сигналов управления (даже через простые реле, если нет цифрового интерфейса).
Влияет ли манипулятор на гарантию ТПА?
При правильной установке и настройке — нет. Более того, автоматизация снижает риск повреждения формы оператором, что часто приветствуется производителями машин. Однако монтаж должен проводиться сертифицированными специалистами.
Какова средняя стоимость манипулятора в 2026 году?
Цена варьируется в широких пределах. Простые пневматические модели стоят от $2,000-$3,000. Базовые сервоприводные манипуляторы для машин до 200 тонн обойдутся в $8,000-$12,000. Сложные многоосевые системы с интегрированным зрением могут стоить от $25,000 и выше. Точная цена зависит от бренда, длины осей и комплектации схватом.
Рекомендации по покупке и взаимодействию с поставщиком
При запросе коммерческого предложения на манипулятор для машины литья под давлением, предоставьте поставщику максимально полные данные. Это позволит избежать ошибок в подборе. В ваш запрос должны входить:
- 3D-модель или чертеж детали (для оценки геометрии и веса).
- Материал литья и температура формы (влияет на выбор материала схвата).
- Желаемое время цикла.
- Габаритные размеры рабочей зоны и ограничения по высоте.
- Тип ТПА (марка, модель, год выпуска) для проверки совместимости интерфейсов.
Не стесняйтесь запрашивать референс-лист поставщика. Наличие успешных кейсов в вашей отрасли (упаковка, автопром, медицина) является лучшим подтверждением компетенции инженеров компании-производителя. Также уточните условия гарантийного обслуживания и наличие склада запасных частей в вашем регионе. Время поставки критических компонентов (сервомоторы, контроллеры) не должно превышать 2-3 недель в случае аварии.
Опыт показывает, что долгосрочные партнерские отношения строятся на прозрачности и технической поддержке. Компании, такие как ООО «Чунцин Шуньсин Технология Интеллектуального Оборудования», выделяют сервисную политику как ключевое конкурентное преимущество, обеспечивая предпродажное консультирование, помощь в интеграции и послепродажное сопровождение, что подтверждается уровнем удовлетворенности клиентов на уровне 90%.
Заключение
Инвестиции в качественный манипулятор для машины литья под давлением в 2026 году — это стратегический шаг к повышению конкурентоспособности предприятия. Автоматизация процесса извлечения деталей обеспечивает не только рост производительности, но и стабильность качества, снижение себестоимости единицы продукции и улучшение условий труда персонала. Технологии шагнули далеко вперед: современные сервоприводные системы стали доступнее, надежнее и проще в интеграции.
Правильный выбор оборудования, основанный на тщательном анализе технических параметров и производственных задач, позволяет достичь быстрой окупаемости и долгосрочной бесперебойной работы линии. Не экономьте на этапе проектирования ячейки — консультация с опытными инженерами поможет избежать дорогостоящих ошибок в будущем.
Если вы готовы модернизировать свое производство и подобрать оптимальное решение для вашего парка ТПА, наши специалисты готовы провести бесплатный аудит ваших текущих процессов и предложить индивидуальную схему автоматизации.
Готовы повысить эффективность вашего литьевого производства?
Свяжитесь с нами для получения технической консультации и расчета стоимости.
Запросить коммерческое предложение
См. также: Каталог сервоприводных манипуляторов | Решения для высокоскоростного литья