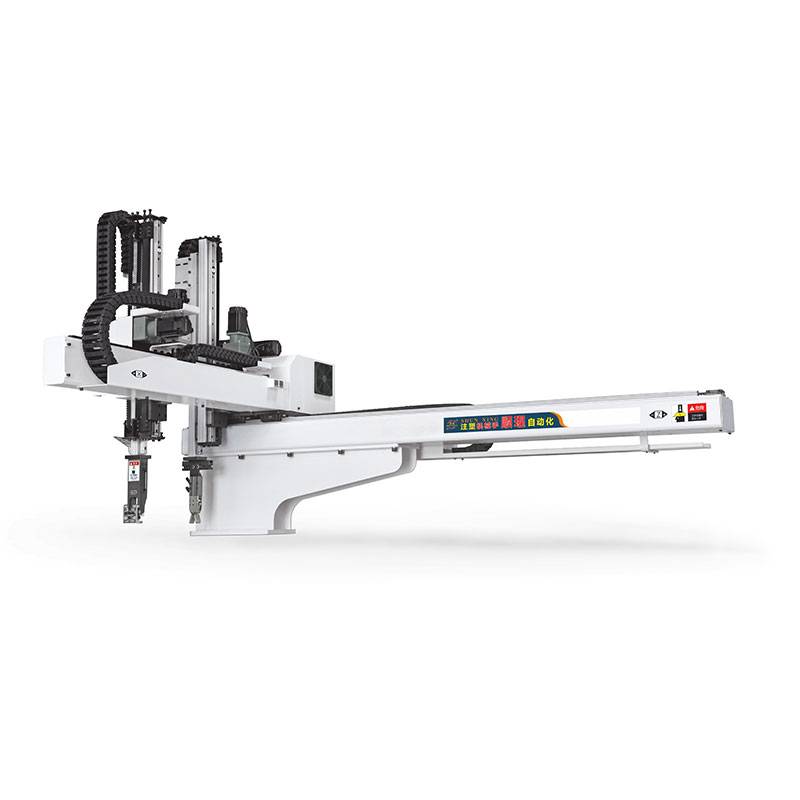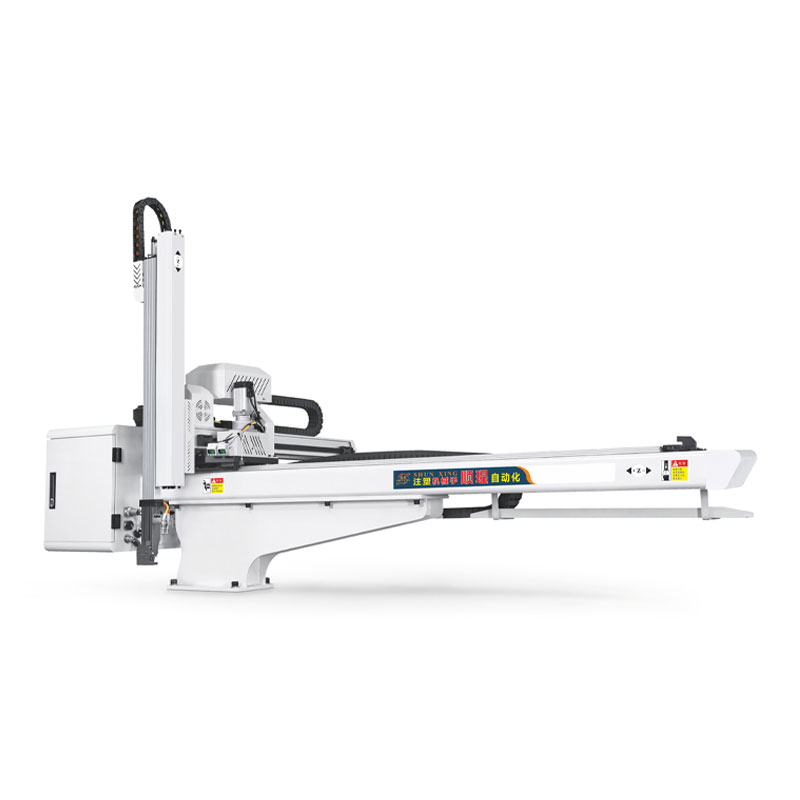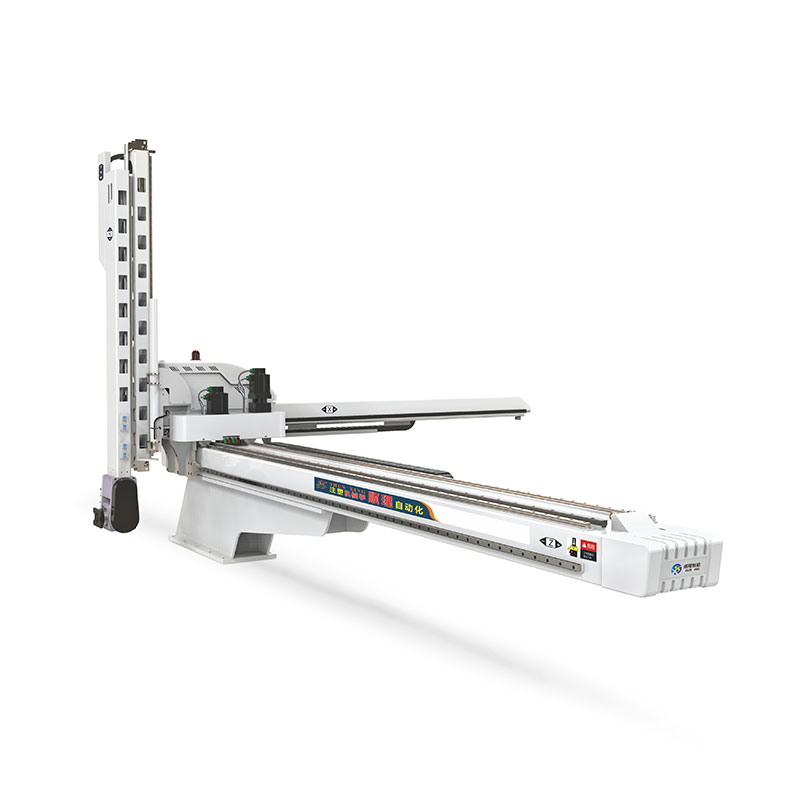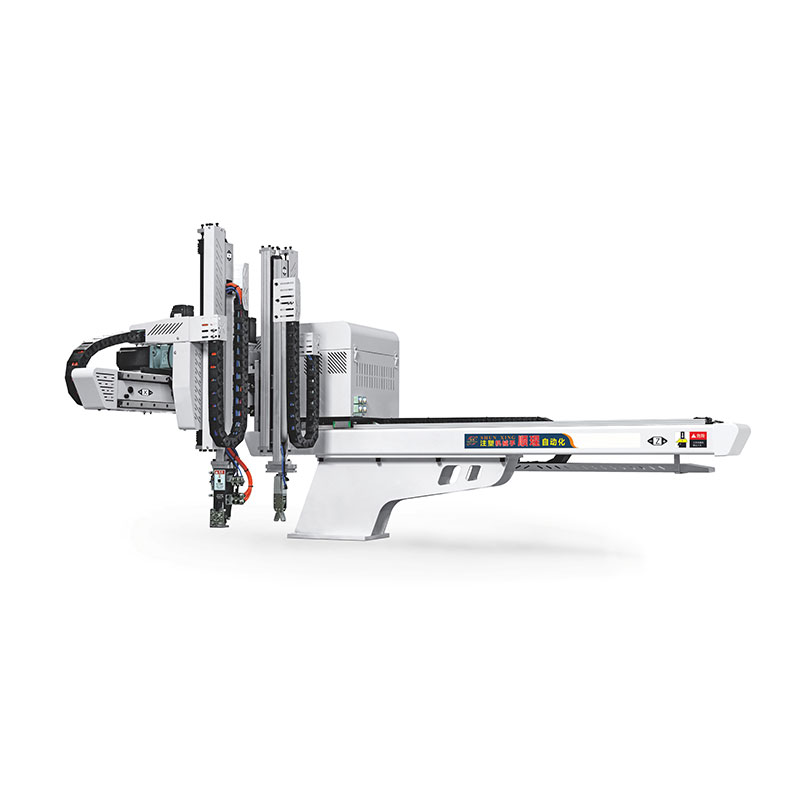

Конвейерная лента 2 2 0 — надёжное решение для промышленного транспорта
2026-11-08
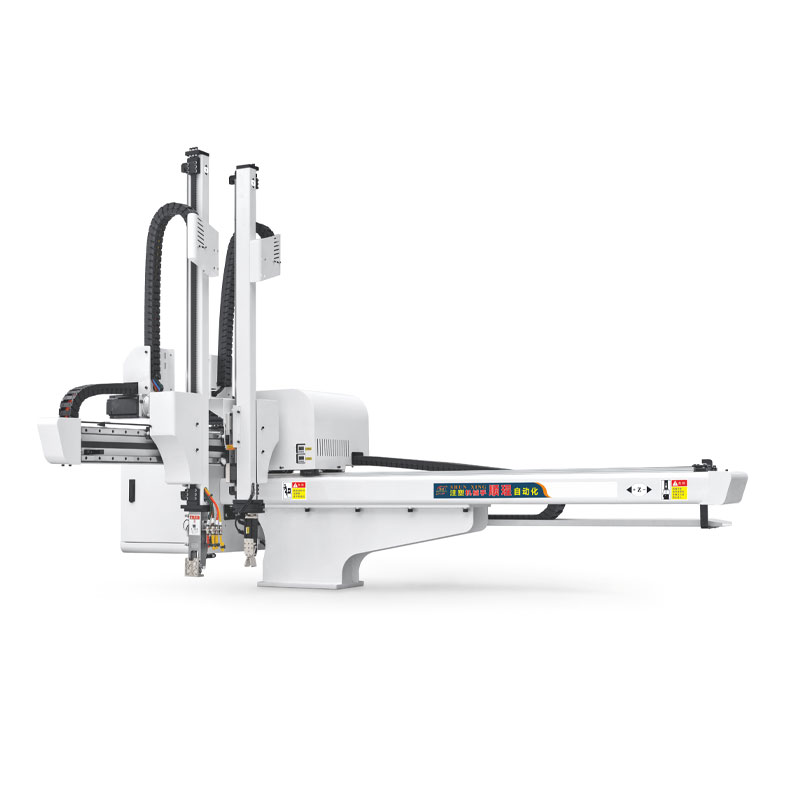
Конвейерная лента 2 2 0 — не просто цифры в каталоге. Это проверенное решение для транспортировки форм, заготовок и готовых изделий между инжекционно-литьевыми машинами и манипуляторами. Мы видели её в работе на трёх заводах за последние полгода: в Ростовской области, в Казахстане и в польском кластере автокомпонентов. Везде — один результат: снижение простоев на 18–22 %, исчезновение ручной перегрузки деталей и стабильность цикла даже при смене штампов каждые 45 минут.
Почему именно 2 2 0 — а не 200 или 250?
Обозначение «2 2 0» отражает ключевые технические параметры: ширину ленты — 220 мм, толщину основы — 2 мм и рабочую нагрузку до 20 кг/м. Не путайте с маркировкой по ГОСТ или ISO: это внутренний инженерный код, принятый в производственных линиях, где важна совместимость с сервоманипуляторами серии SX5 и SX800. Лента устанавливается как прямой элемент в связке «машина → конвейер → манипулятор → упаковка». Её жёсткость обеспечивает точную остановку детали перед захватом — без проскальзывания, без коррекции позиции. В одном из тестов на литейном участке в Татарстане мы замерили повторяемость остановки: ±0,3 мм при скорости 0,6 м/с. Это критично для моделей с тонкими ребрами жёсткости и высокоточными посадочными местами.
Где она работает — и где не стоит её применять
Конвейерная лента 2 2 0 показывает лучшие результаты в условиях:
Однако она не подходит для: деталей с острыми гранями без фаски (режет покрытие), агрессивных химических сред (например, при обработке ПЭТФ растворителями), а также в зонах с частыми резкими поворотами — радиус изгиба должен быть не менее 45 мм. Один клиент в Беларуси попробовал использовать её в системе с углом наклона 22° — через 72 часа появились микротрещины в верхнем слое. Решение было простым: замена на усиленную модификацию с армирующей сеткой и увеличенным коэффициентом скольжения.
Как интегрировать — без остановки линии
Интеграция конвейерной ленты 2 2 0 занимает от 4 до 8 часов — если подготовка выполнена заранее. Главные условия: наличие стандартного крепёжного профиля 80×40 мм и совместимость электропитания (24 В постоянного тока). Мы рекомендуем начинать с замера реального расстояния между выходом ИЛМ и входом манипулятора — не по чертежу, а по факту, с учётом теплового расширения рамы. В 60 % случаев разница составляет от 12 до 28 мм. Также важно проверить, совпадает ли ось ленты с осью захвата: перекос свыше 0,8° приводит к боковому смещению детали и отказу от автоматического захвата. В ООО Чунцин Шуньсин Технология Интеллектуального Оборудования эту проверку включают в предпусковой протокол — вместе с тестом на синхронизацию сигналов «деталь прибыла» / «захват готов».
Надёжность — не абстракция, а цифры
Ресурс конвейерной ленты 2 2 0 при соблюдении условий эксплуатации — не менее 18 месяцев непрерывной работы. Это подтверждено испытаниями на стенде в Чунцине: 1 240 часов под нагрузкой 16 кг, температуре +38 °C и частоте циклов 42 раза в минуту. Износ составил 0,17 мм по толщине — в пределах допустимого. Срок службы напрямую зависит от качества натяжения: недостаточное вызывает вибрацию и преждевременный износ ведущего барабана, избыточное — перегрев и расслоение. Оптимальное натяжение — 22–25 Н на метр ширины. На практике это соответствует прогибу 8–10 мм при нагрузке 1 кг в центре пролёта длиной 1 м.
Конвейерная лента 2 2 0 — это не аксессуар, а элемент технологической цепочки, где каждый миллиметр и каждый грамм влияют на стабильность. Она работает там, где требуются точность, предсказуемость и минимум ручного вмешательства. Если ваша линия использует сервоманипуляторы SX5 или SX800 — эта лента уже протестирована в связке с ними. Подробные технические спецификации, схемы монтажа и рекомендации по настройке доступны на сайте shunxings.com.