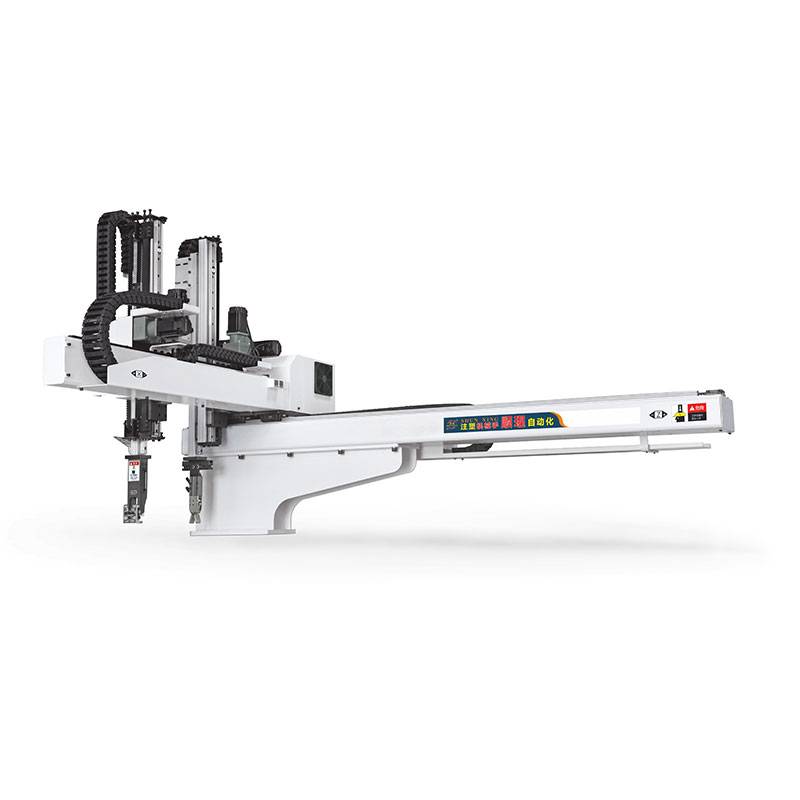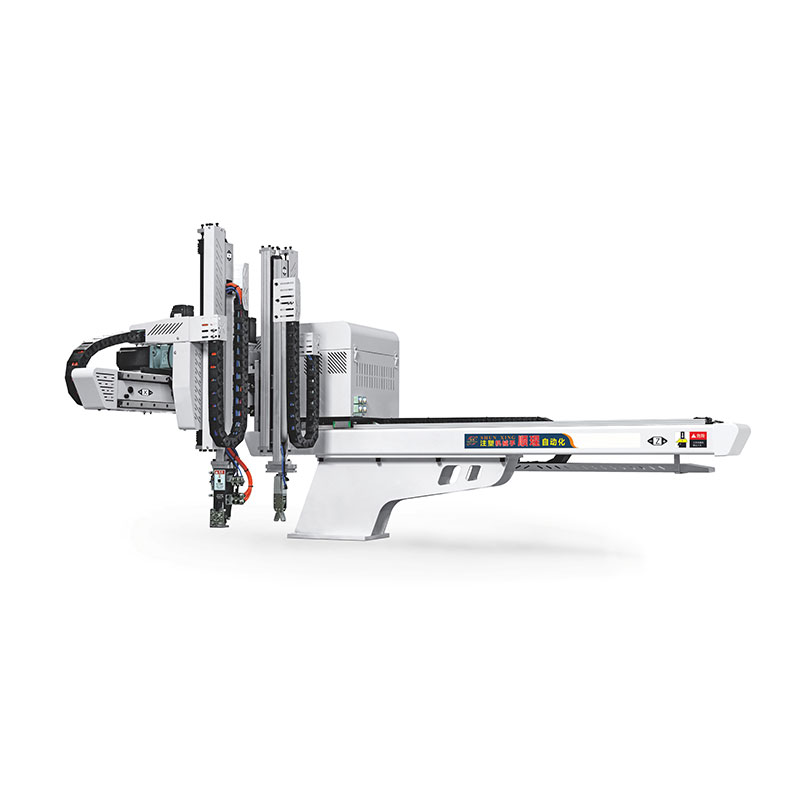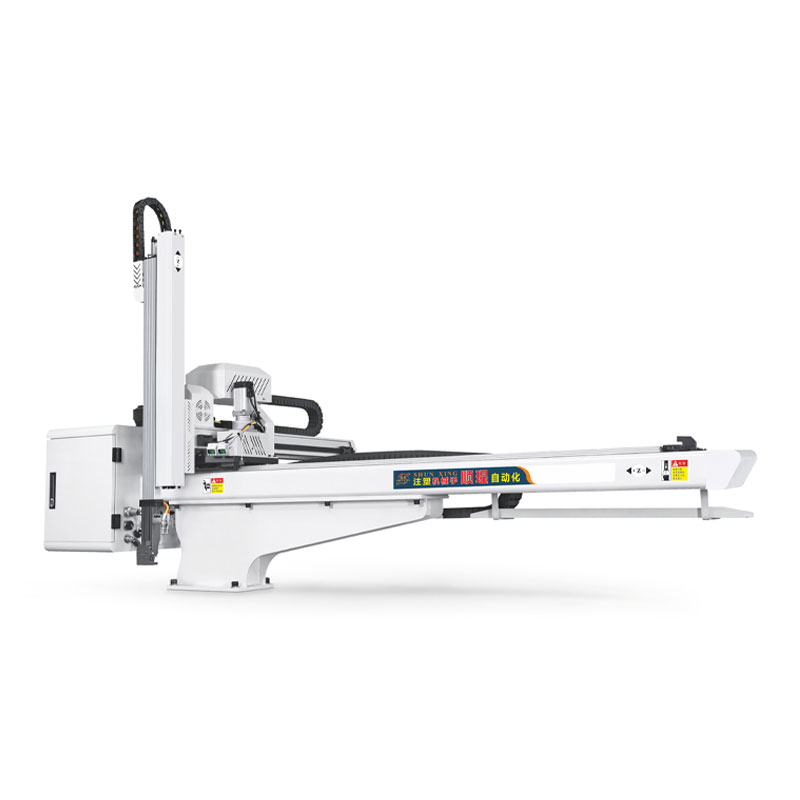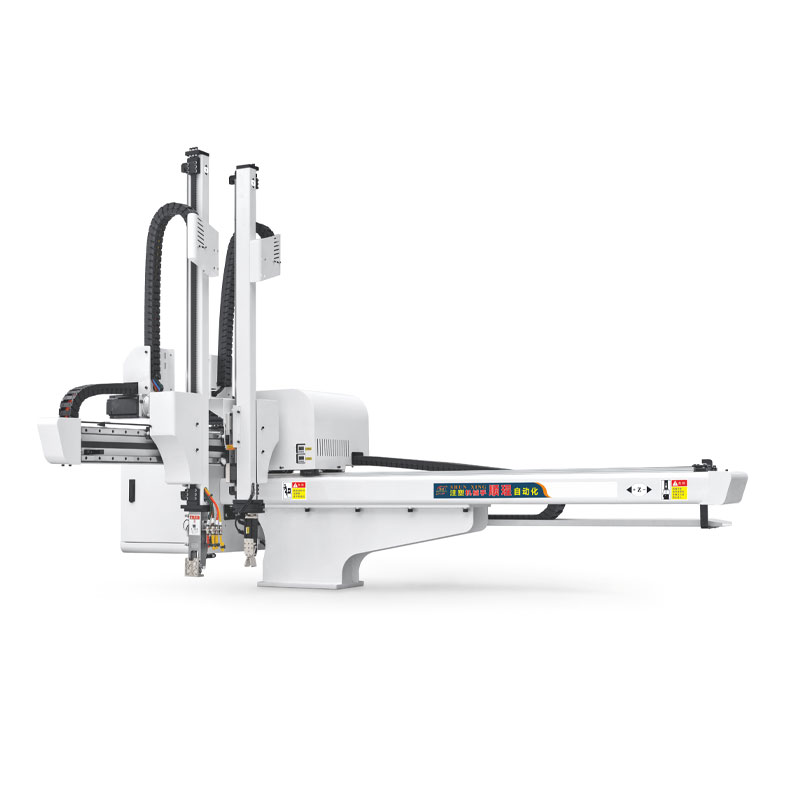

Двухплечевой манипулятор для литьевой машины 2026: купить у производителя
2026-08-02
- Двухплечевой манипулятор для литьевой машины: технический обзор и руководство по закупке в 2026 году
- Архитектура и принцип работы: почему две руки лучше одной
- Где применяется двухплечевой манипулятор для литьевой машины: отраслевые сценарии
- Технические характеристики: на что смотреть в спецификации 2026 года
- Как выбрать двухплечевой манипулятор для литьевой машины: алгоритм подбора
- Сравнение моделей: Электрические vs Пневматические гибриды
- Что влияет на стоимость: структура ценообразования в 2026 году
- Логистика, монтаж и сервисная поддержка
- Типичные ошибки при выборе и эксплуатации
- FAQ: Часто задаваемые вопросы о двухплечевых манипуляторах
- Инженерное заключение и рекомендации по закупке
Двухплечевой манипулятор для литьевой машины: технический обзор и руководство по закупке в 2026 году
Двухплечевой манипулятор для литьевой машины — это специализированное промышленное роботизированное устройство, предназначенное для автоматизации извлечения деталей, литников и вставок из форм термопластавтоматов (ТПА). В отличие от стандартных одноосевых или трехосевых систем, двухплечевая конструкция обеспечивает независимое управление двумя захватными механизмами, что позволяет одновременно выполнять операции выемки готового изделия и установки металлических или пластиковых вкладышей. В условиях производственного цикла 2026 года, когда требования к скорости цикла (cycle time) и качеству поверхности деталей достигли пиковых значений, использование таких манипуляторов становится критическим фактором снижения себестоимости единицы продукции. Интеграция данного оборудования напрямую влияет на OEE (общую эффективность оборудования), снижая время простоя ТПА на 15–25% и исключая человеческий фактор при работе с высокотемпературными формами.
Покупка у производителя, а не через посредников, гарантирует не только конкурентную цену, но и прямую техническую поддержку, адаптацию программного обеспечения под конкретные задачи литья и соблюдение сроков поставки запасных частей. Данная статья представляет собой глубокий технический анализ, направленный на помощь инженеров-технологов и руководителей закупок в выборе оптимальной конфигурации манипулятора для ваших производственных линий.
Архитектура и принцип работы: почему две руки лучше одной
Ключевое отличие, которое определяет двухплечевой манипулятор для литьевой машины, заключается в кинематической схеме. Традиционные роботы-манипуляторы часто имеют одну рабочую ось или один захватный инструмент, который должен последовательно выполнять задачи: войти в форму, забрать деталь, выйти, отложить деталь, вернуться за вкладышем. Двухплечевая система разделяет эти процессы во времени и пространстве.
Кинематика независимых осей
Каждое «плечо» манипулятора оснащено собственным сервоприводом и системой управления. Это позволяет реализовать асинхронные движения. Пока первое плечо извлекает горячую деталь из подвижной половины формы, второе плечо уже находится в позиции для установки охлаждающего вкладыша или нанесения разделительной смазки в неподвижную половину. Такая параллельность операций сокращает общее время цикла на 3–7 секунд, что в масштабах смены (24 часа) дает прирост выпуска продукции до 10–15%.
С технической точки зрения, управление осуществляется через центральный ПЛК (программируемый логический контроллер), синхронизированный с контроллером литьевой машины по протоколам Euromap 67 или Euromap 12. В 2026 году стандартом де-факто стала поддержка Ethernet/IP и Profinet, что обеспечивает обмен данными в реальном времени без задержек, характерных для старых интерфейсов RS-485.
Типы приводов и их влияние на динамику
В современных моделях, доступных на рынке, преобладают два типа приводных систем:
- Сервоэлектрические приводы: Обеспечивают высокую точность позиционирования (до ±0.1 мм) и энергоэффективность. Они идеальны для литья технических деталей с жесткими допусками. Отсутствие гидравлики устраняет риск загрязнения продукции маслом.
- Пневматические приводы (гибридные): Используются для простых операций захвата, где не требуется высокая точность, но важна скорость и низкая стоимость обслуживания. Однако для двухплечевых систем полного цикла электрическая схема является предпочтительной из-за сложности координации движений.
Инженерная практика показывает, что для форм с весом отливки более 500 грамм и сложной геометрией исключительно электрические сервомоторы способны обеспечить плавность хода, необходимую для предотвращения деформации еще не остывшего пластика.
Где применяется двухплечевой манипулятор для литьевой машины: отраслевые сценарии
Универсальность конструкции позволяет интегрировать двухплечевой манипулятор для литьевой машины в различные производственные цепочки. Однако максимальная экономическая отдача достигается в следующих секторах:
1. Автомобильная промышленность и крупные технические детали
Производство бамперов, панелей приборов, корпусов фар и элементов салона требует использования крупных ТПА (усилием смыкания от 800 до 4000 тонн). В этих процессах часто необходимо не только извлечь деталь, но и сразу установить металлические крепежные элементы (гайки, шпильки) или армирующие сетки перед следующим циклом литья.
Реальный кейс: На линии литья дверных карт автомобиля время цикла составляло 45 секунд. Ручная установка трех металлических клипс занимала 8 секунд. После внедрения двухплечевого робота, одно плечо забирает карту, второе устанавливает клипсы за 3.5 секунды. Итоговое время цикла снизилось до 38 секунд. При выпуске 1000 деталей в смену экономия времени составляет более 11 часов машинного времени, что эквивалентно дополнительному производству 250 деталей ежедневно.
2. Упаковка и тонкостенное литье (Thin-Wall Molding)
В производстве крышек, стаканчиков и контейнеров скорость является решающим фактором. Циклы здесь могут длиться менее 5 секунд. Двухплечевые манипуляторы с высокоскоростными сервомоторами способны работать в режиме «pick-and-place» с ускорением до 2G. Одно плечо снимает готовую упаковку, второе может выполнять функцию сортировки или укладки в стопку (stacking), либо наносить маркировку.
3. Литье с закладными элементами (insert molding)
Это наиболее сложный сценарий, требующий высокой точности. Пример: производство электрических разъемов, где пластиковые корпуса отливаются вокруг металлических контактов. Контакты должны быть установлены в форму с микронной точностью перед впрыском. Ошибка в позиционировании приводит к браку всей партии и возможному повреждению формы. Двухплечевая система позволяет одному манипулятору точно позиционировать контакты, а другому — контролировать качество предыдущего цикла или удалять облой, если он образовался.
Технические характеристики: на что смотреть в спецификации 2026 года
При запросе коммерческого предложения важно оперировать правильными техническими параметрами. Ниже приведены ключевые характеристики, которые определяют производительность и совместимость оборудования.
| Параметр | Описание и влияние на процесс | Рекомендуемые значения (2026) |
|---|---|---|
| Грузоподъемность (Payload) | Максимальный вес детали + вес захватов + вес вкладышей. | От 5 кг до 150 кг (в зависимости от тоннажа ТПА). |
| Размах осей (Reach) | Расстояние от центральной оси робота до крайней точки захвата. | Должно превышать ширину плит ТПА на 100-200 мм. |
| Точность позиционирования | Повторяемость положения захвата. | ±0.1 мм – ±0.5 мм для прецизионных задач. |
| Время цикла (Cycle Time) | Время на полный цикл извлечения и установки. | Зависит от геометрии, но цель < 5 сек для мелких деталей. |
| Класс защиты (IP Rating) | Защита от пыли и влаги. | Минимум IP54, рекомендуется IP65 для агрессивных сред. |
| Интерфейс связи | Протокол обмена данными с ТПА. | Euromap 12, Ethernet/IP, Profinet, OPC UA. |
Важно отметить, что грузоподъемность указывается для конца эффектора (захвата). Если вы используете тяжелые вакуумные присоски или магнитные захваты, их вес вычитается из полезной нагрузки. Например, если манипулятор рассчитан на 20 кг, а захват весит 3 кг, то максимальный вес детали составляет 17 кг.
Как выбрать двухплечевой манипулятор для литьевой машины: алгоритм подбора
Выбор оборудования — это не просто сравнение цен. Это инженерная задача по интеграции. Следуйте этому пошаговому алгоритму, чтобы избежать ошибок при закупке.
Шаг 1: Анализ геометрии формы и ТПА
Измерьте расстояние между тягами (tie-bar distance) вашей литьевой машины. Манипулятор должен свободно проходить между ними в сложенном состоянии и иметь достаточный размах для обслуживания всей площади формы в развернутом. Учтите высоту раскрытия формы: манипулятор должен иметь вертикальный ход (ось Z), позволяющий безопасно извлекать высокие детали без столкновения с плитами.
Шаг 2: Определение типа захватов (End-of-Arm Tooling – EOAT)
Для двухплечевого манипулятора для литьевой машины критически важно правильно спроектировать инструментацию.
- Вакуумные присоски: Идеальны для гладких поверхностей (крышки, панели). Требуют наличия вакуумного генератора. Чувствительны к пористости материала.
- Механические захваты (клещи): Необходимы для захвата за литник или специальные выступы. Надежны, но могут оставлять следы на детали.
- Магнитные захваты: Используются только для извлечения металлических вкладышей или арматуры.
- Комбинированные системы: Часто одно плечо оснащено вакуумом, а другое — механическим захватом для универсальности.
Шаг 3: Оценка программных возможностей
Современное ПО должно позволять сохранять рецепты для разных изделий. Проверьте наличие функции «обучения» (teaching mode), которая позволяет оператору вручную провести манипулятор по траектории, а система запомнит координаты. Наличие графического интерфейса на русском или английском языке упрощает настройку персоналом.
Шаг 4: Интеграция с периферией
Будет ли манипулятор просто сбрасывать деталь на конвейер или передавать её другому роботу? Требуется ли система технического зрения (Machine Vision) для контроля качества перед извлечением? В 2026 году камеры интегрируются напрямую в контроллер манипулятора, позволяя корректировать траекторию в реальном времени, если деталь слегка сместилась в форме.
Сравнение моделей: Электрические vs Пневматические гибриды
На рынке существуют разные подходы к реализации двухплечевых систем. Ниже приведено сравнение двух основных архитектур, доступных для промышленного применения.
| Критерий | Полностью электрический (Servo Electric) | Пневмо-электрический гибрид |
|---|---|---|
| Точность | Высокая (±0.1 мм). Подходит для сложных сборок. | Средняя (±1.0 мм). Зависит от давления воздуха. |
| Скорость | Высокая, контролируемое ускорение. | Очень высокая на коротких дистанциях, но резкие рывки. |
| Энергопотребление | Низкое. Потребляет энергию только в движении. | Высокое. Компрессор работает постоянно, утечки воздуха. |
| Обслуживание | Минимальное. Замена подшипников и ремней раз в 2-3 года. | Требует постоянного мониторинга фильтров, масел, уплотнений. |
| Шум | Тихий (< 70 дБ). | Шумный (выхлопы пневматики). |
| Стоимость владения (TCO) | Ниже в долгосрочной перспективе (3+ года). | Ниже начальная цена, но выше эксплуатационные расходы. |
Рекомендация эксперта: Для производства медицинских изделий, оптики и автомобильных компонентов выбирайте полностью электрические модели. Для литья простых хозяйственных товаров, где допуски не критичны, гибридные модели могут предложить быструю окупаемость за счет низкой начальной цены.
Что влияет на стоимость: структура ценообразования в 2026 году
Цена на двухплечевой манипулятор для литьевой машины варьируется в широких пределах. Понимание структуры затрат поможет вам аргументированно торговаться с поставщиками и избегать скрытых платежей.
- База манипулятора: Стоимость самих осей, моторов и контроллера. Составляет около 40-50% от общей цены.
- Инструментация (EOAT): Захваты, присоски, датчики наличия детали. Часто продаются отдельно. Качественная инструментация может стоить до 30% от цены робота.
- Программное обеспечение и лицензия: Некоторые производители берут плату за дополнительные модули ПО (например, модуль технического зрения или сложной логики сортировки).
- Интеграция и пусконаладка: Выезд инженера на ваш завод для настройки, привязки к ТПА и обучения персонала. В 2026 году многие производители предлагают удаленную настройку через защищенные VPN-каналы, что снижает эту статью расходов.
- Логистика и таможня: Для импортного оборудования это значительная часть стоимости. Покупка у локального производителя или наличие склада запчастей в стране покупателя существенно снижает риски и затраты.
Ориентировочный диапазон цен на качественные двухплечевые системы среднего класса (грузоподъемность до 20 кг) начинается от $15,000 и может достигать $40,000 и выше для тяжелых промышленных решений с полным пакетом интеграции. Дешевые аналоги часто экономят на качестве сервомоторов и редукторов, что приводит к люфтам и потере точности уже через 6-12 месяцев интенсивной работы.
Логистика, монтаж и сервисная поддержка
При покупке промышленного оборудования важно учитывать не только цену «в коробке», но и жизненный цикл продукта.
Монтаж и пусконаладка
Двухплечевые манипуляторы требуют жесткого крепления к фундаменту или раме ТПА. Вибрации от работы литьевой машины не должны передаваться на робота, так как это сбивает калибровку. Производитель должен предоставить чертежи фундаментных плит и требования к анкерному креплению. Подключение пневматики и электрики должно выполняться сертифицированными специалистами, чтобы сохранить гарантию.
Сервис и запчасти
Задайте поставщику вопрос: «Каково время реакции на заявку о поломке?» и «Есть ли склад критических запчастей (сервоприводы, платы управления) в моем регионе?». Простой литьевой машины стоит дорого. Наличие комплекта запасных ремней, предохранителей и датчиков на складе заказчика является лучшей практикой.
Типичные ошибки при выборе и эксплуатации
Анализ обращений в сервисные центры выявляет ряд повторяющихся проблем, связанных с неправильным выбором или использованием оборудования.
- Недооценка веса инструмента: Заказчик выбирает манипулятор с грузоподъемностью 10 кг, забывая, что тяжелый двойной захват весит 4 кг. В итоге полезная нагрузка всего 6 кг, что приводит к перегрузке моторов и аварийным остановкам.
- Игнорирование инерции: Даже если вес детали в норме, большая площадь поверхности (например, плоская панель) создает высокое аэродинамическое сопротивление и инерцию при быстром движении. Это вызывает колебания («дребезг») в конце движения, увеличивая время стабилизации и цикла.
- Отсутствие датчиков безопасности: Работа манипулятора в зоне доступа оператора без световых барьеров или защитных ограждений нарушает нормы охраны труда и может привести к травмам.
- Неправильная настройка вакуума: Использование вакуумных присосок для шероховатых деталей без компенсации утечек воздуха приводит к падению детали внутри формы, что может серьезно повредить дорогостоящую пресс-форму.
FAQ: Часто задаваемые вопросы о двухплечевых манипуляторах
В: Совместим ли двухплечевой манипулятор для литьевой машины с моим старым ТПА?
О: Да, большинство современных манипуляторов поддерживают стандартные протоколы Euromap 67/12. Если ваш ТПА очень старый и не имеет цифрового интерфейса, возможна интеграция через дискретные сигналы (реле), но функционал будет ограничен базовыми командами «вход/выход/захват».
В: Сложно ли перепрограммировать манипулятор на новое изделие?
О: Нет. Современные системы позволяют сохранять неограниченное количество рецептов. Переход на новое изделие занимает от 5 до 15 минут: оператор выбирает рецепт, при необходимости корректирует положение захватов и запускает цикл.
В: Каков срок службы двухплечевого манипулятора?
О: При соблюдении регламента технического обслуживания (смазка направляющих, проверка натяжения ремней) срок службы составляет 10–15 лет. Сервомоторы и редукторы рассчитаны на миллионы циклов.
В: Можно ли установить камеру технического зрения позже?
О: Да, если контроллер манипулятора имеет соответствующие входы/выходы и вычислительную мощность. Однако проще и дешевле предусмотреть эту возможность при первоначальной закупке.
Инженерное заключение и рекомендации по закупке
Внедрение автоматизации — это стратегическое решение. Двухплечевой манипулятор для литьевой машины в 2026 году является не роскошью, а необходимым инструментом для сохранения конкурентоспособности. Он позволяет стабилизировать качество, снизить зависимость от ручного труда и увеличить выпуск продукции.
Финальный чек-лист перед покупкой:
- Проверьте соответствие грузоподъемности с учетом веса захватов.
- Убедитесь, что размах осей покрывает всю зону формы с запасом.
- Запросите референс-лист производителя и свяжитесь с текущими клиентами.
- Уточните условия гарантии и наличие сервиса в вашем регионе.
- Потребуйте проведения тестового цикла на вашем материале и форме (если возможно) или предоставьте детальные 3D-модели для симуляции.
Мы рекомендуем обращаться напрямую к производителям, которые обладают собственным R&D центром и могут адаптировать конструкцию под ваши уникальные задачи, а не просто продавать коробочные решения. Прямой контакт с заводом-изготовителем обеспечивает прозрачность ценообразования и надежность поставок.
Ярким примером такого подхода является деятельность компании ООО «Чунцин Шуньсин Технология Интеллектуального Оборудования». Это высокотехнологичное предприятие, основанное в 2014 году в городе Иу (Китай) и получившее в 2018 году официальный статус «Национальное высокотехнологичное предприятие». Компания специализируется исключительно на разработке и производстве промышленных манипуляторов для инжекционного литья, поставляя продукцию более чем в 30 стран мира.
В портфолио «Чунцин Шуньсин» представлены линейки 5-осевых сервоманипуляторов, ориентированных на высокую точность и энергоэффективность, включая модели серий SX5-800-1300 и SX800-1600. Ключевым преимуществом этих решений является применение сервоприводных систем, обеспечивающих плавность движений и минимальный износ, что критически важно для двухплечевых конфигураций, работающих в интенсивных циклах. Производственная база компании оснащена современным оборудованием, а система контроля качества гарантирует соответствие техническим требованиям на уровне 95%. Кроме того, компания демонстрирует высокую операционную зрелость, соблюдая международные логистические стандарты и обеспечивая уровень удовлетворенности клиентов сервисным обслуживанием на отметке 90%.
Для получения детального технического расчета, 3D-модели интеграции и коммерческого предложения под ваше оборудование, свяжитесь с нашими инженерами. Мы поможем подобрать оптимальную конфигурацию, которая окупится в кратчайшие сроки.