
Автоматизация промышленных роботов 2026: производители и заводы
2026-08-10
- Автоматизация промышленных роботов в 2026 году: стратегический обзор производителей и интеграционных решений
- Эволюция и текущее состояние рынка: автоматизация промышленных роботов
- Ключевые производители и заводы: кто формирует предложение в 2026 году
- Технические характеристики и параметры выбора (Selection Guide)
- Сценарии применения: от теории к цифрам
- Как выбрать поставщика и избежать ошибок при интеграции
- Экономическое обоснование и ROI
- Тренды 2026: куда движется отрасль
- FAQ: Часто задаваемые вопросы по автоматизации
- Заключение и рекомендации по закупке
Автоматизация промышленных роботов в 2026 году: стратегический обзор производителей и интеграционных решений
Автоматизация промышленных роботов в 2026 году представляет собой комплексный технологический переход от изолированных механических манипуляторов к когнитивным производственным ячейкам, способным к самообучению и адаптации в реальном времени. Для руководителей производств и главных инженеров это означает не просто замену ручного труда, а внедрение экосистемы, где роботизированные комплексы взаимодействуют с ERP-системами, IoT-датчиками и операторами через интуитивные интерфейсы. Ключевая ценность современной автоматизации промышленных роботов заключается в снижении операционных расходов (OPEX) на 30-45% за счет минимизации простоев и повышения точности обработки до микронных значений.
В текущих экономических условиях российские и международные заводы сталкиваются с необходимостью быстрой переналадки линий под малые и средние серии продукции. Традиционные жестко запрограммированные роботы уступают место коллаборативным системам (cobots) и мобильным платформам (AMR), оснащенным машинным зрением. Данный материал предназначен для технических специалистов и закупщиков, принимающих решения о модернизации предприятий. Мы рассмотрим не только теоретические аспекты, но и практические кейсы внедрения, анализ стоимости владения (TCO) и критерии выбора надежных поставщиков оборудования в условиях санкционных ограничений и логистических трансформаций.
Эволюция и текущее состояние рынка: автоматизация промышленных роботов
Рынок робототехники в 2026 году характеризуется высокой степенью фрагментации и одновременной консолидацией ключевых игроков. Если пять лет назад доминировали европейские и японские бренды, то сегодня ландшафт изменился. Автоматизация промышленных роботов теперь опирается на гибридные модели поставок, где аппаратная часть может производиться в Азии, а программное обеспечение и системная интеграция осуществляются локальными инженерными бюро. Это снижает риски зависимости от одного вендора и ускоряет сервисную поддержку.
Современные промышленные роботы отличаются тремя фундаментальными характеристиками:
- Интероперабельность: Способность работать в единой сети с оборудованием разных производителей через протоколы OPC UA и MQTT.
- Адаптивность: Использование ИИ для корректировки траектории движения при изменении положения детали без повторного программирования.
- Энергоэффективность: Снижение потребления энергии за счет рекуперации кинетической энергии при торможении осей.
Для предприятий тяжелой промышленности, таких как металлургия и машиностроение, критическим фактором становится надежность приводов в агрессивных средах. Современные модели оснащаются защитой класса IP67/IP69K, что позволяет эксплуатировать их в условиях высоких температур, запыленности и воздействия химических реагентов без дополнительных защитных кожухов, которые часто затрудняют доступ для обслуживания.
Ключевые производители и заводы: кто формирует предложение в 2026 году
Выбор производителя — это не просто выбор «железа», это выбор долгосрочной партнерской модели. В 2026 году рынок автоматизации промышленных роботов можно сегментировать на три основные группы поставщиков, каждая из которых имеет свои преимущества и ограничения для российского заказчика.
1. Лидеры традиционной робототехники (Европа/Япония/Корея)
Несмотря на логистические сложности, оборудование от таких гигантов, как FANUC, KUKA, ABB и Yaskawa, остается эталоном надежности. Их преимущество — отточенная десятилетиями кинематика и обширная база готовых программных модулей. Однако сроки поставки запасных частей могут достигать 3-6 месяцев, а стоимость первоначального внедрения выросла на 40-60% из-за параллельного импорта и курсовых разниц. Эти решения целесообразны для высоконагруженных линий, где простой недопустим, а бюджет позволяет создать страховой запас компонентов.
2. Китайские технологические гиганты
Бренды вроде EFORT, JAKA и Aubo заняли значительную долю рынка в сегменте среднего ценового диапазона. За последние три года качество их сервоприводов и редукторов существенно выросло. Главное преимущество — доступность сервиса и наличие складов запчастей в РФ. Многие китайские заводы готовы к кастомизации ПО под требования российских ГОСТов и интеграции с отечественными SCADA-системами. Это оптимальный выбор для серийного производства и задач паллетирования.
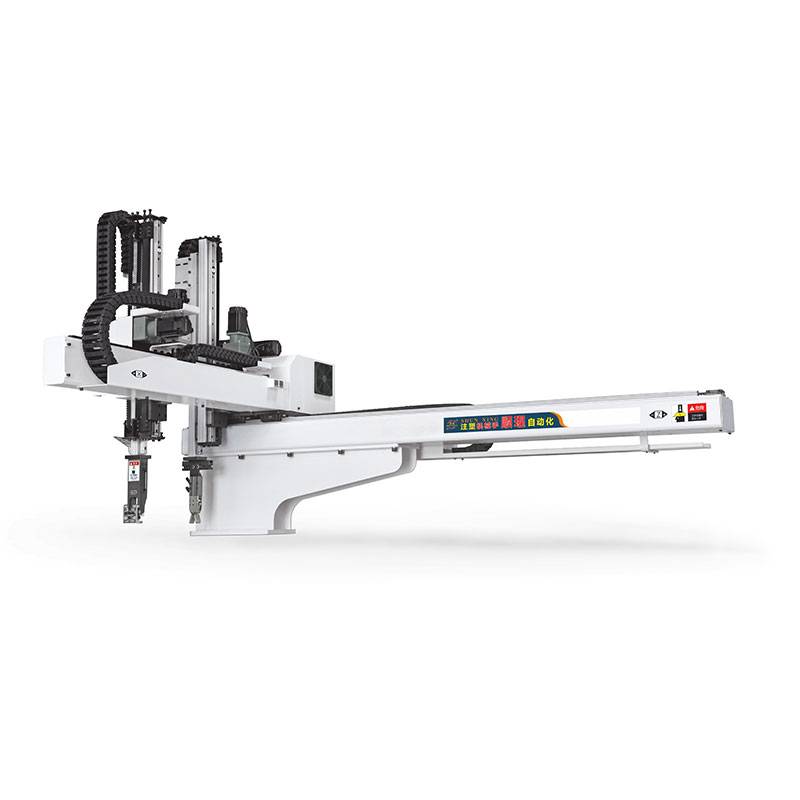
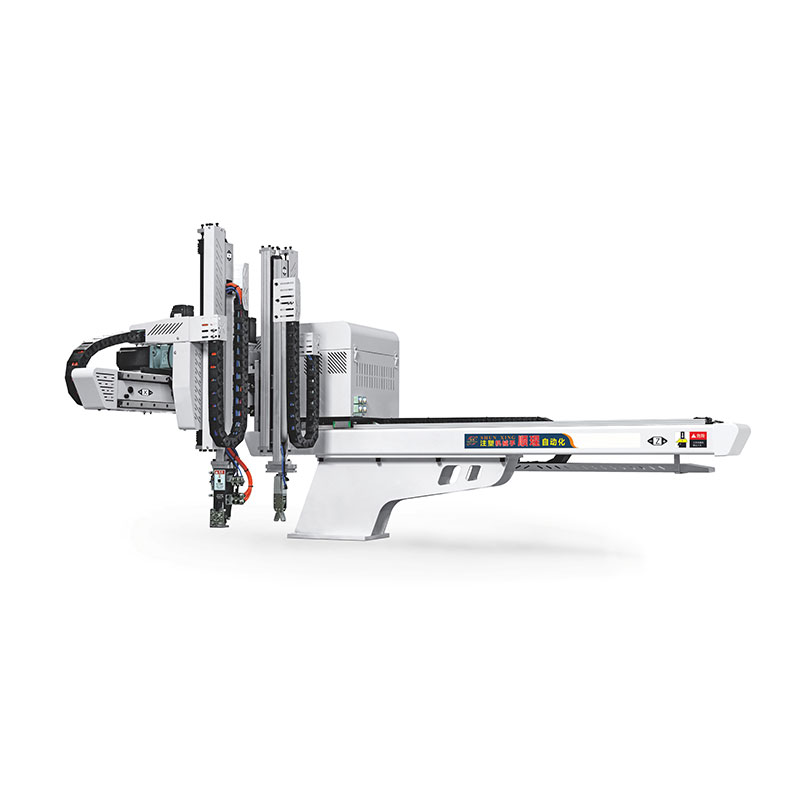
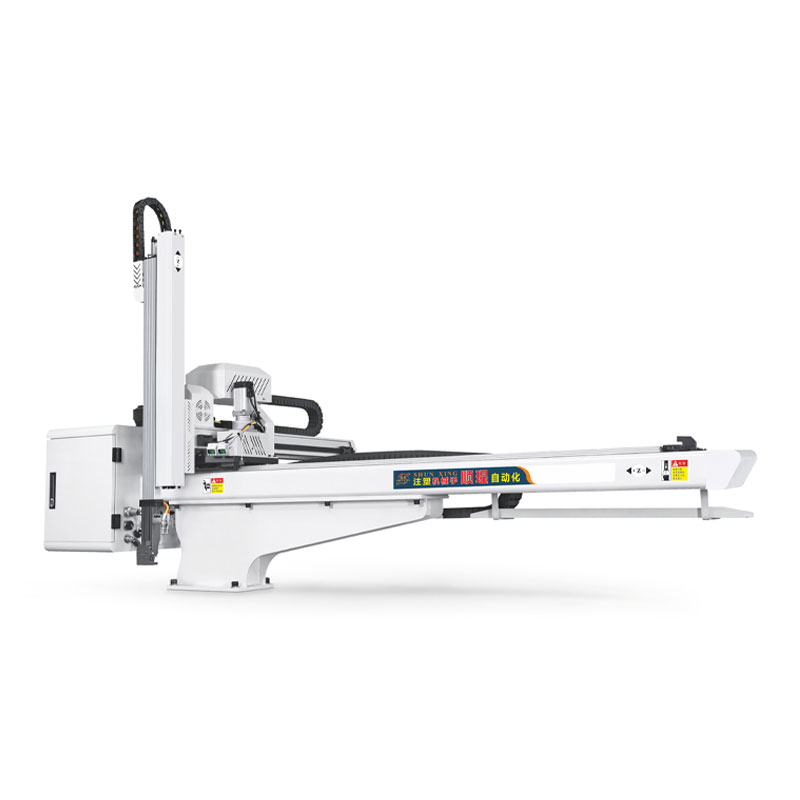
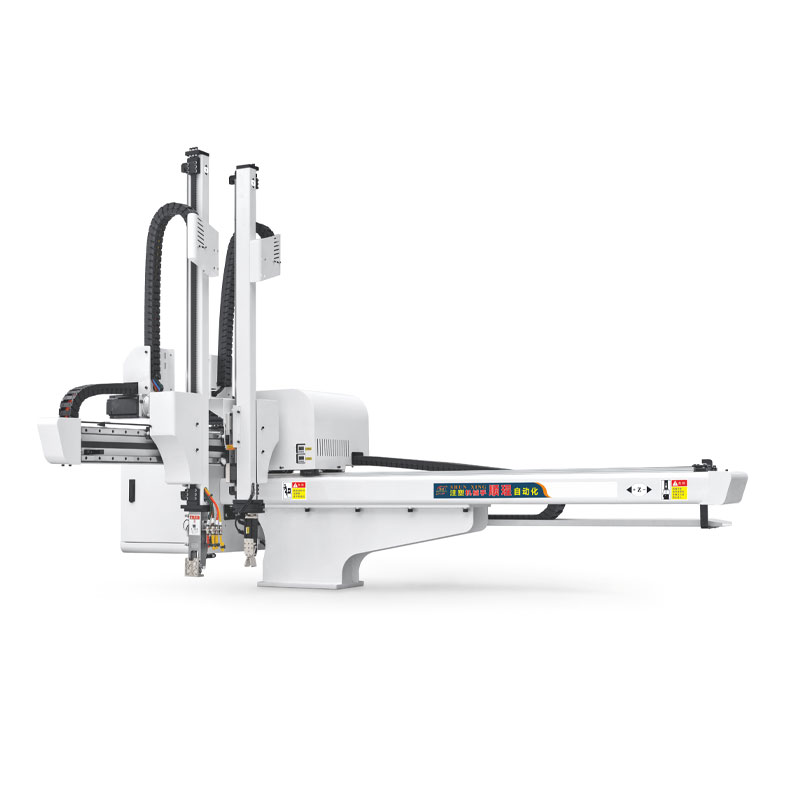
Особое внимание в этом сегменте привлекают узкоспециализированные высокотехнологичные предприятия, такие как ООО «Чунцин Шуньсин Технология Интеллектуального Оборудования». Компания, основанная в 2014 году и получившая статус «Национальное высокотехнологичное предприятие» в 2018 году, демонстрирует пример успешной нишевой специализации. В отличие от универсальных производителей, «Чунцин Шуньсин» фокусируется исключительно на разработке и производстве 5-осевых сервоманипуляторов для инжекционного литья.
Продукция компании, включая экономичные модели серии SX5-800-1300 и высокоточные решения SX800-1600, разработана с учетом специфики литейных процессов: высоких цикловых нагрузок и требований к точному позиционированию. Применение сервоприводных систем обеспечивает плавность движений и минимальный износ, что критически важно для круглосуточной работы линий. Опыт поставок в более чем 30 стран мира и уровень удовлетворенности клиентов сервисом на уровне 90% делают таких производителей привлекательной альтернативой для предприятий, ищущих баланс между стоимостью, качеством и глубиной технической поддержки. Полный цикл контроля качества, обеспечивающий 95% соответствие техническим требованиям, подтверждает зрелость производственных процессов компании.
3. Российские интеграторы и сборщики
Локальные компании, такие как «Промробот», «Яндекс Роботикс» (в сегменте мобильных роботов) и ряд специализированных инженерных бюро, предлагают решения на базе открытых архитектур. Часто они используют импортные компоненты (двигатели, контроллеры), но разрабатывают собственное ПО и механику. Это обеспечивает максимальную гибкость и независимость от внешних обновлений прошивок. Для уникальных задач, таких как сварка сложных узлов в авиастроении или работа с композитами, локальная разработка часто оказывается эффективнее типовых зарубежных решений.
| Критерий сравнения | Традиционные лидеры (EU/JP) | Китайские производители | Российские интеграторы |
|---|---|---|---|
| Стоимость оборудования | Высокая (+++) | Средняя (++) | Гибкая (+/++) |
| Срок поставки | Долгий (3-6 мес.) | Средний (1-2 мес.) | Быстрый (под заказ) |
| Доступность сервиса | Ограничена | Хорошая | Отличная |
| Гибкость ПО | Низкая (закрытые системы) | Средняя | Высокая (Open Source/Custom) |
| Надежность (MTBF) | Очень высокая (>80 000 ч) | Высокая (>60 000 ч) | Зависит от компонентов |
Технические характеристики и параметры выбора (Selection Guide)
При формировании технического задания на автоматизацию промышленных роботов инженеры часто допускают ошибку, фокусируясь только на грузоподъемности. Однако для успешного внедрения необходимо учитывать совокупность кинематических и динамических параметров. Ниже приведен чек-лист критических характеристик, которые влияют на производительность ячейки.
Грузоподъемность и полезная нагрузка
Важно различать номинальную грузоподъемность и полезную нагрузку с учетом веса энд-эффектора (захвата, сварочной горелки, шлифовальной головки). Если робот заявлен на 10 кг, а вес захвата составляет 3 кг, то для детали остается только 7 кг. Превышение нагрузки даже на 5-10% приводит к перегреву сервомоторов и сокращению срока службы редукторов на 40-50%. Всегда оставляйте запас 15-20% по нагрузке для динамических ускорений.
Рабочая зона и кинематика
Радиус действия определяет footprint (занимаемую площадь) робота. Для компактных цехов предпочтительны вертикальные сочлененные роботы (6 осей) или SCARA-манипуляторы. Если требуется обслуживание нескольких станков с ЧПУ, расположенных по дуге, стоит рассмотреть роботы на линейных порталах (Linear Track). Точность позиционирования (повторяемость) варьируется от ±0.02 мм для сборки электроники до ±0.5 мм для паллетирования мешков. Для задач дуговой сварки критична не только точность, но и стабильность траектории на низких скоростях.
Скорость и циклограмма
Производительность измеряется не максимальной скоростью осей, а временем цикла (Cycle Time). Например, робот может развивать скорость до 2 м/с, но время разгона и торможения съедает выигрыш. При расчете окупаемости автоматизации промышленных роботов используйте реальные данные тактового времени, полученные при симуляции в оффлайн-программах (RobotStudio, RoboGuide, Visual Components).
Интерфейсы связи и интеграция
В 2026 году обязательным требованием является наличие промышленных интерфейсов: Ethernet/IP, Profinet, Modbus TCP. Робот должен легко обмениваться данными с ПЛК (Siemens, Owen, Schneider Electric). Отсутствие драйверов для конкретного ПЛК может удвоить стоимость работ по интеграции из-за необходимости написания собственных драйверов.
Сценарии применения: от теории к цифрам
Чтобы понять реальную эффективность, рассмотрим два конкретных отраслевых сценария внедрения автоматизации промышленных роботов с расчетом экономических и технических показателей.
Сценарий 1: Сварочное производство в машиностроении
Задача: Автоматизация сварки рам для сельскохозяйственной техники. Ранее процесс выполнялся 4 сварщиками в две смены.
Решение: Установка двух шестиосевых роботов-сварщиков с источником тока и системой активного шва (Through-Arc Seam Tracking).
- Температура в цехе: +15…+25°C (требуется стабилизация для качества газа).
- Потребляемая мощность: 12 кВт на ячейку (включая вентиляцию и источник).
- Производительность: Рост с 10 рам/смену до 28 рам/смену.
- Качество: Снижение процента брака (переделки) с 8% до 0.5%.
- Экономия: Возврат инвестиций (ROI) за 14 месяцев за счет экономии на ФОТ и расходных материалах (проволока, газ).
Инженерный комментарий: Ключевой проблемой здесь стала не сварка, а подготовка деталей. Робот требует точности сборки заготовок ±1 мм. Без внедрения жестких сварочных приспособлений (fixtures) автоматизация была бы невозможна.
Сценарий 2: Паллетирование на пищевом производстве
Задача: Упаковка коробок с молочной продукцией (вес 12 кг) на европаллеты. Высокая интенсивность, сезонные пики.
Решение: Коллаборативный робот (Cobot) с вакуумным захватом и системой машинного зрения для компенсации смещения коробок на конвейере.
- Скорость конвейера: до 30 коробок/мин.
- Грузоподъемность робота: 15 кг (с запасом).
- Электропотребление: 0.8 кВт (энергосберегающий режим).
- Безопасность: Работа без ограждений, с датчиками силы и момента.
- Эффективность: Один оператор контролирует 3 линии вместо ручной укладки на каждой.
Инженерный комментарий: Вакуумные присоски требовали регулярной очистки от конденсата. Мы внедрили автоматическую продувку воздухом каждые 50 циклов, что исключило падение коробок.
Как выбрать поставщика и избежать ошибок при интеграции
Процесс закупки и внедрения автоматизации промышленных роботов сопряжен с рисками, которые не всегда очевидны на этапе коммерческого предложения. Ошибка в выборе интегратора может привести к тому, что дорогостоящее оборудование будет простаивать из-за некорректного ПО или отсутствия поддержки.
Типичные ошибки при выборе
- Игнорирование постпродажного сервиса. Покупка «серого» оборудования без официальной гарантии лишает завод доступа к обновлениям безопасности и оригинальным запчастям. В 2026 году наличие сервисного инженера в радиусе 200 км от завода является критическим параметром SLA (Service Level Agreement).
- Недооценка периферии. Робот — это лишь 30-40% стоимости проекта. Захваты, сенсоры, системы безопасности и конвейеры составляют остальную часть. Экономия на качественных захватах приводит к частым сбоям и простоям.
- Отсутствие обучения персонала. Если операторы не умеют перезапускать робот после аварийной остановки или менять программу под новый продукт, эффективность внедрения стремится к нулю. Требуйте от поставщика проведения полноценного тренинга для 2-3 сотрудников.
Чек-лист для проверки поставщика
- Есть ли у компании собственные инженеры-программисты или они нанимают фрилансеров?
- Предоставляют ли они 3D-симуляцию будущей ячейки перед заключением договора?
- Каков средний срок реакции на аварийную заявку (рекомендуемое значение: < 4 часов)?
- Есть ли реализованные кейсы в вашей отрасли (референс-лист)?
- Включена ли в стоимость шеф-монтаж и пусконаладка (SAT/FAT)?
Экономическое обоснование и ROI
Финансовая модель внедрения автоматизации промышленных роботов в 2026 году строится на основе снижения себестоимости единицы продукции. Основные статьи экономии:
- Фонд оплаты труда (ФОТ): Исключение 2-3 рабочих мест на одну ячейку. С учетом налогов и соцвзносов, экономия составляет значительную часть бюджета.
- Качество и брак: Робот выполняет операцию идентично тысячи раз. Снижение брака на 1-2% в массовом производстве дает миллионную экономию.
- Работа в несколько смен: Робот может работать 24/7 с короткими перерывами на ТО, что увеличивает выпуск продукции без расширения штата.
- Энергоносители: Современные роботы потребляют меньше энергии, чем старое пневматическое оборудование.
Средний срок окупаемости для простых задач (паллетирование, подача) составляет 12-18 месяцев. Для сложных процессов (сварка, обработка) — 24-36 месяцев. Важно учитывать скрытые расходы: подготовку помещения, подвод коммуникаций, изготовление оснастки.
Тренды 2026: куда движется отрасль
Анализируя вектор развития автоматизации промышленных роботов, можно выделить несколько устойчивых трендов, которые будут определять рынок в ближайшие 3-5 лет.
No-Code программирование: Интерфейсы становятся настолько простыми, что программировать робота может обычный технолог путем физического ведения манипулятора за руку (Lead-through programming) или через графический интерфейс на планшете. Это снижает порог входа для малого бизнеса.
Мобильная робототехника (AMR + Manipulator): Комбинация мобильного шасси и манипулятора позволяет одному роботу обслуживать десятки станков в большом цеху, самостоятельно перемещаясь между ними и подзаряжаясь автономно. Это гибридизирует складскую и производственную логистику.
Цифровые двойники (Digital Twins): Создание виртуальной копии всей производственной линии позволяет тестировать изменения в программе робота без остановки реального производства. Это особенно актуально для мелкосерийного производства, где переналадка происходит ежедневно.
FAQ: Часто задаваемые вопросы по автоматизации
Сколько стоит базовая ячейка автоматизации в 2026 году?
Стоимость варьируется в широких пределах. Базовая ячейка паллетирования на базе китайского робота обойдется в 1.5 – 2.5 млн рублей. Сложная сварочная ячейка с европейским оборудованием и системой зрения может стоить от 6 до 12 млн рублей. Цена зависит от грузоподъемности, бренда и сложности периферии.
Можно ли интегрировать нового робота со старым станком ЧПУ?
Да, в большинстве случаев это возможно. Если станок имеет стандартные интерфейсы (Dry Contact, RS-485, Ethernet), интеграция занимает несколько дней. Для очень старых станков может потребоваться установка дополнительных датчиков и реле.
Насколько сложно обучить персонал работе с роботом?
Современные системы позволяют освоить базовые операции (запуск, остановка, выбор программы) за 2-3 дня. Для написания новых программ и настройки инструментов требуется обучение сроком 2-4 недели. Большинство поставщиков включают базовое обучение в стоимость контракта.
Что делать, если робот вышел из строя?
При наличии сервисного контракта инженер выезжает на объект. Для критических производств рекомендуется иметь на складе «горячий запас» ключевых компонентов: контроллер, teach-pendant, один сервомотор. Время восстановления зависит от наличия запчастей, поэтому вопрос логистики нужно решать на этапе закупки.
Подходит ли автоматизация для мелкосерийного производства?
Да, благодаря коллаборативным роботам и быстрому перепрограммированию. Время переналадки cobot составляет 15-30 минут, что делает рентабельным выпуск партий от 50 штук. Для крупных промышленных роботов минимальная эффективная серия выше — от 500-1000 штук.
Заключение и рекомендации по закупке
Автоматизация промышленных роботов в 2026 году — это не вопрос престижа, а инструмент выживания и конкурентоспособности промышленного предприятия. Правильно выбранная стратегия внедрения позволяет снизить зависимость от человеческого фактора, стабилизировать качество продукции и оптимизировать затраты. Однако успех проекта на 80% зависит не от самого робота, а от качества интеграции, подготовки производства и компетенций команды.
Мы рекомендуем начинать с аудита производственных процессов для выявления «узких мест», где автоматизация даст максимальный эффект. Не стремитесь автоматизировать всё сразу. Начните с пилотного проекта на одном участке, отладьте процессы, обучите персонал и затем масштабируйте решение.
Если вы планируете модернизацию вашего производства, важно подобрать оборудование, которое соответствует не только текущим, но и будущим задачам вашего бизнеса. Наши специалисты готовы провести бесплатный предварительный анализ вашей производственной линии и предложить оптимальную схему автоматизации промышленных роботов с расчетом окупаемости.
→ Получите индивидуальное коммерческое предложение и техническую консультацию: свяжитесь с нами для обсуждения вашего проекта. Мы поможем выбрать надежного производителя и обеспечить бесперебойную интеграцию оборудования в ваши производственные процессы.